- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
hírek
Az extruder csavarjának és hengerének tisztítása: öblítés, eltávolítás és ellenőrzés
Tisztítsa meg az extruder csavarját és hengerét úgy, hogy a módszert a maradékhoz, a gyantához és a telepített berendezéshez igazítja. Használjon jóváhagyott öblítési eljárást az anyagkiszorításokhoz és az átállásokhoz; gondoskodjon mechanikai tisztításról, ha a szennyeződés továbbra is fennáll, vag......
Olvass tovább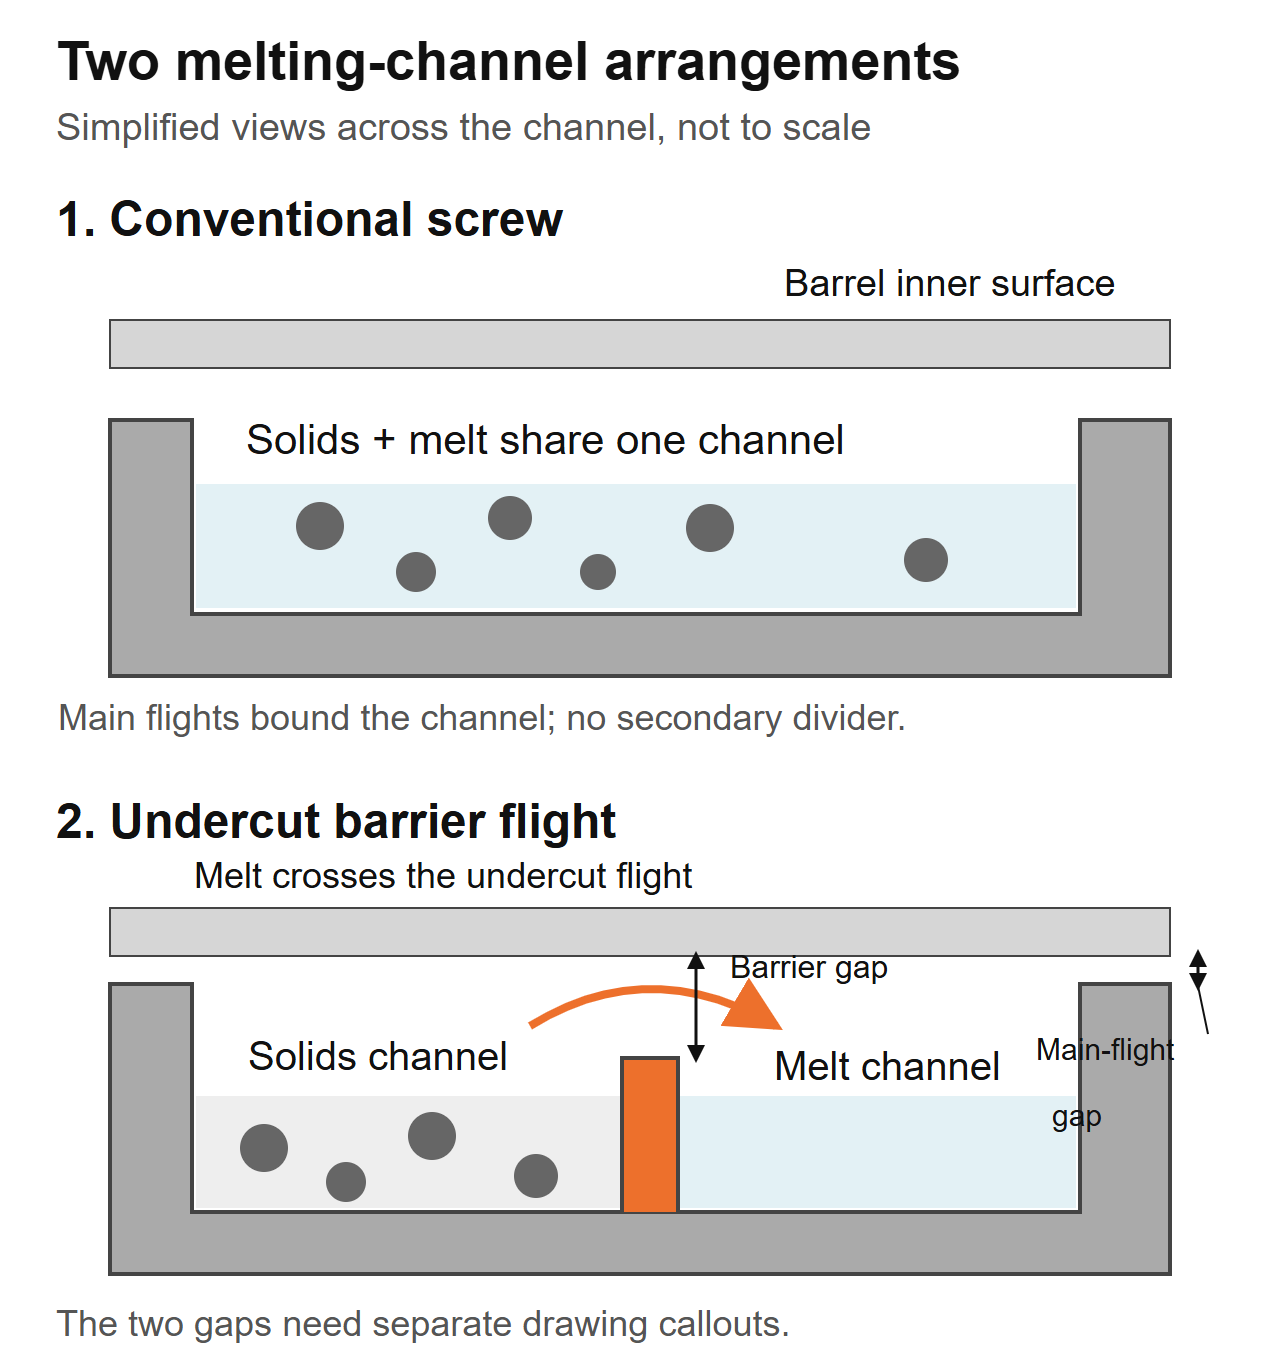
Sorompócsavar vs hagyományos csavar: hogyan válasszunk extrudálási cserét
Egy zárócsavar egy másodlagos járatot ad az olvasztási szakaszban, hogy elválassza a szilárdanyag-csatornát az olvadékcsatornától; a hagyományos háromzónás csavar egy főcsatornát használ. Fontolja meg a gát kialakítását, ha a bizonyítékok az olvadáskorlátozásra utalnak a szükséges gyártási sebességn......
Olvass tovább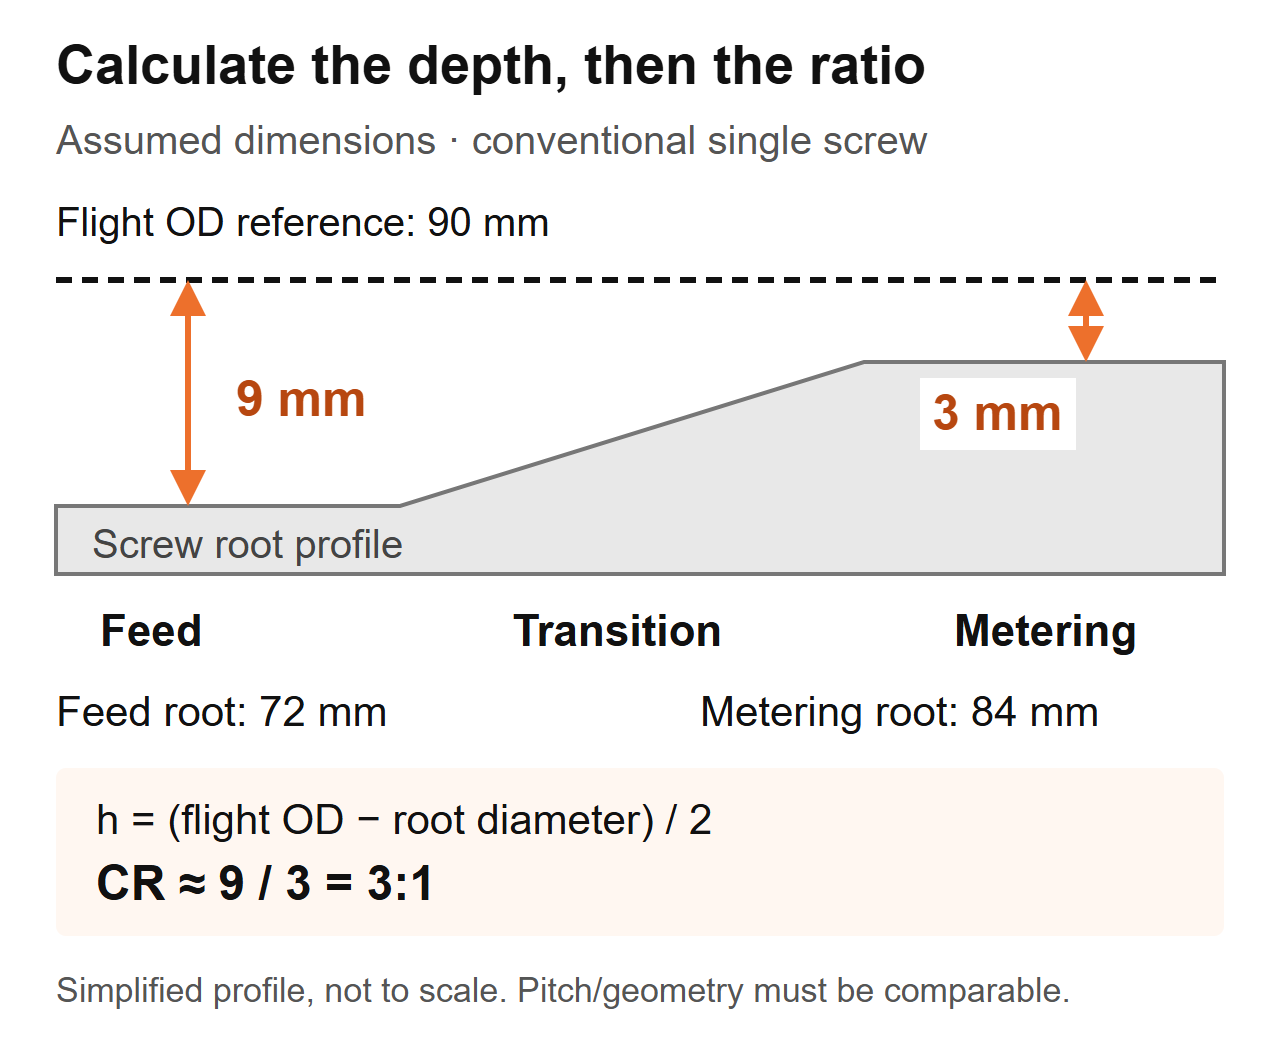
Extrúziós csavarnyomási arány: számítás, kiválasztás és hibaelhárítás
Az extrudáló csiga kompressziós aránya a csatorna térfogatának csökkenését írja le az adagolószakasztól az adagolószakasz felé. Hagyományos, hasonló menetemelkedésű és csatornageometriájú csavaron az adagolócsatorna mélysége osztva az adagolócsatorna mélységével hasznos közelítést ad. A teljes rajzb......
Olvass tovább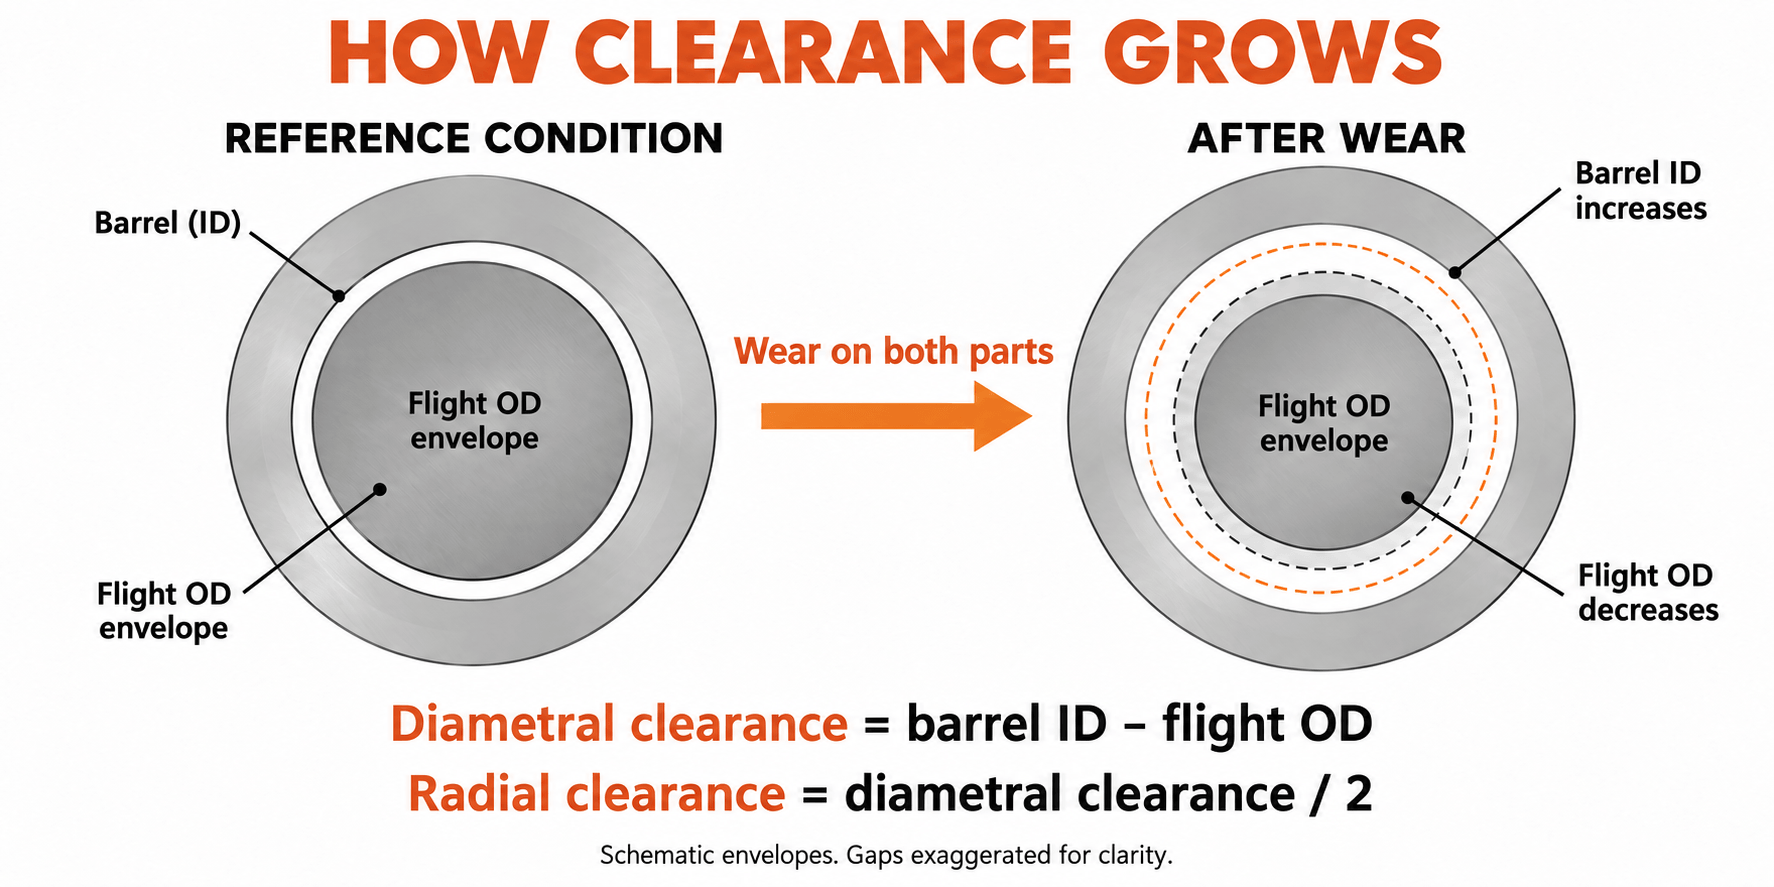
Mennyi ideig bírja az extruder csavaros hengere? Kopásmérés, csere tervezése
Az extruder csavaros hordója addig működik, amíg állapota lehetővé teszi, hogy a sor megfeleljen a kívánt teljesítménynek és termékminőségnek egy elfogadható folyamatablakon belül. A gyanta, a töltőanyagok, a szennyeződés, a geometria és az üzemi terhelés megváltoztatja ezt az élettartamot, ezért a ......
Olvass tovább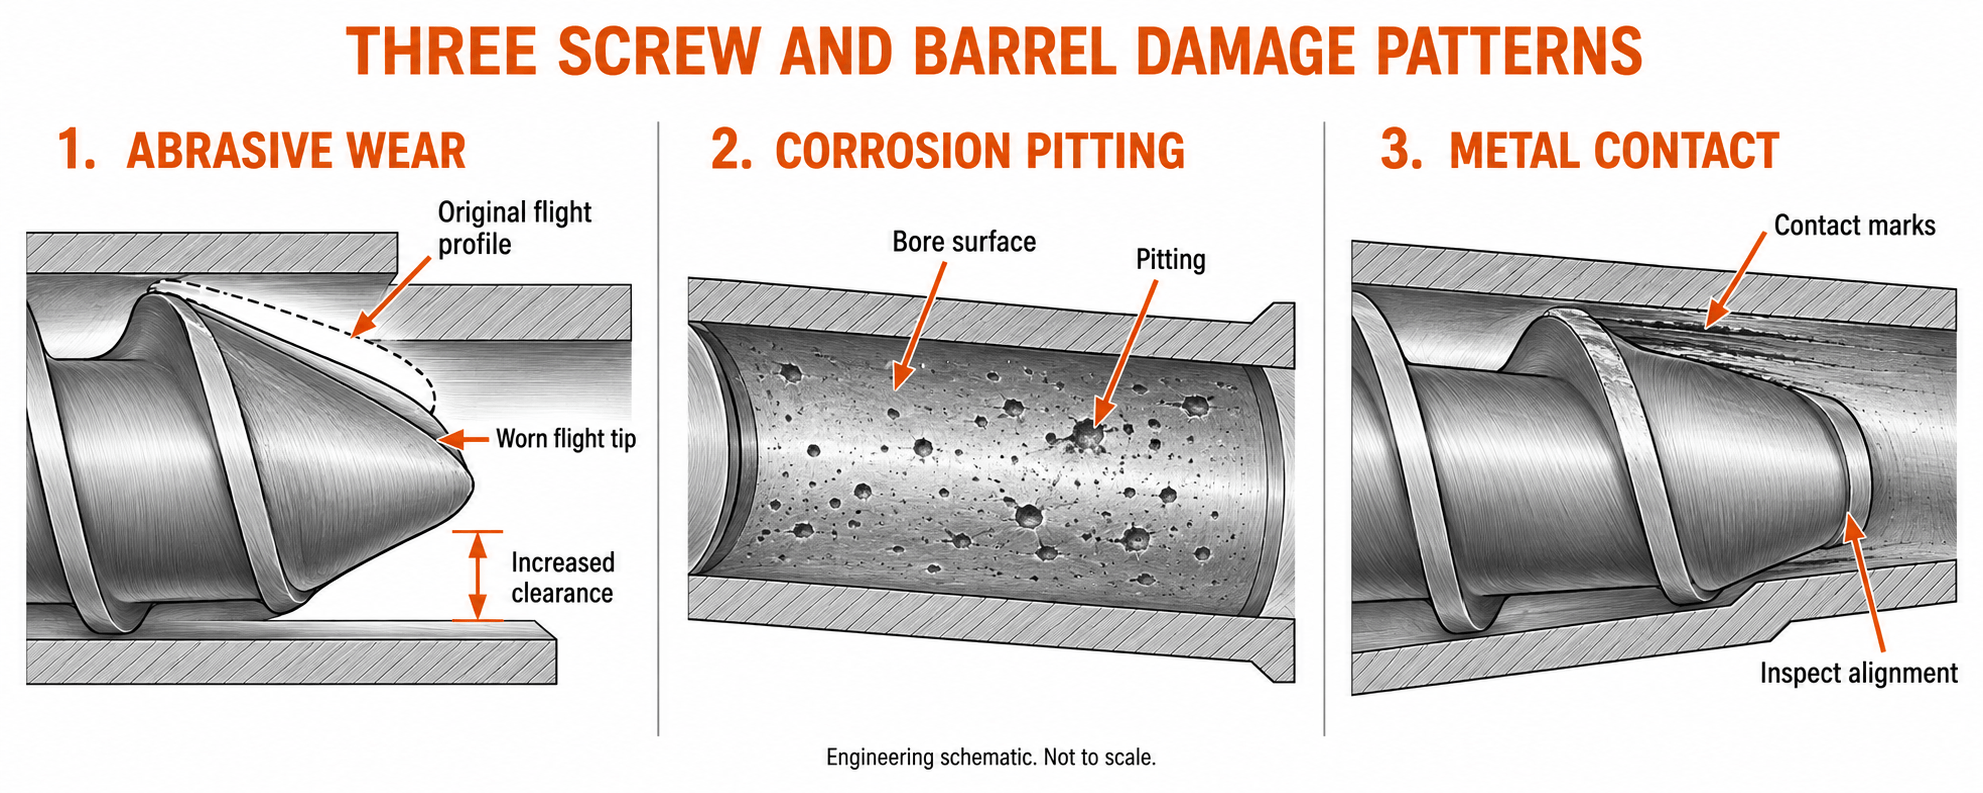
Extruder csavarok és hengerek anyagai: acélminőségek, ötvözetek és választék
Válassza ki a csavar- és hordóanyagot úgy, hogy a szerkezeti acélt, a munkafelületet és a gyártási folyamatot a tényleges összetételhez és meghibásodási mechanizmushoz igazítja. A magasabb keménységi szám önmagában nem tudja megmondani, hogy a csere ellenáll-e a töltőanyag kopásnak, vegyi hatásnak v......
Olvass tovább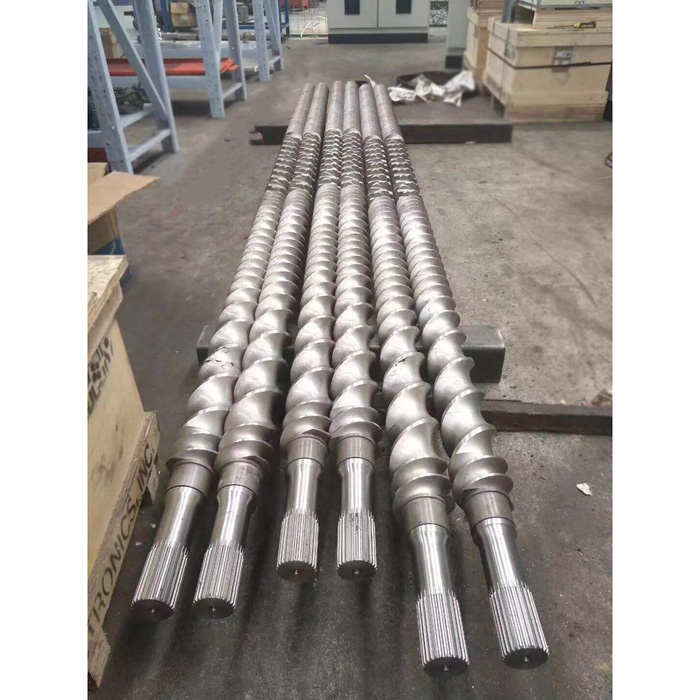
Ikercsavaros tengely bordái: az elemek rendelése előtt határozza meg a felületet
Határozza meg a tengely és az elem furatát illeszkedő interfészként. Kezdje a vezérelt géppel vagy alkatrészrajzzal. Rögzítse a spline-jelölést, ha ismert, a fogszámot, a fő- és mellékgeometriát, a fog- vagy térmeghatározást, a kapcsolódási hosszt, a bevezetőt, a vállt, az axiális retenciót és a táj......
Olvass tovább