Az extrudáló csiga kompressziós aránya a csatorna térfogatának csökkenését írja le az adagolószakasztól az adagolószakasz felé. Hagyományos, hasonló menetemelkedésű és csatornageometriájú csavaron az adagolócsatorna mélysége osztva az adagolócsatorna mélységével hasznos közelítést ad. A teljes rajzból és a tényleges előtolási feltételekből válasszon cserét, ne csak az arányból: két 3:1-es jelölésű csavar eltérő csatornamélységgel és átmeneti profillal rendelkezhet.
ÁltalEJS ipar
- A csatornamélységet a csavar repülési átmérőjéből és gyökérátmérőjéből számítsa ki, ne a hordó furatából.
- Hasonlítsa össze az abszolút mélységeket és a zónahosszakat, mielőtt két csavart egyenértékűnek fogadna el.
- Ismertesse a garatba belépő anyagot, beleértve az újracsiszolási formát és a terhelést.
- Vizsgálja meg a táplálást, az olvadást, a korlátozást és a kopást az arány megváltoztatása előtt.
- Érvényesítse a cserét stabil termelési mérésekkel, ne csak fordulatszám-beállítással.
Mit mér a csavarnyomási arány?
A hagyományos egycsavarnak van egy adagolórésze, egy átmeneti szakasza és egy adagolószakasza. Az adagolócsatorna szilárd anyagot fogad; az átmenet megváltoztatja a csatorna geometriáját, ahogy az olvadás fejlődik; az adagoló rész az olvadékot a kiömlés felé továbbítja. A tömörítési arány a folyamat kezdete és vége közötti geometriai összefüggést írja le. Nem méri a szerszámnyomást, a terméksűrűséget vagy a motor hatékonyságát.
Egy egyszerű állandó dőlésszögű csavar esetében a műhely számítása a következő:
Tömörítési arány ≈ előtolócsatorna mélység / adagolócsatorna mélység
Az általánosabb definíció összehasonlítja a csatorna mennyiségét az egyenértékű járatok között. A mélység-parancsikonnak hasonló emelkedési és csatornageometriára van szüksége. Ha ezek megváltoznak, használja a rajzot a releváns térfogatok kiértékeléséhez, ahelyett, hogy a mélységarányt pontos térfogati eredményként kezelné.Allan Griff magyarázata a csavargeometriárólteszi ezt a különbséget, és óva int attól, hogy a tényleges mélységek nélküli arányra hagyatkozzunk.
Az L/D valami mást ír le: a tényleges munkahossz osztva a csavar külső átmérőjével. A 2700 mm-es munkahossz és a 90 mm-es átmérő 30:1 arányt ad. Erősítse meg, hogy a gyártó hol kezdi és fejezi be ezt a munkahosszt. A hajtáshosszabbítás hozzátartozik a mechanikai rajzhoz, de nem szabad, hogy csendben extra feldolgozási hosszt jelentsen.
A „90 mm, 30:1, 3:1” specifikáció tehát lényeges információkat hagy maga után. Nem azonosítja az előtolási mélységet, az adagolási mélységet, az átmenet hosszát, a hangmagasság változásait vagy a keverési geometriát. Kérdezze meg ezeket a méreteket, mielőtt összehasonlítja a csereajánlatot a beszerelt csavarral. A szélesebb körű beszerzési ellenőrzőlistát lásd aEJS extruder csavaros hengervezető.
Hogyan lehet kiszámítani a tömörítési arányt egy csavarrajzból
Kezdje egy hagyományos, egyszeres indítású kialakítással, amelynek előtolási és mérőcsatornái hasonló emelkedési és repülési geometriával rendelkeznek. Keresse meg az egyes szakaszok állandó mélységű részét. Ne vegye le az adagolási leolvasást a kúp belsejében, vagy az adagolási leolvasást keverőről, domborításról vagy sérült élről.
Minden helyhez számítsa ki a radiális csatorna mélységét:
Csatornamélység = (repülési külső átmérő – gyökérátmérő) / 2
A kettővel való osztás azért fontos, mert mindkét mérés átmérő. Az átmérőkülönbség használata közvetlenül megduplázza a jelentett mélységet, még akkor is, ha a hiba eltűnhet, ha két egyenlően helytelen mélységet osztunk fel. Az arány megfelelőnek tűnhet, miközben a gyártási méretek rosszak.
Egy megmunkált 90 mm-es példa
A következő méretek feltételezett számítási példák, nem ajánlott csavartervezés vagy gyártási teszt.
| Dimenzió | Feed szakasz | Mérő rész |
|---|---|---|
| Repülési külső átmérő | 90 mm | 90 mm |
| Gyökér átmérője | 72 mm | 84 mm |
| Számított csatornamélység | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Hozzávetőleges tömörítési arány | 9/3 = 3:1 | Ugyanaz a mélységarány számítás |
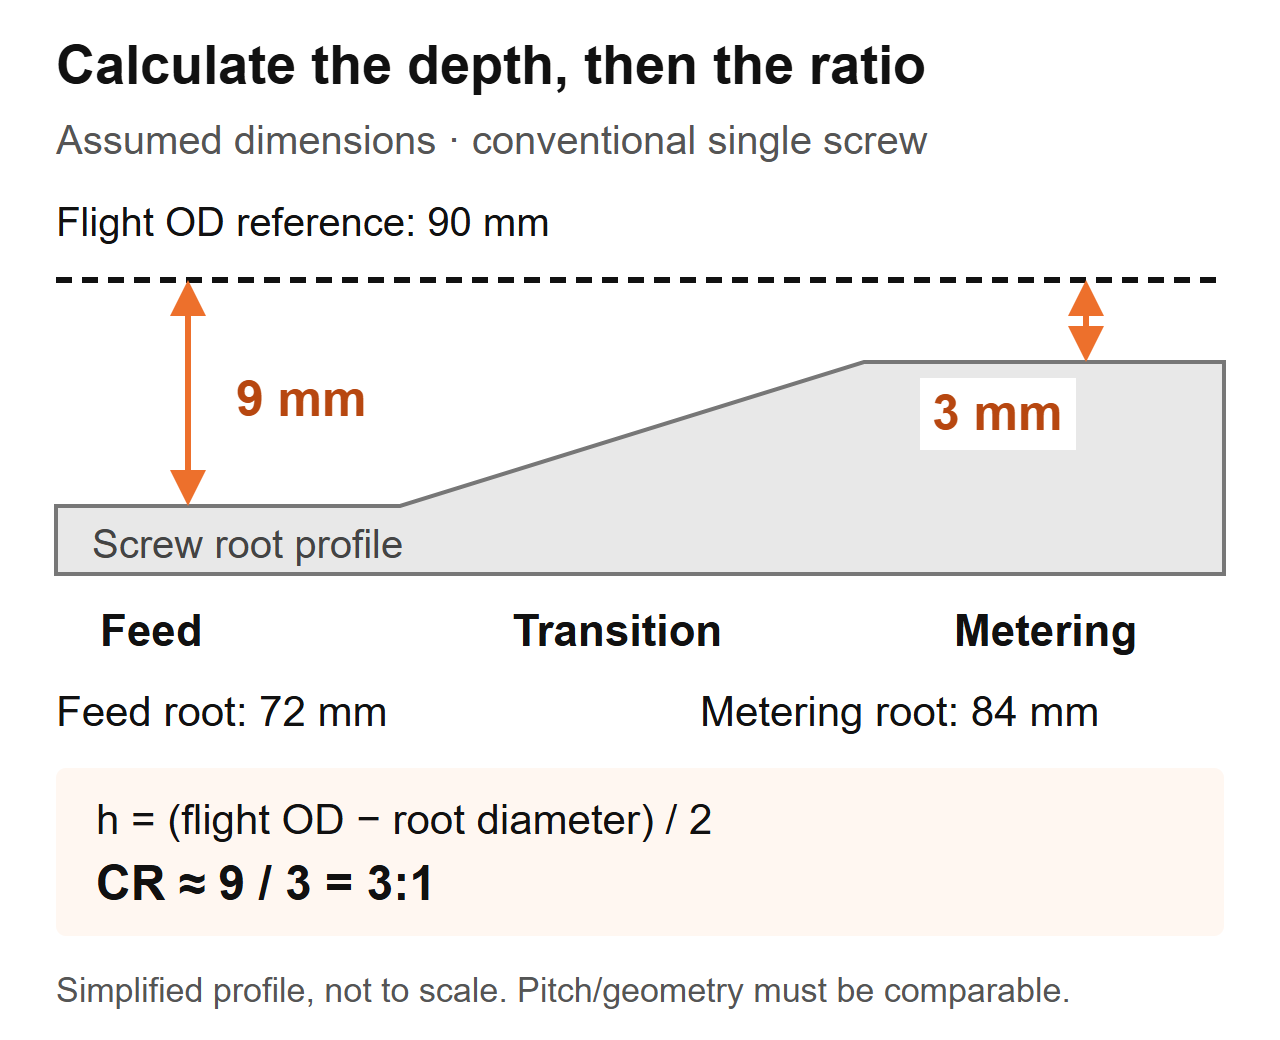 Számítási vázlat: a hagyományos csavar feltételezett méretei. A profil egyszerűsített, és nem gyártási rajz.
Ha egy eltávolított csavart vizsgál, jegyezze fel az axiális helyet, a mért repülési átmérőt és a gyökérátmérőt együtt. Kövesse a gép leválasztási és biztonságos eltávolítási eljárását, tisztítsa meg az alkatrészt a felület megváltoztatása nélkül, és használjon megfelelő kalibrált műszereket. Hagyja, hogy a gyártó vizsgálati eljárása határozza meg a mérési módszert és az elfogadási kritériumokat.
Ne cserélje ki a hordó belső átmérőjét a repülés külső átmérőjére. Ez a számítás magában foglalja a csavartól a hengerig terjedő hézagot. Egy kopott alkatrésznél ne feltételezzük, hogy a mért geometria még mindig az eredeti kialakítást képviseli: a csökkentett repülési átmérő megváltoztatja a mélységszámítást. Szerezze be az eredeti rajzot, és külön mérje meg a hordó kopását. AEJS használati útmutatóelmagyarázza, hogy miért fontos a csavar és a henger méretének megfeleltetése.
Miért tud két 3:1-es csavar eltérő módon működni?
Az arány nem azonosítja egyik csatorna méretét sem. Ugyanebben a feltételezett 90 mm-es példában egy második csavar adagológyöke 84 mm és adagológyöke 88 mm lehet. Mélysége 3 mm és 1 mm lenne, így a mélységaránya is 3:1 lenne. Nem a 9 mm/3 mm-es csavar méretbeli másolata lenne.
| Összehasonlító elem | A feltételezett csavar A | Feltételezett csavar B | Amit a vevő megállapíthat |
|---|---|---|---|
| Repülési külső átmérő | 90 mm | 90 mm | Ugyanaz a névleges csavarátmérő |
| Az adagolócsatorna mélysége | 9 mm | 3 mm | Különböző abszolút előtolási geometria |
| Adagolócsatorna mélysége | 3 mm | 1 mm | Különböző abszolút mérési geometria |
| Hozzávetőleges mélységarány | 3:1 | 3:1 | Egyenlő arány, nem egyenlő csavarok |
| Az átmenet hossza és hangmagassága | Nincs megadva | Nincs megadva | A teljesítmény-összehasonlítás továbbra is hiányos |
Ez a példa csak egy dimenziós következtetést támaszt alá. Nem állapít meg átviteli különbséget, olvadék-hőmérséklet különbséget, vagy azt, hogy melyik csavarral kell a gyantát futtatni. Ezek a kérdések megkövetelik a fennmaradó geometriát és működési feltételeket.
Amit ellenőrizünk, ha csereajánlatot adnak ugyanazon specifikáció szerint
Az EJS cseremunkája során két csavar azonos átmérővel, L/D-vel és 3:1-es tömörítési arányú volt, mégis az egyik tisztán futott, míg a másik túlhevített egy hőérzékeny anyagot. Átmeneti szakaszaik különböző pozíciókban kezdődtek és eltérő hosszúságúak voltak. Ezért a zónaprofilt hasonlítjuk össze, nem csak az árajánlaton szereplő számokat.
A csererajzon jelölje meg, hol végződik az adagoló szakasz és hol kezdődik az adagolás. Ezután hasonlítsa össze a mélységet ezen az intervallumon. Az arány megadja a végpontokat; a profil megmutatja, hogyan változik a csatorna közöttük. Egyik sem helyettesíti a másikat.
Ezért is hiányos a „tömörítés növelése” tervezési utasítás. Az előtolási mélység növelése és az adagolási mélység csökkentése egyaránt növeli az arányt, de megváltoztatja a csavar különböző részeit. Adja meg, hogy melyik dimenzió változik, mi marad változatlan, és melyik mért problémát kívánja a változtatás orvosolni. Ellenkező esetben előfordulhat, hogy a szállító és a gyártási csapat különböző módosításokról tárgyal.
Hogyan befolyásolják a döntést a gyanta, a takarmányforma és a töltőanyagok
A polimer neve nem egy teljes takarmányspecifikáció. Jegyezze fel a minőséget, az adalékanyagokat, a részecskeformát, a nedvesség előkészítését és a keverék konzisztenciáját. A pelletek, a csiszolt élszegélyek és a szabálytalan pelyhek ugyanazt a polimer nevet viselhetik, miközben eltérően viselkednek az adagolótorokban.Jim Frankland tömörítési arány vitájamegfelelő kiválasztási szabálynak tekinti az adagolást és az olvasztást, beleértve a térfogatsűrűséget és a súrlódást, ahelyett, hogy a gyanta típusát kezelné.
Az első kérdés, amit felteszünk, amikor a hírcsatorna megváltozik
Egy EJS-vizsgálat egy 90 mm-es csavarra, 30:1 L/D-re és 3:1-es tömörítési arányra vonatkozott. A vezetékben megugrott a szerszámnyomás, és a falvastagság nem következett be, és az eredeti kérés egy állítólagos kopott csavar lemásolása volt. Megkérdeztük, mi került most a garatba az eredeti gyártási beállításhoz képest. Az üzem elkezdte keverni a saját élszegélyét a takarmányba. Ez a változtatás a változatlan rajz elfogadása előtt a helyettesítési specifikációhoz tartozott.
Saját vonalához gyűjtsön reprezentatív takarmánymintákat, ahelyett, hogy mindent „újrahasznosított műanyagként” írna le. Mérje meg a laza térfogatsűrűséget meghatározott tartály, töltési módszer és mérési eljárás segítségével. Jegyezze fel, hogy az anyagot szabadon öntötték vagy tömörítették; ne hasonlítsunk össze két különböző módszerrel előállított eredményt. Adja meg a fényképeket méretarányosan, és jegyezze fel a keverési módszert.
| Takarmány állapota | Gyűjtendő információk | Megoldandó tervezési kérdés |
|---|---|---|
| Szűz pellet | Minőség, pellet alak, előkészítés és aktuális stabil beállítások | A kialakult geometria még alkalmas erre a feladatra? |
| Pellet/őrölt keverék | Keverési arány, részecskeméretű szórás, ömlesztett sűrűség | A takarmány egyenletes marad a futás során? |
| Filmpehely vagy élszegély | Alak, takarmányozási mód, áthidaló megfigyelések és térfogatsűrűség | Megbízhatóan bejuthat az anyag a betáplálási szakaszba és megtöltheti azt? |
| Por vagy száraz keverék | Formuláció, áramlási viselkedés és betáplálási rendszer részletei | Megfelelő-e az etetési rendszer ehhez az anyaghoz? |
| Töltött vegyület | Töltőanyag típusa és aránya, előkészítés és kopástörténet | Mik az olvadási, hő- és kopási követelmények együtt? |
Ne olvassa el ezt a táblázatot, mivel „alacsonyabb térfogatsűrűséghez mindig nagyobb arány szükséges”. A geometria módosítása nem tudja automatikusan kijavítani az áthidalást, a szegregációt vagy az inkonzisztens adagolót. A kopásállóságot sem szabad a tömörítési arányból kiválasztani. Tekintse át aEJS csavaros hordó anyagok útmutatókülön-külön, ha a készítmény megváltozik.
Túl magas vagy túl alacsony? A csavar cseréje előtt diagnosztizálja a folyamatot
A nyomásemelkedés, az el nem olvadt részecskék és az emelkedő olvadékhőmérséklet indokolja a vizsgálatot. Ezek nem a kompressziós arány mérései. A hasznos diagnosztikai szekvencia annak megállapítására szolgál, hogy a zavar a betáplálásnál, az olvadásnál, az alsó áramlási korlátozásnál vagy a kopott mechanikai geometriánál kezdődik-e.
Először hasonlítsa össze egy stabil történelmi futtatással, ugyanazt az anyagot és terméket használva. Tartsa a szerszámot, a képernyő elrendezését és a mérési helyeket egységesen. Rögzítse együtt a tényleges teljesítményt, a csavarfordulatszámot, az olvadékhőmérsékletet, a nyomást, a hajtásterhelést és a látható hibákat. A hordó hőmérséklet beállításai önmagukban nem határozzák meg az olvadék hőmérsékletét.
| Megfigyelés | Ellenőrzés a geometria megváltoztatása előtt | A kérelemben feltüntetendő bizonyíték |
|---|---|---|
| A nyomás és a teljesítmény ingadozik | Garatellátás, áthidalás, adagoló konzisztenciája, keverék változtatások és korlátozások | Időhöz igazított sebesség-, nyomás- és kimeneti rekordok |
| Meg nem olvadt részecskék jelennek meg | Előtolás, olvadási körülmények, gyantacsere, működési sebesség és csavarprofil | Rögzített működési ponthoz kapcsolódó minták vagy fényképek |
| Az olvadék hőmérséklete túl magas | Az aktuális olvadékleolvasás, sebesség, korlátozás, hűtés és keverő állapota | Mérési módszer, hely és stabil leolvasások |
| A kimenet változatlan fordulatszámon csökken | A tényleges adagolás, a gyanta állapota, a szerszám/sziták és a hozzájuk tartozó csavar/hordó kopás | Fordulatszám/perc teljesítmény plusz karbantartási és mérési rekordok |
| A fekete foltok vagy az elszíneződés fokozódik | Anyagtörténet, pangó területek, lakókörülmények és takarítás | Hibaminta és mikor jelenik meg futás közben |
Miért nem automatikus javulás a magasabb arány?
Lin Jin és Mark A. Spalding egy kontrollált LLDPE-vizsgálatról számolt be, 2,5 hüvelykes extruderrel és öt kompressziós aránnyal, 2,0 és 3,6 között. Az adagolási mélység 0,125 hüvelyk maradt, miközben az előtolási mélység változott. 110-150 fordulat/percnél a nagyobb áttételi arányú csavarok körülbelül 5-10 °C-kal magasabb olvadékhőmérsékletet produkáltak, mint az alacsonyabb áttételi arányú kivitelek. Ezek a berendezés, a gyanta és a kísérlet eredményei, nem pedig az EJS cseréjére vonatkozó hőmérséklet-előrejelzés. Lásd a szerzőktömörítési arány teljesítmény tanulmány.
Egy különhibaelhárítási példa: Mark A. Spaldingegy 6 hüvelykes, kétfokozatú ABS extrudáló csavart ír le, amelynek első fokozata 3,1. A fel nem olvadt anyag eltorlaszolt egy spirálgátat; a javasolt csere ezt az arányt 2,5-re csökkentette. Ez egy konkrét tervezési válasz volt az olvadási problémára, nem pedig egy univerzális ABS-ajánlás.
Használja ezeket a példákat a mérnöki kérdés megfogalmazásához: meg tudja-e olvasztani a csavar a szilárd anyagokat, amelyeket a kívánt működési ponton kap? Ne alakítsa át egyik példát sem általános gyanta-arány diagrammá vagy feltételezett EJS teljesítményeredményévé.
Amikor egyetlen tömörítési arányszám nem elegendő
Az egyszerű előtolás-mélység/adagolás-mélység összehasonlítás egy meghatározott csavargeometriához tartozik. Használat előtt azonosítsa a csavar típusát és az adagolási elrendezést. Előfordulhat, hogy az egyik tervnél közölt arány nem ugyanazt jelenti egy másikban.
Egy zárócsavar az anyagot szilárd és olvadékcsatornákra osztja. Leírásához a csatornaelrendezésre és a gát geometriájára van szükség, nem csak két hagyományos gyökérmérésre. Egy légtelenített kétfokozatú csavarnak több feldolgozási szakasza van; kérdezze meg, hogy az idézett tömörítési arány melyik szakaszt írja le. A szellőző területet és a szivattyúzási szakaszt a teljes tervezés részeként kell értékelni.Griff csavaros tervezési vitájalefedi a zárócsatornákat, a kétfokozatú csavarokat és a hornyos hordók eltérő adagolási viselkedését.
Hasonlóképpen különböztesse meg az árvízi táplálást az ellenőrzött vagy éheztetéstől. Írja be az etetési módot a specifikációba. Ellenkező esetben a szállító értékelheti a teljes betáplálási csatornát, miközben a telepített folyamat szabályozott tömegáramot biztosít. Ez egy tisztázandó határfeltétel, nem pedig egy eltérő univerzális arány alkalmazására.
Az ikercsigás extrudereknek saját geometriára és folyamatleírásra is szükségük van. Ne alkalmazza a hagyományos egycsavaros mélység-parancsikont egy összefonódó párra, és feltételezze, hogy a teljes tömörítési viselkedést rögzíti. Adja meg a csavarelrendezést, a forgási módot, az elemet vagy a repülési profilt és a gyártó rajzát.
Használja ezeket a kérdéseket, ha a specifikáció nem egyértelmű:
- Ez egy hagyományos, sorompós, kétfokozatú vagy ikercsavaros kialakítás?
- A megadott arányt a mélységből vagy a csatorna térfogatából számítják?
- Mely adagolási és adagolási helyek határozzák meg a számítást?
- Változik-e a hangmagasság vagy a csatornaelrendezés ezek között a helyek között?
- A telepített adagolórendszer megfelel a tervezési feltételezésnek?
A specifikációnak meg kell válaszolnia ezeket a kérdéseket anélkül, hogy a gépésznek ki kellene találnia. Ha nem, szerezze be a teljes profilt, mielőtt engedélyezné a másolatot. A „3:1” akkor hasznos, ha definíciója és alkalmazása ismert.
Le kell másolni a meglévő csavart vagy újratervezni?
A változatlan csere akkor ésszerű kiindulópont, ha a beépített geometria kielégítő minőséget és teljesítményt adott, a terhelés változatlan, és a mért kopás magyarázza a romlást. Gyengébb választássá válik, ha az eredeti probléma a kopás előtt fennállt, az összetétel megváltozott, vagy a folyamat a korábbi működési tartományon kívülre fut.
Az árajánlatban válasszon két döntést: az eredeti méretek visszaállítását és a feldolgozási terv megváltoztatását. Előfordulhat, hogy egy elhasználódott csavart ki kell cserélni anélkül, hogy eltérő tömörítési arányra lenne szükség. Ellenkező esetben előfordulhat, hogy egy méretben ép csavar már nem felel meg az üzembe bevitt takarmánynak.

Az ajánlatok összehasonlítása előtt határozza meg a változtatást
Adjon a szállítónak egy írásos problémanyilatkozatot: például a nyomás instabilitása az előtolási forma megváltoztatása után, ahelyett, hogy „jobb csavarra van szüksége”. Tartalmazza az alaprajzot és az üzemeltetési feljegyzéseket. Kérje meg a javasolt tervet, hogy azonosítsa a megváltozott mélységeket, zónahosszakat, osztásközt és bármilyen keverési jellemzőt.
Tartsa külön a mechanikai illeszkedés ellenőrzését. Erősítse meg a munkahosszt, a hajtásvég csatlakozását, a rögzítési interfészeket és a leeresztő elrendezést a telepített szerelvényhez képest. A nagyobb munkahossz gépszintű változtatást igényelhet; ez nem egy szokványos beugró helyettesítési feltételezés. Az árajánlaton szereplő magasabb L/D jelölés méretellenőrzést kell, hogy kiváltson, nem pedig a kapacitás növelésének elvárása.
Ezután állapodjon meg az összehasonlítási feltételekben és az elfogadási feltételekben. Határozza meg az anyagot, a terméket, a működési pontokat, a minőségellenőrzéseket és a gyártási méréseket a próba előtt. Ha több tervezési jellemző együtt változik, a próba értékeli a teljes cserét; nem tudja megállapítani, hogy a tömörítési arány önmagában okozta-e az eredményt.
AEJS extruder csavaros hordó termékoldala helyettesítő vizsgálat releváns kiindulópontja. Adja meg a tényleges alkalmazást és rajzot, hogy a megbeszélés a telepített gépre vonatkozzon, nem pedig egy általános polimer sorozatra.
Mit kell EJS-t küldeni, és hogyan kell érvényesíteni a cserét
Egy hasznos lekérdezés lehetővé teszi, hogy a gyár összekapcsolja a feldolgozási igényt egy gyártható rajzzal. Akkor is küldje el az eredeti specifikációt, ha úgy gondolja, hogy hibás, majd azonosítsa, mi változott. Tartsa láthatóan a revíziószámokat, hogy egy régi rajz ne legyen csendben a gyártási utasítás.
Adja meg a következő információkat:
- A gép gyártója, modellje, csavartípusa és a beépített alkatrészek referenciái.
- Repülési átmérő, munkahossz, hajtásvég méretei és hordó/interfész rajzok.
- Előtolási és adagolási mélységek, zónahatárok, emelkedési profil és keverési jellemzők.
- Gyantaminőség, adalékanyagok, töltőanyag betöltés, takarmányforma és előkészítési eljárás.
- Az adagoló elrendezése, normál fordulatszám, teljesítmény, olvadékhőmérséklet és nyomásértékek.
- Hibaminták, karbantartási előzmények és rendelkezésre álló megfelelő csavar/hordó méretek.
- Az átvételhez szükséges termékminőség és működési feltételek.
Hasonlítsa össze a stabil termelést, ne csak egy sikeres indulást
A telepítés után kövesse a gép szállítójának biztonságos üzembe helyezési utasításait. Erősítse meg a jóváhagyott anyagot és beállítást, hagyja, hogy a folyamat stabilizálódjon, és meghatározott időközönként gyűjtse össze az értékeket. Rögzítse a kimenetet egy egyeztetett mérési módszerrel, ahelyett, hogy a csavarsebesség alapján becsülné meg.
Összehasonlításképpen számítsa ki a fajlagos teljesítményt a mért tömegteljesítmény osztva a fordulatszámmal. Tartsa láthatóan a kimeneti mértékegységeket, például kg/h/rpm. Hasonlítsa össze ezt az értéket a minőséggel, a tényleges olvadékhőmérsékletgel, a nyomással és a hajtásterheléssel. A magasabb szám nem jelent javulást, ha a termék a specifikációkon kívül esik, vagy a folyamat instabillá válik.
| Próba jegyzőkönyv | Rögzítse következetesen | Miért hasznos |
|---|---|---|
| Takarmány | Osztály, tétel, keverék és előkészítés | A geometriával nem kapcsolatos változásokat azonosítja |
| Működési pont | Sebesség, hőmérséklet beállítás és adagolási mód | Reprodukálhatóvá teszi az összehasonlítást |
| Termelés | Időzített tömegkibocsátás és elfogadható termék | Elválasztja a teljes termelést a hasznos termeléstől |
| A folyamat állapota | Valós olvadékhőmérséklet, nyomás és meghajtó terhelés | Csak a kimenet által rejtett kompromisszumokat tárja fel |
| Minőség | Megállapodott méretek, megjelenés és hibaellenőrzések | Meghatározza, hogy a helyettesítő megfelel-e a kötelezettségnek |
Ismételje meg az összehasonlítást a munkapontok megváltoztatásakor, és tartsa meg ugyanazokat a mérési helyeket. Ha a probléma továbbra is fennáll, küldje vissza a rekordokat a rajz felülvizsgálatával és a mintaazonosítókkal együtt. ÉrintkezésEJS iparezzel a csomaggal, ahelyett, hogy meghatározott ok nélkül kérné a tömörítési arány módosítását.
Beszélje meg a cserecsavart
Ismertesse a beépített csavart, a tényleges adagolási és feldolgozási problémát. A gomb megnyit egy e-mail piszkozatot az EJS számára; elküldés előtt csatolhat rajzokat és fényképeket.
Gyakran ismételt kérdések
Mi az extrudált csavar kompressziós aránya?
Ez a betáplálási szakasz csatorna térfogatának és az adagolószakasz csatorna térfogatának aránya az egyenértékű járatok során. Hagyományos, hasonló menetemelkedésű és csatornageometriájú csavaroknál az előtolási mélység osztva az adagolási mélységgel hasznos közelítést ad. Ez egy geometriai arány, nem pedig nyomásviszony vagy a teljesítmény garanciája.
Hogyan számíthatom ki a tömörítési arányt a gyökérátmérőkből?
Számítsa ki az egyes radiális csatornamélységeket a repülés külső átmérőjének mínusz gyökérátmérőjével, osztva kettővel. Ezután ossza el az előtolási mélységet az adagolási mélységgel. Használjon azonosított adagolási és adagolási helyeket, konzisztens mértékegységeket és megfelelő repülési átmérőket. Ne használja a hordó furatátmérőjét, és ne feltételezze, hogy a kopott csavar még mindig megfelel az eredeti rajznak.
Minden gyantához megfelelő a 3:1 csavar?
Nem. Ugyanaz az arány különböző abszolút csatornamélységeket és átmeneti profilokat írhat le. Az alkalmasság az adott minőségtől, takarmányformától, adalékanyagoktól, takarmányozási elrendezéstől és működési feltételektől is függ. Kezdje a teljes geometriával és egy meghatározott gyártási szükséglettel, ahelyett, hogy az arányt univerzális gyantajánlásként kezelné.
A tömörítési arány növelése növeli a kimenetet?
Nem feltétlenül. Az előtolási mélység és az adagolási mélység változtatása hatással van a csavar különböző részeire, még akkor is, ha mindkettő növeli az arányt. A betáplálást, az olvadást és a lefelé irányuló körülményeket együtt kell figyelembe venni. Hasonlítsa össze a stabil mért teljesítményt a termék minőségével, a tényleges olvadékhőmérsékletgel, a nyomással és a meghajtó terhelésével, mielőtt eldönti a cserét.
Okozhatnak-e problémákat a kopott csavarok a rajz arányának megváltoztatása nélkül?
Igen. A rajz a tervezett geometriát írja le, nem a jelenlegi állapotot. Mérje meg a csavart és a hengert a megfelelő helyeken, és hasonlítsa össze a jóváhagyott eredeti méretekkel. A tömörítési arányú címke nem írja le a munkahézagot, és a címke másolása nem oldja meg a nem mért kopási problémát.
Használhatom ugyanezt a számítást ikercsavaros vagy sorompós kiviteleknél?
Ne feltételezze, hogy a hagyományos egycsatornás mélységparancsikon érvényes. Először határozza meg a csatorna elrendezését, a csavar típusát és a számítási helyeket. A sorompócsatornák, lépcsőzetes csavarok és az egymásba illeszkedő ikercsavarok teljesebb geometriai leírást igényelnek. Kérdezze meg a tervezőt, hogy mely térfogatok vagy mélységek határozzák meg a megadott arányt, mielőtt azt egy cserespecifikációban felhasználná.