Az extruder csavaros hordója addig működik, amíg állapota lehetővé teszi, hogy a sor megfeleljen a kívánt teljesítménynek és termékminőségnek egy elfogadható folyamatablakon belül. A gyanta, a töltőanyagok, a szennyeződés, a geometria és az üzemi terhelés megváltoztatja ezt az élettartamot, ezért a naptári életkor becsléséhez ezeket a feltételeket kell rögzíteni. Egy már gyártásban lévő sornál mérje meg a csavart és a hengert megismételhető helyeken, számítsa ki a legutóbbi kopási arányt, és használja azt a gyártási trendekkel a következő ellenőrzés és csere megtervezéséhez.
ÁltalEJS ipar
- Kövesse nyomon az üzemidőt és az összetétel változásait, ne csak a telepítés dátumát.
- Mérje meg mindkét alkatrészt: a csavarkopás és a hordófurat kopása megnöveli ugyanazt a hézagot.
- Hasonlítsa össze a fordulatszámonkénti teljesítményt, az olvadékhőmérsékletet és a minőséget egy stabil referenciafutással.
- Előrejelzés egy gépspecifikus tervezési korlátig, majd hagyjon időt a beszerzésre és a telepítésre.
- Anyagcsere, gyorsuló kopás vagy váratlan sérülés után értékelje újra az előrejelzést.
1. Mit jelent az élettartam az extrudáló soron?
A csavar még akkor is foroghat, ha már nem használható egy adott termékhez. Egy igényes fóliát vagy profilt készítő sor elveszítheti elfogadható folyamatablakot, mielőtt a hardver elérné a szerkezeti határt. Ezzel szemben, ha pusztán azért cseréli le a hangkészletet, mert elérkezett egy évfordulója, az felhasználható kapacitást veszíthet el.
Osszuk három kérdésre a döntést. A hardver a jóváhagyott méret- és állapothatárokon belül marad? Elfogadható terméket készíthet a folyamat a kívánt sebességgel? A folyamatos működés többe kerül, mint egy tervezett beavatkozás? Az első az alkatrészekre, a második a termékre, a harmadik pedig a gyártástervezésre vonatkozik. Az élettartambecslés hiányos, hacsak nem jelzi, hogy melyik végpontot jósolja.
Jegyezze fel az ügyeletet a szám mögé
Tartsa meg a telepítés dátumát, de rögzítse a gyártási órákat, a feldolgozott anyagokat és a készítmény előzményeit is. Az üresjárati idő nem azonos a feldolgozási idővel. A feldolgozott tonnák kontextust biztosítanak, de nem tehetik közvetlenül összehasonlíthatóvá a különböző vegyületeket vagy gépkonfigurációkat.
| Rekord | Miért tartozik az életfelméréshez |
|---|---|
| Csavar és hordó azonossága | Akadályozza meg az előzmények keveredését cserék vagy újjáépítés után |
| Üzemidő | Határozza meg az ellenőrzések közötti intervallumot |
| Gyanta, töltőanyag típusa és töltés | Magyarázza el a kopási környezet változásait |
| Újra őrölni a forrást és az arányt | Határozza meg a szennyeződésben és a takarmány állagában bekövetkezett változásokat |
| Kimenet, fordulatszám és tényleges olvadékhőmérséklet | Mutassa meg a rekordhoz tartozó terhelést és teljesítményt |
| Új állapotú mérések és jóváhagyott határértékek | Határozza meg, mi változott, és milyen lépésekre van szükség |
A beszállítónak a szorosan összeillő feladattal kapcsolatos tapasztalata segíthet a kezdeti ellenőrzési terv összeállításában. Kérdezze meg az összetételt, az alkatrész felépítését, az órákat és az elfogadási kritériumokat, amelyek a tapasztalat mögött állnak. Ha rendelkezésre állnak saját mérései, használja azokat a terv finomításához, ahelyett, hogy egy másik üzem csereintervallumát rögzített szabályként kezelné.
2. Milyen körülmények változtatják meg a kopási arányt?
A polimer neve önmagában nem írja le a munkát. A természetes PP és a PP tartalmú ásványi töltőanyag eltérő kopási tulajdonságokkal rendelkezik. A töltőanyag típusa, töltése, részecskék jellemzői és szennyeződés a gyanta mellett. Ezért az anyagváltozásnak meg kell jelennie a karbantartási nyilvántartásban, még akkor is, ha a gép modellje és a csavarfordulatszám változatlan marad.
Jeff Kuhmanéa csavar és a henger élettartamának elemzésemegkülönbözteti a kopásos kopást, a korrozív kopást és a fém-fém ragasztó kopást. Kitér a szilárd anyagok kiékelésére is, amikor az olvasztó szakasz nem tudja kezelni a hozzá szállított anyagot. Ezek a mechanizmusok különböző korrekciós intézkedéseket igényelnek. Egy keményebb felület önmagában nem javítja a geometriai eltéréseket vagy a gépbeállítási problémát.
Adja meg a munkafelületet, ne csak az alapacélt
Az EJS PTA keményburkolatot használ a bimetál csavarokhoz és centrifugális öntést a bimetál hordóbéléshez. AEJS bimetál termékleírásokmegkülönböztetni a következő kész ötvözet vastagságokat:
| Összetevő | Felsorolt működő ötvözetek | Felsorolt ötvözet vastagság |
|---|---|---|
| Csavaros keményítés | Ni60, Colmonoy 56, Colmonoy 83 | 1,0-1,5 mm |
| Hordó bélés | EJS01 | 2,0-3,0 mm |
| Hordó bélés | EJS02, EJS03, EJS04 | 1,5-2,0 mm |
Ezek konstrukciós előírások, nem megengedett kopás vagy garantált üzemidő. A vezeték elveszítheti az elfogadható szivattyúzási teljesítményt, miközben jelentős védőanyag marad. A rétegvastagság elosztása a feltételezett kopási sebességgel nem határozza meg a hasznos élettartamot.

Párosítsa a választ a sérüléssel
A repülési anyagok folyamatos elvesztése eltérő értékelést igényel, mint az elszigetelt pontozás, a lyukak vagy a sérült lerakódás. Jegyezze fel a sérülés helyét, és melyik készítmény futott be a megjelenése előtt. Hosszú hordók esetén vegye figyelembe az igazítást és a támasztási feltételeket a vizsgálatban, ahelyett, hogy azt feltételeznénk, hogy az egyenetlen kopás bizonyítja, hogy az ötvözet rossz volt.
Használja acsavar és hordó anyagok útmutatójaaz anyagválasztáshoz és anitridált versus bimetál összehasonlításépítési választásokhoz. Az élettartam értékelése összpontosítson arra, hogy a beszerelt alkatrészek mit csinálnak.
3. Extruder csavarkopási problémák: mi változik a meghibásodás előtt?
A vezeték megtartja a szokásos teljesítményét, miközben a kezelő fokozatosan növeli a csavar sebességét, hogy kompenzálja. Ha csak kg/h-t nézünk, akkor ez a változás elmaradhat. Mark Spalding és Timothy Womer a fajlagos sebességet úgy határozzák meg, hogy a teljesítményt elosztják a csavar sebességévelegycsavaros kopáselemzés, és magyarázza el, hogy a fordulatszám-kompenzáció miként kísérheti a magasabb kimeneti hőmérsékletet.
Hasonlítsa össze az ismételhető gyártási feltételt
Konkrét kimenet rögzítése mint(kg/h)/rpm. A csökkenés vizsgálatot érdemel, ha a készítmény, a takarmányozási mód és a downstream körülmények összehasonlíthatók. Ez önmagában nem kopásmérés. A gyanta viszkozitásának, az adagolásnak vagy a szita állapotának változása megváltoztathatja a teljesítményt megfelelő fémveszteség nélkül.
| Termelés megfigyelése | Ellenőrizze, mielőtt a kopásnak tulajdonítja |
|---|---|
| Több fordulatszám szükséges az előző kimenethez | Összetétel, takarmány állag, nyomásigény és korábbi beállítások |
| Magasabb tényleges olvadási hőmérséklet | Az érzékelő megbízhatósága, a fűtés/hűtés működése és a fordulatszám változása |
| Nyomás instabilitás | Etetés, képernyő állapota, kockakorlátozás és hőmérséklet-szabályozás |
| Fekete foltok, zselék vagy el nem olvadt | Lerakódások, tartózkodási feltételek, anyagváltozások és olvasztási teljesítmény |
| Magasabb energia egységnyi jó termékre | Kimenet, selejt, mérési határ és működési beállítások |
Használjon stabil termelésű és elfogadható minőségű referenciafuttatást. Mentse a teljesítményt, a fordulatszámot, a tényleges olvadékhőmérsékletet, a fejnyomást és a selejtezési sebességet. Ha energiát rögzít, határozza meg, hogy az extruderre vagy az egész vonalra terjedjen ki, és ne változtassa meg ezt a határt. A teljes vonali energia keverése csak az extruder leolvasásával félrevezető tendenciát eredményez.
Tartson rövid beállítási előzményeket a leolvasások mellett. A csak a végső beállításokból összeállított trend nem mutatja meg, hogy a kezelőnek milyen gyakran kellett beavatkoznia. Kuhman leírja, hogy az inkrementális folyamatkompenzáció hogyan takarhatja el a romlást, amíg a termelékenység vagy a minőség elfogadhatatlanná válik. Ez ok a korai vizsgálatra, nem pedig annak bizonyítéka, hogy minden nehéz futásnak új alkatrészekre van szüksége.
Az alapvető folyamatellenőrzések utáni tartós változások indokolják a tervezett méretvizsgálatot. Köszörülés, feltételezett fémérintkezés vagy fémdarabkák azonnali intézkedést igényelnek a gép biztonsági eljárása szerint; ne várja meg a megfelelő ellenőrzési dátumot vagy egy kiszámított élettartamot.
4. Hordó kopásmérés: ellenőrizze mindkét alkatrészt a megfelelő helyeken
Mérje meg a repülés külső átmérőjét (OD) és a hordó belső átmérőjét (ID) a megfelelő axiális állomásokon. A legkisebb csavarleolvasás összehasonlítása egy nem kapcsolódó hordóleolvasással nem írja le az illeszkedést egyik helyen sem. Adjon meg minden állomásnak egy távolságot egy meghatározott nullponttól, hogy egy későbbi technikus újra megtalálhassa.
Reiloy megelőző-karbantartási útmutatójaismerteti a tisztított, hűtött méréseket hordó furatmérővel és megfelelő csavaros átmérőjű mérőberendezéssel, külön ellenőrzési jegyzőkönyvekkel. Válassza ki a kalibrált berendezést és az alkatrész geometriájának megfelelő módszert. Jegyezze fel az ellenőrzési hőmérsékletet, a szögirányt és az ismételhetőséget a méretekkel.
Tartsa külön a radiális és az átlós távolságot
Egy megfelelő állomáson a kör alakú burkológörbe kiszámításához:
- Átmérőjű hézag = hordó ID mínusz csavarjárat külső átmérője.
- Radiális hézag = átmérőjű hézag osztva 2-vel.
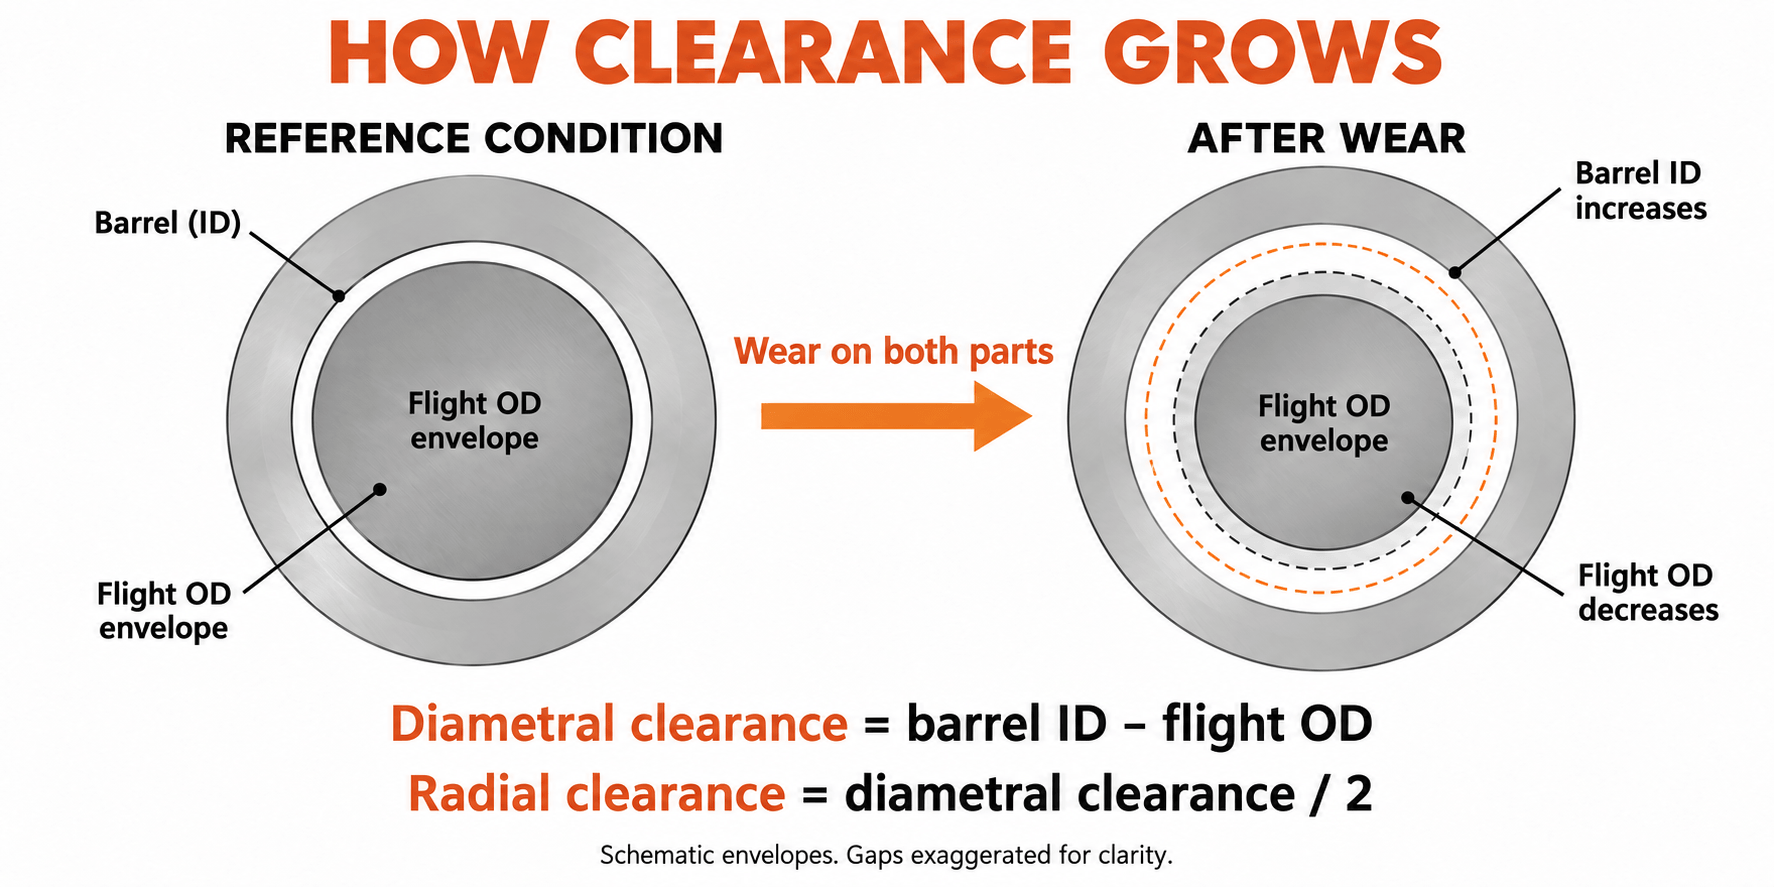
Minden jelentésben tartsa be a mértékegységet és a távolsági konvenciót. A 0,10 mm-es OD csökkenés 0,05 mm-es sugárirányú repülési veszteséget jelent. Ezen mennyiségek összetévesztése kétszeresére változtatja az értelmezett kopást.
Amit egy 90 mm-es csereprojekten mértünk
Egy névleges 90 mm-es egycsigás extruder 30 tömeg%-os kalcium-karbonáttal feldolgozó PP-feldolgozó EJS csereprojektjénél az ügyfél eredeti kérése a nagyobb keménység volt. A csere megadása előtt átnéztük a teljes összetételt, az eredeti rajzot és a régi alkatrész méreteit. A csavaros és hordós mérőállomásokat is a tengely mentén egyeztettük.
Az egyik mérőszakasz állomáson a régi repülés OD 89,65 mm, a hordó átmérője 90,25 mm volt. Az átmérő különbség 0,60 mm volt, ami 0,30 mm hideg radiális hézagot eredményezett. Egyedül a csavarra nézve az illeszkedési kérdés fele megválaszolatlan maradt volna: a hordó furata is része volt a mért állapotnak.
A cserespecifikáció egy 38CrMoAlA csavart tartalmazott Colmonoy 83-as keményburkolattal és egy 42CrMo hordótestet EJS04 béléssel. Azon a megfelelő állomáson az új repülés külső átmérője 89,95 mm, a hordó átmérője pedig 90,15 mm volt. Különbségük 0,20 mm volt, ami a rajzon megadott 0,10 mm hideg radiális hézagot adta.
| Mérőszakasz mérés | Régi alkatrészek | Cserealkatrészek |
|---|---|---|
| Repülés OD | 89,65 mm | 89,95 mm |
| Hordó azonosító | 90,25 mm | 90,15 mm |
| Átmérőjű hézag | 0,60 mm | 0,20 mm |
| Hideg radiális hézag | 0,30 mm | 0,10 mm |
Azon az állomáson helyreállítottuk a megadott illeszkedést, 0,20 mm-es radiális hézagcsökkenést. Más állomások és gépi interfészek saját ellenőrzéseket igényelnek. A rajz különválasztotta a csavar- és hordóanyagokat, a védett területeket és az ellenőrzési követelményeket, így a csere döntése a geometriára és a keménységre is vonatkozott. Ez az a mérési diszciplína, amelyre a hasznos élettartam-értékelésnek szüksége van, mielőtt az ismételt leolvasásokat trenddé változtathatja.
Vegye figyelembe az egyenetlen kopást
Mérjen meg több szöget minden hordó-keresztmetszetnél, és tartsa meg az egyedi értékeket, beleértve az oválisságot is. A számított körhézag nem írja le teljesen az egyoldali sérülést, kifutást vagy torz furatot. Az ikercsavarok esetében az ellenőrzésnek ki kell térnie az OEM ikerfuratú és egymásba illeszkedő geometriájára is; egyetlen kerek furatú képlet nem helyettesítheti ezt az értékelést.
Kövesse a gép gyártójának leválasztási, nyomáskioldási, kezelési és eltávolítási eljárásait. Forduljon szakképzett személyzethez, és ellenőrizze az alkatrészeket. A kopásjelentés nem függhet káros tisztítástól, rögtönzött hozzáféréstől vagy támaszték nélküli emeléstől.
5. Számítsa ki a kopási arányt az ismételt ellenőrzésekből
Egy ellenőrzés megállapítja az aktuális méreteket. Két összehasonlítható ellenőrzés meghatározza az intervallum arányát. A további vizsgálatok azt mutatják, hogy ez az arány változik-e. Az ellenőrzések között ugyanazon alkatrészkészlet által felhalmozott órákat használja, ne a gép teljes korát vagy a különböző pótalkatrészek keverékét.
Minden állomásra számítsa ki a sugárirányú hasmagasság növekedését mm-ben 1000 üzemóránként:
Arány = (aktuális radiális hézag – előző sugárirányú távolság) / óra az ellenőrzések között × 1000
Ez egy kombinált clearance-növekedési ráta. Annak megtekintéséhez, hogy melyik összetevő járul hozzá, számítsa ki a csavar radiális veszteségét a következőképpen:(előző OD - jelenlegi OD) / 2és a hordó sugárirányú növekedése mint(jelenlegi azonosító - előző azonosító) / 2. Ha a hely, a tájolás és a vizsgálati feltételek megegyeznek, ez a két változás összeadja a távolság növekedését.
Olvassa el külön a legutóbbi intervallumot
Vegyünk egy feltételezett ellenőrzési naplót egyetlen kör alakú borítékos állomáshoz. Ezek a méretek magyarázzák a számítást; ezek nem az EJS működési élettartamára vonatkozó eredmények vagy elfogadási specifikációk.
| Órák a telepítés óta | Repülés OD | Hordó azonosító | Radiális hézag | Értékelés az előző olvasás óta |
|---|---|---|---|---|
| 0 óra | 99,95 mm | 100,15 mm | 0,10 mm | Alapvonal |
| 2000 óra | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1000 h |
| 4000 óra | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1000 h |
A teljes 4000 óra alatt az átlag 0,025 mm/1000 óra. A legújabb intervallum gyorsabb, 0,03 mm/1000 h. Csak a teljes élettartam átlagának használata elfedné ezt a változást. Vizsgálja meg az okot, és használja a megfelelő konzervatív közelmúltbeli arányt a tervezéshez.
A legutóbbi intervallum 0,04 mm-es csavaros radiális veszteségre és 0,02 mm-es hordó radiális növekedésre is szétválik. Ezek együtt magyarázzák a 0,06 mm-es hézagnövekedést. Ez hasznosabb kérdést ad a karbantartó csapatnak, mint hogy általában melyik alkatrész kopik el először: melyik alkatrész járul hozzá ezen a vonalon?
Előrejelzés előtt utasítsa el a hamis trendet
A hézag kismértékű látszólagos csökkenése nem jelenti azt, hogy a kopott fém visszatért. Ellenőrizze a mérési pozíciót, a hőmérsékletet, a tisztaságot, a műszer beállítását és a kezelő ismételhetőségét. Ha a változás a módszer bizonytalanságán belül van, a végtelen vagy negatív hátralévő élettartam kiszámítása helyett jelentse megoldatlanként.
Tartsa külön az egyes állomások trendjét. Az alacsony átlag a teljes hosszon elrejtheti a sérült keverőt, átmenetet vagy kiürítési helyet. Rögzítse a repedéseket, lyukakat és lerakódási veszteségeket a méretek mellett; ezek a feltételek akkor is cselekvést igényelhetnek, ha a hasadék-növekedés számítása szerénynek tűnik.
6. A kopási arányt alakítsa át cseretervvé
A kopás mértéke csak akkor jósolja meg az időt egy meghatározott állapothoz, ha a működési feltételek ésszerűen összehasonlíthatók maradnak. Először állapodjon meg a tervezési korlátban az OEM vonatkozó szolgáltatási korlátai, az alkatrész állapota és a vonal által teljesítendő folyamatteljesítmény felhasználásával. Az új alkatrész tűrése határozza meg az új illeszkedést; nem határozza meg automatikusan a maximális szervizelési távolságot.
Becsülje meg az órákat a tervezési határig
Ha a sebességet mm/1000 h egységben fejezzük ki:
Becsült hátralévő óra = (tervezési sugárirányú távolság – jelenlegi sugárirányú távolság) / legutóbbi arány × 1000
Folytassa a fenti feltételezett naplót. Ehhez a számításhoz tegyük fel, hogy a mérnöki csapat a 0,30 mm-es sugárirányú hézagot választotta tervezési végpontként. Az aktuális érték 0,20 mm, 0,10 mm marad a végpontig. 0,03 mm/1000 h-nál a becslés körülbelül 3300 üzemóra. A 0,30 mm-es érték ennél a példánál feltételezés, nem pedig általános csereküszöb.
Ha a legutóbbi sebesség megduplázódik 0,06 mm/1000 h értékre, akkor ugyanez a ráhagyás nagyjából 1700 órát ad. A fennmaradó dologi pótlék nem változott; megvan a várható használati ideje. Egyik eredmény sem véd a repedés, a hirtelen érintkezési sérülés vagy az elfogadhatatlan termékminőség hamarabb bekövetkezése ellen.
Állítsa vissza a számítást, amikor a vám megváltozik
Ne extrapoláljon tiszta gyanta rekordot egy töltött anyagra való váltáson keresztül. Jelölje meg a változást, és hozzon létre egy új intervallumtrendet. Az előrejelzés felülvizsgálatának indokaként kezelje az új újrahasznosítási forrást, a nagyobb töltőanyag-terhelést, az eltérő nyomásigényt vagy a tartós működési beállítást.
Ha nincsenek új állapotú mérések, egy megfelelő ellenőrzött rajz segíthet a jelenlegi méretek felmérésében. Nem tudja bizonyítani, hogy egy ismeretlen időszakban mekkora kopás következett be. Az aktuális ellenőrzés referenciaként szolgáljon a későbbi összehasonlítható ellenőrzésekhez; ne találjon ki történelmi árfolyamot pusztán a névleges átmérőből.
A leállástól visszafelé dolgozzon
- Határozza meg a beavatkozást irányító állomást vagy állapotot, beleértve a korábbi minőségi vagy biztonsági korlátozásokat.
- Konvertálja a becsült üzemórákat naptári idővé a tervezett gyártási ütemterv segítségével, beleértve a leállásokat is.
- Erősítse meg a rajzot, a megfogalmazást és azt, hogy javításra vagy új alkatrészre van-e szükség.
- Szerezze be az aktuális gyártási, ellenőrzési és szállítási időket a tényleges megrendeléshez.
- Tartsa le a telepítési kapacitást, és biztosítson puffert az előrejelzési bizonytalanság és a szállítási kockázat számára.
Válassza ki a következő ellenőrzést a várható beavatkozás előtt, annak időközével a kopási trend és a gyártási kritikusság alapján. A gyorsan változó tendencia korábbi újraértékelést igényel. Az előrejelzés a karbantartás tervezési bemenete, nem pedig a figyelmeztető jeleken való átfuttatás engedélyezése.
7. Cserélje ki a csavart, a hengert vagy mindkettőt?
Értékelje az illeszkedést párban, de ne feltételezze, hogy mindkét alkatrészt együtt kell megvásárolni. Cserecsavarnak megfelelő lehet egy hangcső. A kopott henger túlzott hézagot hagyhat az új csavar körül az első futtatáskor. A döntéshez szükség van a mért furattérképre, a javasolt csavarméretekre és a megtartott alkatrész állapotára.
| Döntés | A folytatás előtt bizonyítékra van szükség |
|---|---|
| Folytassa és figyelje | Jóváhagyott méretek és állapot, elfogadható termék, stabil folyamat és ütemezett újraértékelés |
| Csak a csavart építse újra vagy cserélje ki | Javítható vagy cserélhető csavargeometria, megfelelő henger, és ennek eredményeként ellenőrzött illeszkedés |
| Csak a hengert javítsa vagy cserélje ki | Megfelelő rögzített csavar, műszakilag jóváhagyott hordómegoldás és ellenőrzött beállítás |
| Célozza meg mindkét részt | Mindkettő kívül esik az elfogadható állapoton, vagy kombinált geometriája nem felel meg a szükséges illeszkedésnek |
Nézze meg, milyen újjáépítés állítaná helyre
A javítási javaslat elfogadása előtt határozza meg a helyreállított méreteket, a működő ötvözetet, a védett területet és az ellenőrzési követelményeket. Mérje fel a magot, az egyenességet, a repedéseket és a korábbi javításokat. Ne feltételezze, hogy a keményburkolat újabb alkalmazása az egész csavart újjá teszi.
Hasonlóképpen, a hordó furatának megmunkálással történő megnagyobbítása önmagában nem tudja visszaállítani az eredeti hézagot. Minden változtatáshoz kompatibilis csavargeometriára és megvalósítható hengerjavítási kialakításra van szükség. Mielőtt előnyben részesítené az adott alkatrész javítási képességét és alkalmasságát.
Hasonlítsa össze a hasznos termelést, ne csak a számlaárat
Becsülje meg a javasolt leállásig történő folytatás költségeit: elveszett értékesíthető teljesítmény, további selejt, többletenergia és bármilyen ütemezési zavar. Kerülje el, hogy ugyanazt a veszteséget kétszer számolja el, például a termék elveszett értékét és a teljes árbevételét. A javításhoz vagy cseréhez használja a gyár saját költségalapját és a tényleges árajánlatokat.
A javítás akkor lehet vonzó, ha a mag és a geometria megfelelő, és a helyreállított specifikáció megfelel a követelményeknek. Az új gyártás előnyösebb lehet szerkezeti károsodás, összetételváltozás vagy nem megfelelő eredeti kialakítás után. Jegyezze fel, hogy a választott útvonal miért oldja meg a problémát ahelyett, hogy egyszerűen megismételné az előző vásárlást. AEJS vásárlói útmutatómeghatározza a cserespecifikációba foglalandó rajzi és ellenőrzési információkat.
8. Hosszabbítsa meg a hasznos élettartamot a probléma elrejtése nélkül
Minden megelőző intézkedést igazítson a megfigyelt kockázathoz. A fémszennyeződést még azelőtt ellenőrizni kell, mielőtt elérné a csavart, megfelelő elválasztási és anyagkezelési gyakorlattal. A folyásirányban elhelyezett olvasztószita eltérő pozícióval és funkcióval rendelkezik; nem tudja megakadályozni, hogy a szennyeződések először áthaladjanak a felfelé irányuló csavarszakaszokon.
Megváltozott összetételek esetén tekintse át a működő ötvözetek és az olvadási geometriát, mielőtt növelné a gyártási igényt. A tartós egyoldali pontozás érdekében vizsgálja meg az igazítást, a hordótámaszokat és a csavarok állapotát. Ismétlődő lerakódások esetén ellenőrizze az anyag feldolgozási körülményeit és a gép tisztítási eljárását, ahelyett, hogy minden sötét foltot méretbeli kopásként kezelne.
Kövesse az OEM bemelegítési és áztatási utasításait a forgatás előtt. Használjon az alkatrészkohászattal kompatibilis tisztítási módszereket. Ha a fűtési vagy hűtési hibák befolyásolták a működést, javítsa ki azokat, mielőtt eldönti, hogy a csereanyag megfelelő-e. Ezek az intézkedések a működési környezetre vonatkoznak; nem indokolják az ellenőrzési intervallum meghosszabbítását, ha a mérések gyorsuló kopást mutatnak.
Tegye használhatóvá a mérési előzményeket
Adjon minden csavarnak és hengernek külön azonosságot. Tartsa az alapméreteket, a javítási előzményeket és a működő ötvözetet ehhez az azonossághoz csatolva, amikor az alkatrészek mozognak a gépek között. Javítás vagy csere után kezdjen új méretreferenciát, és őrizze meg az előző rekordot az összehasonlításhoz. Mentse el a fényképeket az állomás nevével és tájolásával, hogy egy későbbi ellenőrzés során megtalálhassa ugyanazt a funkciót.
Az EJS anyagtanúsítványokat és vizsgálati jelentéseket szállít csavarhordóihoz, amint azt abimetál termékoldal. Őrizze meg a méretellenőrzési jegyzőkönyvet a telepítési jegyzőkönyvvel együtt; a későbbi viselési döntéseknél hasznosabb, mint önmagában a termékleírás.
Az értékeléshez küldje el a gép modelljét, az ellenőrzött rajzot, a gyantával és a töltőanyaggal kapcsolatos információkat, a beszerelt alkatrészek óraszámát, a megfelelő ID/OD-leolvasásokat, az ellenőrzési feltételeket, a sérülésekről készült fényképeket és a gyártási tüneteket. Tartalmazza azt, amit a vonalnak el kell érnie. ÉrintkezésEJS iparatsales@ejsscrewbarrel.comezzel a mérési csomaggal, így a megbeszélés a tényleges illeszkedésről és feladatról indulhat.
Készítsen mérési kérdőívet
Ismertesse a beszerelt alkatrészeket és a meglévő méreteket. A gomb megnyit egy e-mail piszkozatot az EJS számára; elküldés előtt csatolhat rajzokat és fényképeket.
9. Gyakran ismételt kérdések
Mennyi ideig bírja az extruder csavaros hengere?
Az élettartam a összetételtől, a felépítéstől, a geometriától, a terheléstől és a vonaltól megkövetelt teljesítménytől függ. A hátralévő élettartam becsléséhez ismételje meg a megfelelő csavar- és hengerméréseket, számítsa ki a legutóbbi kopási sebességet, és vetítse azt egy jóváhagyott tervezési határértékre, miközben ellenőrzi a gyártási trendeket.
A bimetál csavaros hordó mindig tovább bírja?
A megfelelően kiválasztott bimetál ötvözet alkalmas a koptató vagy korrozív hatások kezelésére. Az építési név önmagában nem állapít meg hosszabb élettartamot. Az ötvözetkompatibilitás, a geometria, az igazítás és a működési feltételek továbbra is számítanak; a rétegvastagság nem élethosszig tartó szorzó.
Először a csavar vagy a henger kopik el?
Bármelyik irányíthatja a helyettesítési döntést. Mérje meg a repülési OD-t és a hordó azonosítóját a megfelelő állomásokon, majd válassza el a csavar radiális veszteségét a hordó radiális növekedésétől. Ne alkalmazzon egy másik gép csavar-hordó élettartamának arányát összehasonlítható felépítési és működési bizonyíték nélkül.
Milyen hézagnál kell csavart és hengert cserélni?
Használja a vonatkozó OEM-szolgáltatási korlátokat és az alkatrészek állapotán, a termékminőségen és a gyártási teljesítményen alapuló, mérnöki jóváhagyással rendelkező döntést. Adja meg, hogy a határ radiális vagy átlós. Egy milliméteres érték vagy hézag többszöröse nem felel meg minden átmérőnek és alkalmazásnak.
Megbecsülhetem a hátralévő élettartamot új alapállapot nélkül?
Az aktuális állapotot a vonatkozó rajzok és szervizkorlátok alapján ellenőrizheti. A mért kopási arány kiszámításához használja az aktuális ellenőrzést referenciaként, és ismételje meg azt egy ismert működési intervallum után, hasonló körülmények között. Egy ismeretlen eredeti állapot nem tud megbízható történelmi árfolyamot megállapítani.
A csavart és a hengert együtt kell cserélni?
Nem. Mindkettőt fel kell mérni, de az egyik cseréje célszerű lehet, ha a megtartott alkatrész megfelelő, és az eredményül kapott illesztett hézag megfelel a jóváhagyott követelményeknek. Ha mindkettő megsérült, vagy az illesztés továbbra is elfogadhatatlan, mindkettőt kezelje.