Válassza ki a csavar- és hordóanyagot úgy, hogy a szerkezeti acélt, a munkafelületet és a gyártási folyamatot a tényleges összetételhez és meghibásodási mechanizmushoz igazítja. A magasabb keménységi szám önmagában nem tudja megmondani, hogy a csere ellenáll-e a töltőanyag kopásnak, vegyi hatásnak vagy fémmel való érintkezésnek; külön adja meg a csavart és a hengert, majd ellenőrizze, hogy párban illeszkednek-e.
Egy hasznos anyagajánlat elmagyarázza, hogy melyik acél hordozza a terhelést, mely felületek kapnak védelmet, és hogyan fogják ezeket a felületeket ellenőrizni. Meg kell határoznia az ajánlás mögött meghúzódó feltételeket is. Ugyanaz a gyantanév írhat le egy töltetlen terméket, egy ásványi anyagokkal töltött keveréket vagy egy újrahasznosított keveréket, amelyek nagyon eltérő követelményeket támasztanak a géppel szemben.
Az EJS Industry Technical Team által
Az idézetek összehasonlítása előtt:
- Határozza meg, hogy a régi részeken nem látható-e kopás, korrózió, érintkezési sérülés vagy keverék.
- Válassza le az alapacélt a felületkezeléstől és a munkaötvözettől.
- Adja meg a teljes vegyületet, beleértve a töltőanyag típusát és a töltést.
- Ellenőrizze a csavart és a hengert a megfelelő tengelyirányú helyzetekben.
- A gyártás előtt állapodjon meg az anyag azonosításáról, a védett területekről és az átvételi mérésekről.
1. Kezdje a hibamechanizmussal
Töltőanyagoktól és szennyeződésektől származó kopás
A kopott repülési csúcs és a megnagyobbodott furat indokolja a koptatóanyag-használat vizsgálatát, de a megrendelésen szereplő anyag megnevezése csak a vizsgálat része. Jegyezze fel a töltőanyag típusát, koncentrációját, az alapanyag forrását és azt, hogy hol a legnagyobb az anyagveszteség. Hasonlítsa össze ezeket a részleteket az eredeti alkatrészek megadásakor használt formulával.
A megnövekedett töltőanyag-terhelés okot ad az anyagfelülvizsgálat újbóli megnyitására. Így van ez az ellenőrzött szűz takarmányról a bizonytalan szennyeződésű, újrahasznosított folyamra való átállás is. A mérések mellett tartson reprezentatív mintákat és fényképeket a régi alkatrészekről. Ezek a feljegyzések hasznosabbat adnak a szállítónak, mint egy keményebb csavar iránti kérés.
A korrózió és a fémkontaktus különböző vizsgálatokat igényel
Davis-szabvány adagolócsavarja és hengervezetésemegkülönbözteti a kopásos kopást, a korróziós hatást és a fémkontaktus okozta tapadó kopást. Egyes PVC-vegyületeket, korrozív égésgátlókat és fluor-szénhidrogéneket azonosít korróziós veszélyként, míg az elrendezés, az egyenesség, a melegítés egyenletessége és a nem illeszkedő munkafelületek hozzájárulhatnak az érintkezési sérülésekhez.
Használja ezt a megkülönböztetést a vizsgálat kiválasztásához, ahelyett, hogy egyetlen fénykép alapján diagnosztizálná a teljes problémát. A lyukasztás a kémiai környezetre és a felület állapotára irányítja a figyelmet. A helyi pontozás gépi és beállítási felülvizsgálatot igényel. A munkazónák közötti fokozatos méretvesztés kopási térképet és összetétel felülvizsgálatát teszi szükségessé. Ugyanazon alkatrészen több mechanizmus is előfordulhat.
| Megfigyelt kár | Bizonyítékokat gyűjteni | Útmutató az anyagáttekintéshez |
|---|---|---|
| A repülési csúcs elvesztése és a furat megnagyobbodása | A tengelyirányú mérések, a készítmény előzményei és a működési feljegyzések összeegyeztethető | Ellenőrizze mindkét részen a koptató hatást és a védett felületeket |
| Gödrösödés vagy helyi vegyi támadás | Vegyületek kémiája, hőmérsékletek, lerakódások és felületi fényképek | Tekintse át a korrózióállóságot és a védelmi lefedettséget |
| Helyi pontozási vagy érintkezési jelek | Az egyenesség, a támasztékok, a beállítás és a fűtés ellenőrzése | Vizsgálja meg a gépet, mielőtt meghatározza az ötvözet-bővítést |
A táblázat ellenőrzési útmutató, nem helyettesítési küszöb. Az elfogadási határértékeknek a gép jóváhagyott rajzából és műszaki értékeléséből kell származniuk. A sérülés leírása segít szűkíteni a kérdéseket; nem állapít meg egyetemes anyagi választ.
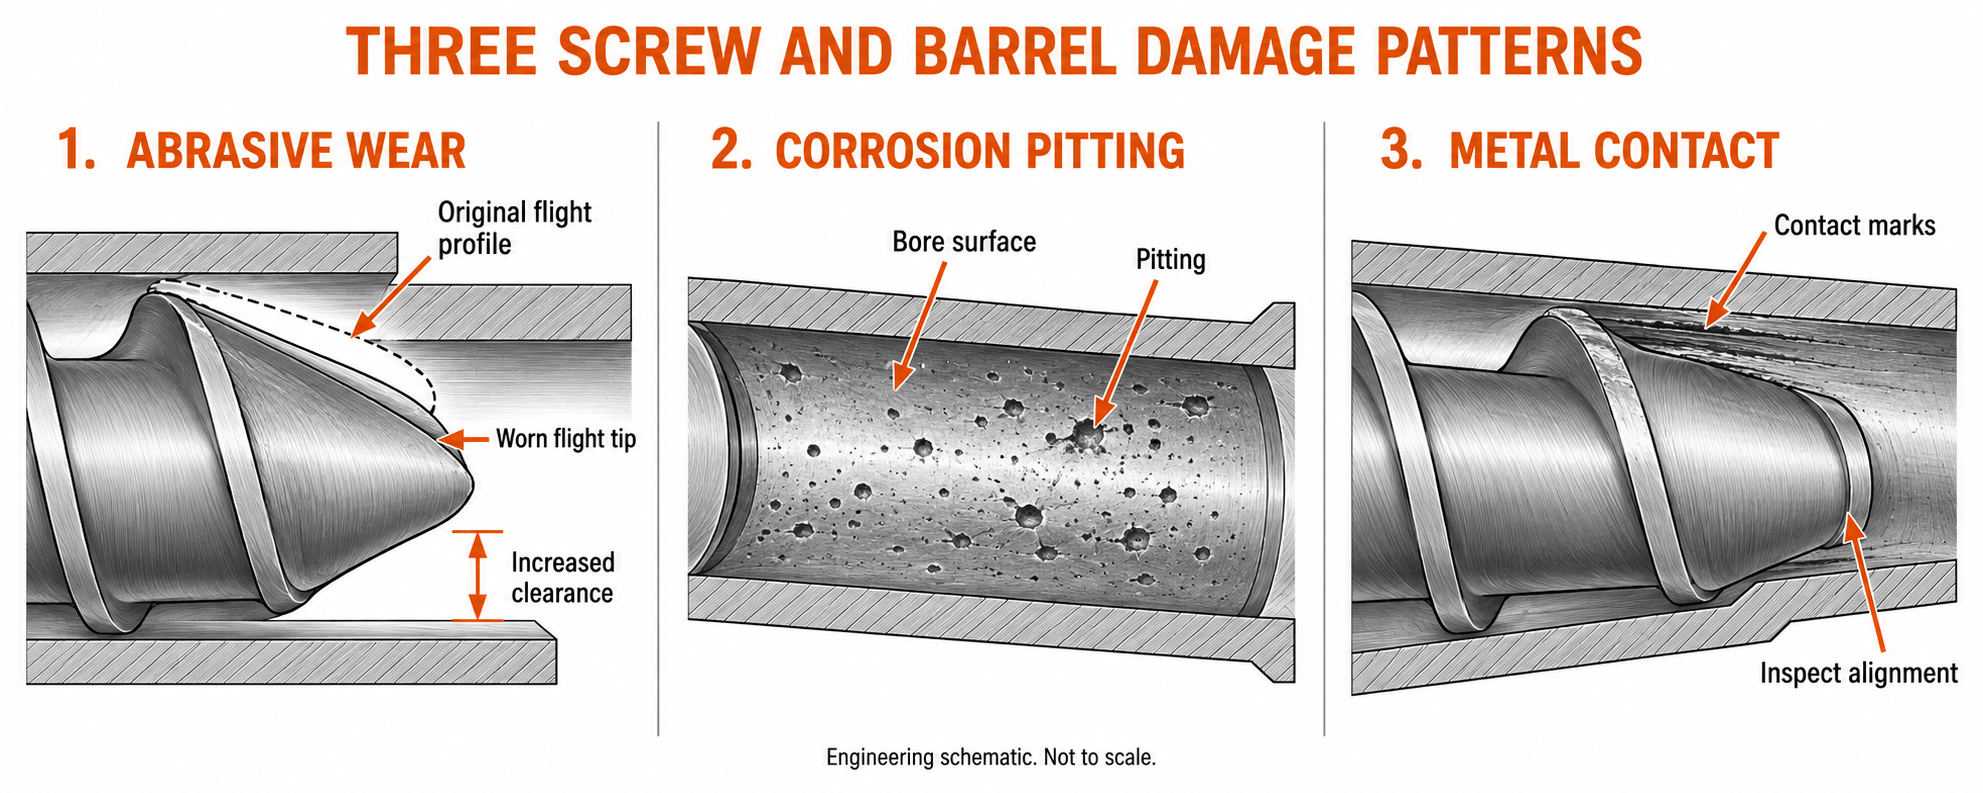
Sérülési minták mérnöki vázlata. Nem méretezhető; A felület megjelenése önmagában nem határozza meg az okot.
2. Külön alapacél, felületkezelés és munkaötvözet
Az acél és a munkafelület különböző feladatokat lát el
Kezelje a csavar és a henger specifikációját az építés leírásaként. A csavar magjának viselnie kell a meghajtó terhelést. A hordótest biztosítja a furat körüli szerkezetet és annak határfelületeit. Munkafelületüknek is illeszkednie kell a keverékhez. Ezeket a követelményeket a „kopásálló acél” kifejezéssel kombinálva elrejti azokat az információkat, amelyekre a vevőnek szüksége van.
Három kifejezés gyakran szerepel az idézetekben, de ezek különböző dolgokat írnak le. Az olyan jelölés, mint a 38CrMoAlA, egy alapacélt jelöl. A nitridálás egy felületkezelést azonosít. A Colmonoy 83 keményrétegű ötvözetet azonosít. Egy csavarnak ezért lehet 38CrMoAlA alapja és Colmonoy 83-a meghatározott repülési felületeken anélkül, hogy ezek a leírások ellentmondanának egymásnak.
EJS-ekbimetál termékleírása szerkezeti acélokat a csavar- és hordóötvözetektől elkülönítve sorolja fel. Ez a hasznos módja az árajánlat olvasásának: az ár összehasonlítása előtt azonosítsa az alkatrészt, az alapanyagot, a folyamatot és a védett területet.
A védelmi lefedettség ugyanolyan fontos, mint az ötvözet neve
A csavaros repülési talaj, a repülési oldal, a gyökér és a keverési jellemzők különböző felületek. A kemény felületű repülés nem jelenti automatikusan azt, hogy a teljes olvadékkal érintkező felület ugyanolyan védelemmel rendelkezik. Hasonlóképpen, a hordófurat bélése nem írja le a karima anyagát, az adagolónyílást vagy a bélésen kívüli egyéb jellemzőket.
Kérjen olyan rajzot, amely a védett területeket jelöli. Ha a régi csavar gyökérsérülést szenved, miközben a cserejavaslat csak a repülési csúcs ötvözetét változtatja meg, akkor az ajánlatot még meg kell vitatni. A kiválasztott védelemnek el kell érnie a hibás felületet.
A nitridálásnak is pontos nyelvezetre van szüksége. Megváltoztatja az acél felületközeli állapotát; ez nem egy külön öntött bélés. Az alapanyag az olvadékkal érintkező szerkezet része maradhat. Kerülje azt a feltételezést, hogy a kezelt alkatrésznek minden munkafelületet lefedő független ötvözetrétege van.
Minden alkatrészhez kérjen építési nyilatkozatot a következő sorrendben: alapacél, hőkezelési állapot, felületi folyamat, munkaötvözet adott esetben, védett terület és végső ellenőrzési követelmény. Ez a sorrend a rendelés leadása előtt láthatóvá teszi az árajánlatok közötti különbségeket.
3. Gyakori alapacélok és kiválasztási határaik
Olvassa el az osztályzatot a kész komponens összefüggésében
A jelenlegiEJS anyagportfólió38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 szerszámacélt és Hastelloy-t tartalmaz. A minőség elérhetősége nem minden csavarnál vagy hordónál az alapértelmezett. Az elkészült konstrukció és az alkalmazás továbbra is meghatározza szerepét.
Kezelt csavar esetén kérdezze meg, hogy a választott acél és a hőkezelési állapot hogyan támogatja a kívánt felületi folyamatot. Bélelt hordó esetén különböztesse meg a test anyagát a furat ötvözetétől. Szerszámacél alkatrész esetén kérdezze meg a tényleges ellátási állapotot és a munkafelületet, ahelyett, hogy azt feltételezné, hogy a minőségnév egy adott keménységet bizonyít.
| Az EJS által elnevezett anyag | Rendelés előtt megoldandó kérdés |
|---|---|
| 38CrMoAlA, 34CrAlNi7 vagy 31CrMoV9 | Milyen magállapotot és felületkezelést írnak elő ehhez a csavarhoz? |
| 40Cr vagy 42CrMo | Ez a szerkezeti test anyaga, és mi védi a munkafuratot? |
| SKD11 vagy D2 szerszámacél | Milyen pontos minőséget, kezelési állapotot és alkatrész-felépítést javasolnak? |
| SKD61 | Hogyan illeszkedik a kiválasztott állapot az aktuális hőmérséklethez és terheléshez? |
| Hastelloy | Milyen konkrét ötvözetjelölés szükséges a kémiai környezethez? |
Kerülje a laza nemzetközi fokozatú helyettesítéseket
A kereszthivatkozási táblázat hasznos a kommunikációhoz, de a hozzávetőleges megfelelője nem teszi lehetővé az anyag helyettesítését. Adja meg az irányadó minőséget vagy szabványt, és kérje meg a szállítót, hogy azonosítsa a ténylegesen szállított anyagot. Ha más minőséget javasolnak, tekintse át azt helyettesítőként a saját kémiai és mechanikai követelményeivel.
Ez különösen akkor számít, ha az idézet tág családnevet használ. A „szerszámacél” és a „nikkelötvözet” számos lehetséges anyagot ír le. Még egy ismerős kereskedelmi családnévnek is szüksége lehet egy meghatározott fokozatú utótagra. Az anyagi tanúsítványnak meg kell oldania ezt az azonosítást, nem pedig ugyanazt a tág megfogalmazást, mint az idézet.
Az építési döntés a versengő ingatlanokra is vonatkozik. Abbankohászati vita, az ENTEK elmagyarázza, miért lehet eltérő a teherhordó mag és a kopásálló külső kialakítás. Ez támogatja a szerkezeti és munkafelületi követelmények külön értékelését. Nem bizonyítja, hogy egy másik gyártó szabadalmazott konstrukciója EJS-termék.
4. Mit változtat a nitridálás, króm és bimetál szerkezet
Hasonlítsa össze a folyamatot és az általa védett területet
A folyamat-összehasonlítás csak akkor hasznos, ha az idézetben szerepel, hogy a folyamat hol alkalmazható. A nitridálás megváltoztatja az acél felületközeli tartományát. A krómozás betétet ad. A hegesztési keményítés munkaötvözetet ad a kiválasztott felületekhez. A bimetál hordó testét egy működő furatötvözettel kombinálja. Ezek különböző konstrukciók, nem felcserélhető nevek egy bevonat számára.
Az EJS gáznitridálást azonosított rajtanitridált csavaros hordó oldal. Azanyag útmutatókülön kezelésként írja le a PTA-keményítést a csavarokhoz, a centrifugális öntést a hordóbéléshez és a krómozást. Olvassa el ezeket a leírásokat a rajzzal együtt a tényleges megrendeléshez.
| Építés | Mi változik | Amit a specifikációnak meg kell határoznia |
|---|---|---|
| Nitridálás | Az acél felületközeli állapota | Kezelési terület, keménységi módszer és megállapodás szerinti mélység-meghatározás |
| Krómozás | Lerakódott felületi réteg | Hely, kész vastagság, kivitel és ellenőrzési kritériumok |
| Csavaros keményítés | Hozzáadott ötvözet a megadott csavarfelületeken | Ötvözetminőség, fedés, kész betét és geometria |
| Bimetál hordóbélés | Működő ötvözet a szerkezeti hordótesten belül | A furatötvözet, a gyártási út és a kész bélés követelményei |
A kész méreteknek és a fóliadefinícióknak egyeznie kell
Az EJS bimetál termékoldalán a csavarötvözet vastagsága szerepel1,0-1,5 mma Ni60, Colmonoy 56 és Colmonoy 83 opciókhoz. Ez a közzétett tartomány hasznos kiindulópont, de a megrendelésnek tartalmaznia kell az aktuális összetevőre vonatkozó kész követelményt. A megmunkálás előtt lerakott réteg nem automatikusan a kész alkatrészen maradó réteg.Forrás: EJS bimetál csavaros asztal.
Ugyanez a fegyelem vonatkozik a nitridált esetre is: adja meg, hogyan határozzák meg és mérik a mélységet. A felületi keménység leolvasása nem írja le az alatta lévő teljes keménységi profilt. Hordóbéléshez adja meg a minőséget és a kész állapotot ahelyett, hogy minden ötvözethez és hordógeometriához egy vastagságot rendelne hozzá.
A két konstrukciót összehasonlító vásárlók használhatják aEJS bimetál versus nitrid vezetőa szélesebb kompromisszum érdekében. Itt szűkebb a kiválasztási kérdés: melyik eljárás védi az ezzel a készítménynek kitett felületeket, és hogyan lesz igazolva a kész védelem?
5. Hasonlítsa össze az ötvözetminőségeket a keménységen túl
A csavar- és hordóötvözeteket külön táblázatokban tárolja
Az EJS a csavarok esetében Ni60, Colmonoy 56 és Colmonoy 83, a hordóötvözetek esetében pedig EJS01–EJS04. Az árajánlat áttekintésekor tartsa külön ezeket a csoportokat. A csavaros keményítési minőség és a hordóbélés minősége különböző alkatrészeket és gyártási feltételeket ír le.Forrás: EJS ötvözet asztalok.
| Csavar ötvözet | Összehasonlítandó tétel az ajánlatban |
|---|---|
| Ni60 | Pontosan szállított ötvözet, védett terület és alkalmasság a megadott vegyülethez |
| Colmonoy 56 | Szállító megnevezése, lerakott állapot és munkafelületi követelmények |
| Colmonoy 83 | Keményfém tartalmú felépítés, lerakódás állapota és koptató munkára való alkalmassága |
| Hordó ötvözet | Az EJS közzétett relatív kopási/korróziós értékelései |
|---|---|
| EJS01 | Nagyon jó/jó |
| EJS02 | Jó/nagyon jó |
| EJS03 | Nagyon jó / nagyon jó |
| EJS04 | Kiváló / nagyon jó |
Ezek az értékelések az EJS minőségi összehasonlítását reprodukálják, nem szabványosított teszteredményeket. Segítenek vitát indítani; nem határoznak meg mért kopási sebességet, vegyszerállósági határértéket vagy élettartam-szorzót.Forrás: EJS hordótáblázat és minősítési jelmagyarázat.
Hasznos példa az ötvözetgyártótól
A Wall Colmonoy 2025. szeptemberi Colmonoy 83 műszaki adatlapja leírja a volfrámkarbidot nikkel-króm-volfrám mátrixban. Az overlay keménységi tartományokat adja megHRC 45-55 a -150+53 µm-es porminőséghez, ésHRC 43-57 a -180+63 µm-es porminőséghez. Ezek az ötvözetgyártó által betéti tartományok a megadott porminőségekhez, nem pedig egy EJS kész csavar átvételi mérései.Forrás: Colmonoy 83 műszaki adatlap.
A keményfém tartalmú szerkezet megmagyarázza, hogy a térfogatkeménység önmagában miért nem teljes összehasonlítás. Érdeklődjön a kopásálló összetevőkről, a mátrixról, a betét állapotáról és az alkalmazásról. Két hasonló térfogati keménységű ötvözet még mindig eltérő műszaki értékelést igényelhet.
Adjon meg egy tesztet, ne csak egy számot
ASTM E18lefedi a Rockwell keménységvizsgálatot, és figyelmeztet arra, hogy egy helyen leolvasott érték nem feltétlenül reprezentálja a teljes részt.ASTM E384lefedi a mikrobenyomódási keménységet és a keménység változásainak értékelését kis távolságokon. Ezek különböző mérési kérdések: a tömeges leolvasás és a kezelt régió profilja eltérő információkat szolgáltat.
A koptató hatású összehasonlításhozASTM G65a száraz homok/gumikerék vizsgálati eredményeit köbmilliméterben kifejezett térfogatveszteségként jelenti egy meghatározott eljárás szerint. A kisebb veszteség nagyobb ellenállást jelez ebben a tesztben. A szabvány arra is figyelmeztet, hogy az eredményt egy adott működési környezetre vonatkozó pontos előrejelzésként kezelje.
Ha egy szállító vizsgálati adatokat szolgáltat, hasonlítsa össze ugyanazt a módszert, eljárást és mintaállapotot. E szabványok egyike sem alakítja az ötvözet nevét garantált élettartammá, és a szabvány elnevezése nem jelenti azt, hogy egy adott szállítmányt teszteltek-e vele.
6. Illessze az anyagrendszert a tényleges összetételhez!
Adja meg a szállítónak a keveréket, ne csak a gyantacsaládot
A "PP csavaros hordó" beszerzési leírása hiányos, amikor a gép feldolgozza a töltött PP-t. Adja meg a gyanta minőségét, a töltőanyag azonosítását és töltetét, az adalékanyagokat, az újrahasznosított frakciót és a termékek között várható változásokat. Magyarázza el, hogy a helyettesítésnek egy stabil készítményre vagy ugyanazon a soron több feladatra kell-e kiterjednie.
Különítse el a készítményre vonatkozó információkat a működési információktól. Az anyagáttekintéshez szükség van a tényleges folyamathőmérsékletekre, a futási sebesség tartományára, a nyomásra vonatkozó információkra, ahol rendelkezésre állnak, és a kártörténetre. A névleges gyantacsalád nem árulja el a szállítónak, hogy mely felületek hibásodtak meg, vagy hogy a gépen történt-e érintkezési sérülés.
| Tényleges kötelesség | Kérdések, amelyek megváltoztatják a kijelölést |
|---|---|
| Tiszta, töltetlen gyanta | Elfogadhatóan működik-e a meglévő konstrukció, és a csere megőrzi-e a jóváhagyott specifikációt? |
| Ásványi anyaggal vagy üveggel töltött vegyület | Milyen töltőanyag és terhelés van jelen, és hol koncentrálódik a méretveszteség? |
| PVC vagy potenciálisan korrozív adalékanyagot tartalmazó készítmény | Milyen kémia, hőmérséklet és lerakódások kísérik a megfigyelt károsodást? |
| Újrahasznosított takarmány | Mennyire stabilak az összetétel, a szennyeződés-ellenőrzések és a tételről tételre vonatkozó feltételek? |
| Magas hőmérsékletű vagy vegyszerigényes szolgáltatás | Pontosan melyik ötvözet és felületi konstrukció felel meg az aktuális környezetnek? |
A mátrix rendszerezi az ajánláshoz szükséges információkat. Szándékosan kerüli, hogy minden gyantacsaládhoz egy ötvözetet rendeljenek. Davis-szabványviselési útmutatóttámogatja mind a koptató, mind a korrozív hatást, valamint a gép állapotát.
Az alapanyag változásai érvényteleníthetnek egy régi ajánlást
Őrizze meg az eredeti jóváhagyott készítményt az anyagspecifikációval együtt. Ha a töltőanyag terhelés emelkedik vagy az újrahasznosított folyam megváltozik, a régi ajánlást felül kell vizsgálni az új feltételekhez képest. Előfordulhat, hogy az alkatrészt megfelelően gyártották a régi specifikáció szerint, és még mindig alkalmatlan a felülvizsgált feladatra.
A vegyszerigényes anyagokhoz pontos polimert és megfelelő adalékokat kell biztosítani. az ENTEK-ékohászati útmutatása súlyos korrózió és kopás különálló követelményeit tárgyalja. Ne értelmezze ezt általános ajánlásként minden fluorpolimerre, vagy annak bizonyítékaként, hogy bármely nikkelötvözet felcserélhető egy másikkal.
Ha a kérelem élelmiszerrel való érintkezésre vagy gyógyszerészeti követelményekre vonatkozik, jelölje meg ezeket a követelményeket a megkeresésben, és határozza meg a szükséges dokumentumokat. Az acél megnevezése, felületkezelése vagy általános termékleírása nem jelenti a kész összeállítás tanúsítását vagy megfelelőségét.
7. Az ötvözet korszerűsítése előtt ellenőrizze a párat és a gépet
Gyári perspektíva: a keménységkérés mérhető specifikációvá alakítása
A névleges 90 mm-es egycsavaros csereprojektünknél a vevő első kérése a nagyobb keménységre vonatkozott. A teljes PP formulával kezdtem, amely 30 tömeg% kalcium-karbonátot tartalmazott, majd átnéztem az eredeti rajzot, valamint a kopott csavar és hordó méreteit. Ez a munkarend az anyagi megbeszélést a tényleges géphez kötötte.
A csavar és hordó méréseket a megfelelő axiális helyzetekre térképeztem. Ha egy csavarjáratot megmérünk egy helyen, és összehasonlítjuk máshol végzett furatmérésekkel, az nem írja le a helyi illeszkedést. A mérőszelvény-leolvasások azt mutatták, hogy a csere szükséges a rajz hézagának helyreállításához, valamint a kiválasztott munkaanyagok biztosításához.
Külön megadtuk a csavart és a hengert. A csavarhoz 38CrMoAlA alapot használtak Colmonoy 83 repülési keményburkolattal; a hordó 42CrMo testet használt EJS04 béléssel. A védett területeket és az ellenőrzési követelményeket az anyagleírásokhoz mellékeltem. Ez a javaslatot pontosabbá tette, mint a nagyobb keménység általános ígérete.
Az átvételhez a méreteket és az anyagazonosítást külön ellenőrzésként kezeltem. A helyes ötvözetnév nem tenné elfogadhatóvá a helytelen átmérőt. Ugyanígy egy alkatrész megfelelhet a méreteinek anélkül, hogy bizonyította volna, hogy a meghatározott működő ötvözetet szállították. Mindkét követelmény a megrendeléshez tartozott.
Ez a projekt megerősítette az egypontos mérések korlátozását is. A mérőszakasz állomáson kapott eredmény megállapította az ottani távolságot. A többi axiális pozíciót és a gépi interfészeket külön ellenőriztem. A vásárlóknak ugyanazt a különbségtételt kell alkalmazniuk az ellenőrzési jelentés olvasásakor: meg kell határozniuk, hogy mit mértek, hol mértek, és melyik rajzi követelményre vonatkozik.
Projekt mérések: a megadott hidegtávolság helyreállítása
A kopott mérőszakasz állomáson a csavarjárat külső átmérője volt89,65 mmés a hordó furata az volt90,25 mm. A számított hideg radiális hézag a következő volt:
(90,25 − 89,65) ÷ 2 = 0,30 mm
A jóváhagyott rajz megadva0,10 mmazon az állomáson. A méretátvétel során az új csavarjárat bemért89,95 mm, és megmérjük a megfelelő új furatot90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Mérés ugyanazon axiális állomáson | Kopott pár | Új pár |
|---|---|---|
| Csavarjárat külső átmérője | 89,65 mm | 89,95 mm |
| A hordó furat átmérője | 90,25 mm | 90,15 mm |
| Számított hideg radiális hézag | 0,30 mm | 0,10 mm |
Forrás: az EJS Industry töltött-PP csereprojekt mérései és jóváhagyott rajzi követelményei.
A csere visszaállította a megadott hidegtávolságot azon az állomáson, csökkentve azt0,20 mm. Ez a dimenziós eredmény különbözik a működési teljesítmény eredményétől. Az áteresztőképesség, a csavar fordulatszáma, az olvadékhőmérséklet és az ezt követő kopásmérés biztosítja a szükséges üzemi rekordot a csere üzem közbeni értékeléséhez.
Tartsa külön a hideg távolságot és a futási viselkedést
A fenti számítás az átmérőkülönbséget elosztja kettővel. Leírja a névleges sugárirányú hézagot a megfelelő körszelvényekhez; ez nem a rés mérése minden ponton egy excenter vagy sérült szerelvény körül. A0,10 mmábra a projekt rajzához tartozik, nem egy univerzális beállítás minden 90 mm-es géphez.
Ellenőrizze a gép beállítását, egyenességét, hordótámasztását és fűtési állapotát, mielőtt az ötvözet-javítást teljes orvosságként kezelné. Ezek az ellenőrzések követik az általuk leírt érintkezési kopással kapcsolatos aggályokatDavis-szabvány. A kopásállóbb felület nem tudja kijavítani azt a telepítést, amely a csavart a furathoz nyomja.
A folyamatos méréshez és alkatrész-tervezéshez aEJS használati útmutatóelmagyarázza, hogyan kell használni az alapvonalat és az ismételt méréseket. Őrizze meg a kopási előzményeket a készítmény feljegyzésével együtt, hogy a következő lényeges döntés mögött bizonyítékok álljanak.
8. Tegyen fel egy ellenőrizhető anyagspecifikációt a rendelésre
Állítsa össze a megrendelést azokból a követelményekből, amelyeket a fogadó csapat ellenőrizhet
Írja külön sorba a csavar és a henger követelményeit! Minden alkatrésznek azonosítható alapanyaggal, munkafelület-felépítéssel és átvételi alappal kell rendelkeznie. Kerülje el az olyan sorrendet, amely az egyik ötvözetet megnevezi, a másik alkatrészt pedig csak „megfelelő hordóként” írja le.
A műszaki megkeresés elkészítésekor használja ezt a sorrendet:
- Azonosítsa a gépet, és csatolja a jóváhagyott csavar- és hengerrajzokat, beleértve a rendelésnél használt változatot is.
- Adja meg a teljes összetételt és az üzemeltetési feladatot, a régi alkatrész sérülésével és a mérési térképpel együtt, ha rendelkezésre áll.
- Adja meg minden alkatrészhez az alapacélt és állapotot, vagy kérjen egyértelműen azonosított jóváhagyási javaslatot.
- Külön azonosítsa a csavar keményburkolatát és a henger bélését, a gyártási folyamattal és a védett felületekkel.
- Egyezzen meg a kész réteg követelményeiről vagy a meghatározott nitridált tok követelményeiről, valamint a keménységi módszerről és a mérési helyekről.
- Sorolja fel az alkatrészek elfogadásához szükséges végső méreteket, interfészeket és ellenőrzési jegyzőkönyveket.
- Tartsa meg az elfogadott méreteket a szerelés alapértékeként a későbbi kopásellenőrzésekhez.
Ez a sorrend az idézetek összehasonlítását is megkönnyíti. Ha az egyik javaslat megváltoztatja az alapacélt, egy másik csak a repülési burkolatot, a harmadik pedig mindkét munkafelületet cseréli, akkor ezek más műszaki ajánlatok. Oldja fel ezeket a különbségeket, mielőtt összehasonlítja a teljes árakat.
Anyagnyilvántartások és elérhetőségek
Az EJS kijelenti, hogy a szállított csavaros hordók ellenőrzési jelentést és anyagtanúsítványt tartalmaznak. Használja ezeket a dokumentumokat az egyeztetett specifikáció és a leszállított alkatrész összekapcsolásához: az anyagazonosító és a méretjelentés különböző átvételi kérdésekre ad választ.Forrás: EJS minőség-ellenőrzési leírás.
A szélesebb kezelőfelülethez és a vásárlási csekkekhez használja aextruder csavaros hordó vevői útmutató. Az EJS-szel való anyagáttekintéshez küldje el a géprajzokat, a készítményt és a régi alkatrészek bizonyítékait a címresales@ejsscrewbarrel.com, vagy hívjon+86-574-83065911. Az E.J.S Industry Co., Ltd. iroda címe55 Dongdu Road, Haishu District, Ningbo, Kína. Forrás: EJS kapcsolati oldal.
Az első megkereséshez csatolja a kérelmet és a szükséges dokumentumokat. Az árajánlat ezután azonosíthatja a javasolt konstrukciót és az elfogadáshoz szükséges bizonyítékokat, nem pedig arra kéri Önt, hogy válasszon a megmagyarázhatatlan keménységi számok közül.
9. Gyakran ismételt kérdések
Miből készülnek az extruder csavarok és hordók?
A szerkezet kombinálhatja a szerkezeti acélt kezelt felülettel, csavaros keményburkolattal vagy hordóbéléssel. Az egyes alkatrészek alapanyagát és munkafelületét külön azonosítsa. Az EJS felsorolja a 38CrMoAlA és 42CrMo acélokat, valamint a nevesített csavar- és hordóötvözeteket.bimetál specifikáció.
A 38CrMoAlA jobb, mint egy bimetál csavaros hordó?
Különböző dolgokat írnak le. A 38CrMoAlA alapacél, míg a bimetál egy működő ötvözetből álló szerkezetet ír le. Egy csavar 38CrMoAlA alapot és hozzáadott ötvözetet használhat a repülései során. Hasonlítsa össze a teljes konstrukciókat a tényleges feladathoz, ne ezt a két kifejezést külön-külön.
A nagyobb keménység mindig jobb kopásállóságot jelent?
Nem. Vegye figyelembe az ötvözet szerkezetét, a védett területet, a lerakódás állapotát és a kopási mechanizmust.ASTM G65meghatározott vizsgálati körülmények között térfogatveszteségen keresztüli kopást értékel, mígASTM E18Rockwell keménységgel foglalkozik. Egyedül egyik mérés sem jelzi előre a teljes szerelvény élettartamát.
A csavarnak és a hengernek ugyanazt az ötvözetet kell használnia?
Nem. Megfelelő munkapárt kell alkotniuk, de a csavaros keményítés és a hordóbélés különböző anyagokból készülhet. Töltött PP projektünkben Colmonoy 83 repülési keményburkolatot használtunk EJS04 hordóbéléssel. Tekintse át az anyagkompatibilitást, a felület állapotát és a megadott illeszkedést.
A töltőanyag vagy az újrahasznosított takarmány cseréje kiváltja az anyag felülvizsgálatát?
Igen. Adja meg a felülvizsgált összetételt, a töltőanyag betöltését, az alapanyag-szabályozást és a működési feltételeket. Hasonlítsa össze ezeket a változtatásokat az eredeti kiválasztásnál használt vámmal. Őrizze meg a régi alkatrészek mérési és sérülési adatait, hogy az áttekintés az érintett felületekre vonatkozzon, ahelyett, hogy keményebb ötvözetet alkalmazna.
Milyen dokumentumokat kell csatolni az anyagleíráshoz?
Minden alkatrészhez kérje az anyag azonosítását és az egyeztetett ellenőrzési jegyzőkönyveket. A rendeletben meg kell határozni a védett területeket, a felületkezelési követelményeket és a mérési helyeket is. EJS-ektermékoldalkijelenti, hogy vizsgálati jelentések és anyagtanúsítványok kísérik a szállított csavarhordókat; gyártás előtt határozza meg a projektspecifikus hatókört.