ÁltalEJS ipar
- Kezdje a hibával és az üzemi nyilvántartással, ne a megígért teljesítménynövekedéssel.
- Külön olvasztási, keverési, adagolási és mechanikai kopási problémák.
- Adja meg egymástól függetlenül a fő- és sorompórepülést a rajzon.
- Igazítsa az ajánlatot a telepített hordóhoz, az adagolórendszerhez és a rendelkezésre álló munkahosszhoz.
- Fogadja el a cserét stabil, specifikált gyártásnál a megállapodás szerinti működési tartományban.
Hogyan kezelik a hagyományos és zárócsavarok az olvadást
A hagyományos háromzónás csiga előtoló-, átmenet- és adagolószakaszokkal rendelkezik. Az átmeneti szakaszon a szilárd anyag és a felhalmozódó olvadék osztozik a főcsatornán. Egy zárócsavar egy másodlagos járatot ad hozzá, amely az olvasztó szakasz egy részét szilárd anyagokra és olvadékcsatornákra osztja. Az olvadék áthalad az alámetszett gát járatán az olvadékcsatornába, miközben a szilárd anyagok továbbhaladnak a saját csatornájukon.Rauwendaal sorompócsavar magyarázataleírja ezt az elválasztást és a változó csatornaelrendezést a gátszakasz mentén.
Ez a megkülönböztetés egy tervezési módszert azonosít, nem pedig egy automatikus teljesítményrangsort. A geometriának továbbra is meg kell felelnie a gépbe kerülő anyagnak és a gyártási követelményeknek. ASHS Extrusion Training összehasonlítása csavartervezést kompromisszumként kezeli a lágyítóképesség és a kíméletes feldolgozás között, és leírja mind a hagyományos, mind a gát architektúrákat.
Ha az aktuális csavar elfogadható terméket produkál a szükséges működési tartományban, dokumentálja ezt az alapállapotot, mielőtt megváltoztatná az architektúráját. Ha a minőség csak a kért arány emelkedésével romlik, akkor rögzítse, hol kezdődik a romlás, és mely folyamatleolvasások változnak vele. Ez a bizonyíték hasznossá teszi a tervezési vitát; a „nagy teljesítmény” szavak nem.
AEJS extruder csavaros hordó vevői útmutatókiterjed a szélesebb specifikáció és csere folyamatra. Ez az összehasonlítás a hagyományos és a sorompós egycsigás kivitelekre vonatkozik, nem az egy- és kétcsigás gépek közötti választásra.
Olvassa el külön a sorompó távolságot a főrepülési távolságtól
Két dimenziónak külön elnevezésre van szüksége. A fő repülési távolság a fő repülés külső átmérője és a hordó furata közötti rés. Az akadály-repülési távolság a másodlagos repülés feletti rés. Egy tipikus alámetszett sorompó elrendezésben a másodlagos járat kisebb külső átmérőjű, így az olvadék áthalad rajta. Ezek különböző funkciók, és eltérő rajzfeliratokkal kell rendelkezniük.
A koncentrikus méretek összehasonlításához a radiális hézag a következő:
Radiális hézag = (hordófurat átmérője – megfelelő repülési átmérő) / 2
Ez a számítás az átmérők közötti névleges összefüggést írja le. Nem határozza meg a legkisebb helyi rést egy excenteres, sérült vagy rosszul beállított szerelvényben, vagy a futási hézagot feldolgozási hőmérsékleten.
Méretpélda, nem megmunkálási javaslat
Tételezzünk fel 90,10 mm-es hordófuratot, 90,00 mm-es főrepülési átmérőt és 89,30 mm-es sorompó-átmérőt az összehasonlított helyen. Az így kapott főrepülési sugárirányú távolság 0,05 mm; a sorompó-repülés sugárirányú hézaga 0,40 mm. Ezek a feltételezett értékek megmagyarázzák az aritmetikát, és nem az EJS-termék meghatározott tűrései.
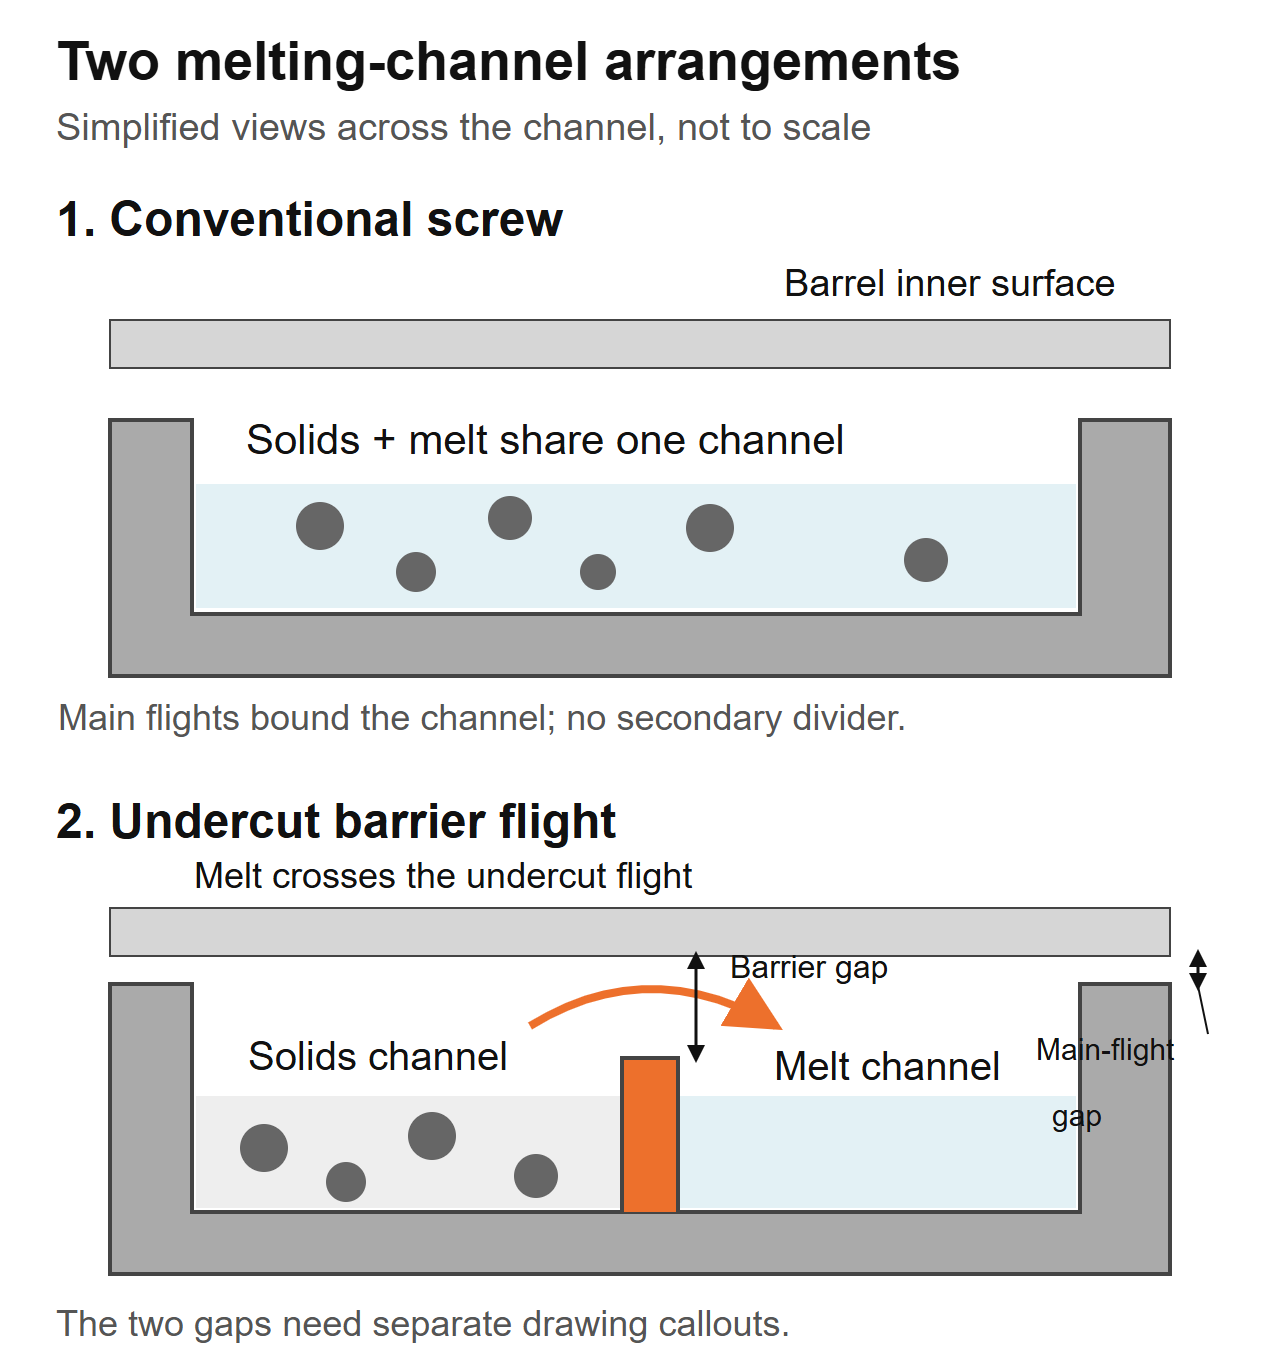 Egyszerűsített csatornák közötti nézetek, nem gyártási szakaszok. A sorompó-repülési átjáró és a főrepülési távolság külön rajzi jellemzők; ez a diagram nem határoz meg méreteket.
Az idézet, amely csak a „repülési engedélyt” mondja, nem egyértelmű ennél a geometriánál. Kérdezze meg, hogy melyik járat, melyik tengelyirányú hely, és hogy az érték radiális vagy átlós. Különböztesse meg az új alkatrész névleges méreteit az aktuális kopási értékektől. Ne mérje meg az egyik repülést, és ne feltételezze, hogy leírja a másikat.
A tervezőnek meg kell határoznia a tényleges gyanta és a gép munkahézagát. Egy kisebb sorompó nem automatikusan jobb, a nagyobb pedig nem automatikusan biztonságosabb. Tartsa együtt a jóváhagyott geometriát és az ellenőrzési módszert, ahelyett, hogy egy másik extruderből származó számot venne át.
Egy sorompószakasz és egy keverőszakasz különböző problémákat old meg
Az olvasztás és a keverés külön ellenőrzést érdemel. Egy gátszakasz kezeli a szilárd anyagból az olvadékba való átmenetet. A downstream keverő a geometriájának megfelelően az olvadék egyenletességén vagy diszperzióján dolgozik. Egy csavar mindkettőt tartalmazhatja, így a „határoló vagy keverőcsavar” gyakran hiányos választás.
Rauwendaal-éCRD sorompó-csavar leírásakifejezetten tárgyalja az alsó keverő hozzáadását, mivel a gátszakasz önmagában nem biztosítja a szükséges elosztó keverést. Ez indokolja az egyes funkciók megadását, nem pedig annak feltételezését, hogy az EJS ezt a saját tervezést használja.
AEJS keverési szakasz útmutatóMaddock, Ananász és Saxton elemeket különböztet meg. Használja a kívánt keverési művelet megbeszélésére a hiba azonosítása után. Az ismerős keverőnévhez még mindig szüksége van egy rajzra és egy működési kontextusra.
Kerülje el, hogy csak a megjelenés alapján rendeljen hozzá új csavart. A „gél” és a „halszem” termékleírások, nem pedig megerősített ok. Az idegen részecskéket vagy a lebomlott anyagot nem szabad közönséges megolvadatlan anyagként kezelni, amelyet egy új olvasztási szakasz szükségszerűen eltávolít.
Kérjen javaslatot az olvasztó szakasz és a keverő rész külön azonosítására, beleértve a helyüket és a tervezett funkciókat. Ha mindkettő megváltozik, a gyártási próba a teljes csavart értékeli. Megfelelő összehasonlítás nélkül nem tudja elkülöníteni a sorompó repülés előnyeit a keverő előnyeitől.
Állapítsa meg, hogy a vonal valóban olvadáskorlátozott-e
Kezdje az aktuális jóváhagyott beállítással és egy stabil referencia futtatással. Az összehasonlításhoz használja ugyanazt a gyantaminőséget, előkészítési eljárást, keverést, szerszámot és szitaelrendezést. Határozza meg, hogy melyik termékellenőrzés korlátozza a működési sebességet: látható hibák, méretváltozások, olvadékhőmérséklet, meghajtó terhelés vagy a későbbiekben jelentkező követelmény.
A gép szállítójának kezelési utasításai és biztonsági határai között rögzítse a folyamatot az egyeztetett gyártási pontokon. Ne növelje a sebességet kizárólag a hiba előidézése érdekében. Gyűjtsük össze az időzített kimenetet, a tényleges olvadékhőmérsékletet, a nyomást, a csavarfordulatszámot, a hajtásterhelést és a termékminőségi eredményeket ugyanazon a mintavételi időközönként.
Határozza meg a problémát a tervező által használható kifejezésekkel
Az „Unmelt megjelenik, amikor ezt a fokozatot ezen a munkaponton futtatjuk” hasznos kiinduló állítás, ha a minták és a rekordok ezt támogatják. „30%-kal több kibocsátásra van szükségünk” egy cél, nem pedig annak magyarázata, hogy mi akadályozza meg ezt a teljesítményt ma. Tartsa a célt és a diagnosztizált kényszert külön mezőben.
A kompromisszumok valósak. AGaspar-Cunha és munkatársai 2023-as optimalizálási tanulmányaösszehasonlította a hagyományos és a Maillefer-sorompó-konstrukciókat LDPE és PP esetében. A modellezett esetekben az LDPE esetében általában előnyösek voltak a korlátok, míg a PP esetében mindkét architektúra megvalósítható volt. Ezek numerikus tervezési összehasonlítások voltak, nem EJS gyártási tesztek vagy ajánlások bármelyik polimer minden fokozatára vonatkozóan.
Használja ezt a megkülönböztetést a szállítói igények értékelésekor. Kérjen eredményeket a megfelelő feltételek mellett, a teljes geometria azonosításával, ahelyett, hogy elfogadná a „határolócsavarok jobbak” bizonyítékként az Ön vonalát.
A gyári kérdés: mi változott a garatnál?
Egy EJS cserekérdésben a telepített specifikáció 90 mm, 30:1 L/D és 3:1 tömörítési arány volt. A vezetékben megugrott a szerszámnyomás, és a falvastagság nem egyenletes. Az eredeti kérés egy állítólag elhasználódott csavar lemásolása volt. Megkérdeztük, hogy az eredeti beállításhoz képest mi került most a garatba: az üzem elkezdte belekeverni a saját élszegélyét a takarmányba. A miénkmegjelent bolti jegyzetekírja le, miért kellett a változtatásnak a cserespecifikáció részét képeznie.
Ez a kérdés minden hagyományostól a határig terjedő vita elején hozzátartozik. Jegyezze fel, hogy a takarmány tartalmaz-e pelletet, pelyhet vagy őrölt anyagot, és hogyan jut el a keverék a torkig. Az „azonos polimer” nem jelenti azt, hogy a takarmány ugyanaz.
A hírcsatorna leírását alakítsa át használható specifikációvá
Gyűjts egy reprezentatív mintát, és azonosítsd a forrását. Jegyezze fel a részecskeméret terjedését, alakját, keverési módját és azt, hogy az arány változik-e a futás során. Ha laza térfogatsűrűséget mér, ügyeljen arra, hogy a tartály és a töltési mód azonos legyen. A szabadon öntött minta és a tömörített minta különböző mérések.
Adja meg, hogy a telepített hordónak van-e sima furatú vagy hornyos adagolórésze, és írja le a szabályozott adagolót vagy adagolást segítő berendezést. Kérje meg a csavarjavaslatot, hogy azonosítsa az általa feltételezett etetési állapotot. Ne feltételezze, hogy az egyik etetési elrendezéshez tervezett kialakítás hasonló helyettesítést jelent egy másikban.
A gyári felülvizsgálathoz a rajznak és az anyagleírásnak együtt kell megérkeznie. A rajz megállapíthatja a mechanikai burkot, de nem írja le a csavar beszerelése után bekövetkezett előtolás változást. Ezzel szemben a szabálytalan betáplálásról készült fényképek nem hoznak létre megfelelő csatornaprofilt vagy gátátjárót.
Külön a kopási követelményeket az olvadási geometriától is. A töltőanyagok, az adalékanyagok és a szennyeződéstörténet a felületkezeléssel kapcsolatos vitához tartoznak. AEJS anyagútmutatóerre a döntésre vonatkozik. A csavar architektúrájának megváltoztatása nem oldja meg automatikusan a helytelenül megadott munkafelületet.
Meglévő extruderéhez illeszthető egy zárócsavar?
A javasolt utólagos felszerelésnek két felülvizsgálaton kell átmennie: a mechanikai illesztésen és az eljárási alkalmasságon. Az első átadása nem hozza létre a másodikat. Előfordulhat, hogy a henger és a meghajtó csatlakozása fizikailag befogadja a csavart, miközben a geometriája nem megfelelő az előtoláshoz vagy a működési tartományhoz.
Hasonlítsa össze a rajzokat a telepített összeállítással, ne csak a modellnévvel. Határozza meg a használható repülési hosszt, a hordó furat profilját, a hajtásvég csatlakozását, a nyomóvég részleteit és az adagolónyílás helyzetét. Szereljen be minden szellőzőnyílást vagy más hordóelemet, amelyhez a csavarnak illeszkednie kell. Tartsa láthatóan a gép gyártójának méretkonvencióit.
Ne feltételezze, hogy egy nagyobb L/D is szállítható közönséges beugró frissítésként. A rendelkezésre álló munkahossznak együtt kell illeszkednie a betápláláshoz, a sorompóhoz és az alsó szakaszhoz. Lásd aEJS L/D és tömörítési arány útmutatómert ezek a címsorarányok miért hagynak meghatározatlanul fontos profilrészleteket.
A csak csavaros csere engedélyezése előtt ellenőrizze a hengert. Jelenlegi furatméretei mind az illeszkedés, mind a hézagmegbeszélés szempontjából fontosak. Kövesse a jóváhagyott ellenőrzési eljárást ahelyett, hogy egyetlen univerzális cserekorlátot rendelne hozzá. AEJS használati útmutatóelmagyarázza, hogy a komponensek megfelelő mérései hogyan támogatják ezt a döntést.
Adja meg a rajzot, ne csak a „sorompócsavart”
A rajznak azonosítania kell azokat a jellemzőket, amelyek meghatározzák a javasolt tervet. A felülvizsgálatát tartsa kapcsolódva az árajánlathoz, az anyagleíráshoz és a vizsgálati követelményekhez. Ellenkező esetben a szállító elfogadhatja a „sorompó” szót anélkül, hogy mindkét fél megegyezne ugyanazzal a geometriával.
Kérdezze meg a sorompószakasz elejét és végét, a fő- és sorompó-repülési átmérőprofilokat, azok kivezetéseit vagy dőlésszögeit, repülési szélességeit, csatornamélységi profiljait és az alsó szakaszba való átmenetet. Ahol a csatornák hosszában változnak, azonosítsa az ellenőrző állomásokat. Egyetlen átmérő vagy egyetlen tömörítési arányszám nem helyettesítheti ezt az információt.
Amire szükségünk van egy EJS cserekérdéshez
A miénkextruder csavaros hordó termékoldalleírja a személyre szabott cseremunkát, valamint a csavarhordókkal együtt szállított vizsgálati jegyzőkönyvet és anyagbizonyítványt. A terv felülvizsgálatához külön küldje el a telepített rajzot és a javasolt felülvizsgálatot, a folyamatkövetelményekkel együtt. Ez meghatározott összetevőt és meghatározott feladatot ad a vitának.
Tartalmazza:
- A gép gyártmánya, modellje, a beépített alkatrészek referenciái és mechanikai rajzai.
- Gyantaminőség, adalékanyagok, töltőanyag töltés, takarmányforma és elkészítési mód.
- A meglévő profil és a javasolt változtatások, beleértve az esetleges keverőt is.
- Időzített teljesítmény, fordulatszám, tényleges olvadékhőmérséklet, nyomás és meghajtó leolvasások.
- Hibaminták vagy fényképek a rögzített működési pontokhoz kötve.
- Megfelelő csavar/hordó méretek, ha a meglévő alkatrészeket újra felhasználják.
- A gyártási körnek és a termékellenőrzéseknek a csere során meg kell felelniük.
Ne hagyja, hogy az ellenőrzési dokumentáció helyettesítse a gyártási kísérletet. A méretjelentés igazolhatja a jóváhagyott rajznak való megfelelőséget; nem állapítja meg, hogy a választott geometria megoldja a folyamatproblémát. A tárgyalásnak saját feltételeire és elfogadási kritériumaira van szükség.
AEJS egycsavaros hengeres oldalhasznos termékreferencia a telepített komponens információinak elkészítésekor. A tényleges rajzot és kötelezettséget nyújtsa be felülvizsgálatra, ahelyett, hogy azt feltételezné, hogy egy általános akadálykonfiguráció megerősített illeszkedés.

Ítélje meg a kísérletet az elfogadható termelés, hőmérséklet és energia alapján
Az átdolgozott terv megrendelése vagy üzembe helyezése előtt állapodjon meg az átvétel módjában. Használja ugyanazokat a mérési helyeket és egy meghatározott állandó gyártási intervallumot. Rögzítse az indítási és ürítési viselkedést az állandósult állapot eredményeitől elkülönítve, hogy a könnyű indítás ne takarjon el instabil működési ablakot.
Két hasznos számítás:
Fajlagos teljesítmény = mért tömegteljesítmény (kg/h) / csavarfordulatszám (rpm)
Fajlagos elektromos energia = mért elektromos teljesítmény (kW) / mért tömegteljesítmény (kg/h)
A második eredmény kWh/kg egységeket tartalmaz. Adja meg a mérési határt: a csak hajtás teljesítménye és a teljes vonali teljesítmény különböző mennyiségek. A motoráram százalékos aránya nem az elektromos teljesítmény közvetlen mérése, és nem helyettesíthető ebbe a képletbe.
A kompromisszumot bemutató számtani példa
Tegyük fel, hogy az A próba 180 kg/h sebességet produkál 60 ford./perc mellett 54 kW teljesítménnyel egy meghatározott elektromos határon mérve. A B próba 210 kg/h sebességet produkál 70 ford./perc mellett 70 kW teljesítménnyel ugyanazon a határon. Ezek a feltételezett értékek számítási példák, nem EJS-projektek vagy előrejelzések egyik csavar architektúrára sem.
A B próba nagyobb tömegteljesítményű, de azonos fajlagos kimenettel és nagyobb fajlagos elektromos energiával ebben a példában. A termék minőségére és olvadási hőmérsékletére továbbra is szükség van, mielőtt fejlesztésnek neveznénk. Jelentse azt is, hogy a mért termelés mekkora része megy át a megállapodás szerinti termékellenőrzéseken.
Tesztelje a releváns fokozatokat és a szükséges működési pontokat, ahelyett, hogy csak a legegyszerűbb bemutatót választaná. Dokumentum sebessége, előtolási állapot, nyomás, tényleges olvadékhőmérséklet, teljesítményhatár és minőség együtt. Küldje el ezt a rekordot aEJS kapcsolati oldalamikor a cseréről beszélünk, ezért a cél egy hasznos működési tartomány, nem pedig egy elszigetelt csúcskimeneti szám.
Gyakran ismételt kérdések
Mi a fő különbség a sorompó és a hagyományos csavar között?
A hagyományos háromzónás egycsavar egy főcsatornát használ az olvasztó szakaszon keresztül. Egy zárócsavar egy másodlagos járatot vezet be, amely szilárd anyagokat és olvadékcsatornákat képez. Az összehasonlításhoz továbbra is szükség van a teljes profilokra, anyag- és működési feltételekre; az architektúra név önmagában nem határozza meg, hogy melyik csere felel meg a kötelezettségnek.
A zárócsavar helyettesíti a keverőszakaszt?
Nem automatikusan. A gátszakasz kezeli az olvasztási elrendezést, míg egy keverő kezeli a kívánt eloszlást vagy diszperziót az olvadékban. Egy csavar mindkettőt tartalmazhatja. Azonosítsa a hibát, és határozza meg az egyes szakaszok tervezett funkcióját ahelyett, hogy azt feltételeznénk, hogy a sorompórepülés a keveredés minden formáját biztosítja.
Egy zárócsavar nagyobb teljesítményt garantál, vagy megszünteti az összes gélt?
Nem. Állítsa be a tényleges kényszert, és először azonosítsa a hibát. Az olvasztási terv módosítása nem javítja automatikusan az inkonzisztens adagolást, a leromlott anyagot, a szennyeződést, a kopást, a meghajtási korlátokat vagy a későbbi korlátozásokat. Hasonlítsa össze a stabil, elfogadható termelést a hőmérséklettel, nyomással és teljesítménnyel meghatározott próbakörülmények között.
A sorompó-repülési engedély ugyanaz, mint a főrepülési engedély?
Nem. Egy tipikus alámetszett sorompó elrendezésben a másodlagos járatnak külön átmérője és felette van átjárója. Azonosítsa a repülést, az axiális helyzetet és a radiális vagy átmérős megegyezést a rajzon. A névleges átmérőszámítások nem határozzák meg az összeszerelt gép minden helyi vagy melegen futó hézagát.
Kicserélhetem a hagyományos csavart a henger cseréje nélkül?
Ehhez méret- és folyamatfelülvizsgálat szükséges. Ellenőrizze a hordó furat profilját és állapotát, a mechanikai interfészeket, a munkahosszt, az előtolás elrendezését és a működési határokat a javasolt csavarral szemben. A fizikailag beszerelhető csavar nem feltétlenül megfelelő folyamatcsere, és nem szabad feltételezni, hogy egy kopott henger megfelel az eredeti rajznak.
Milyen információkat kell küldenem a csere felülvizsgálatához?
Küldje el a gép részleteit, a telepített és javasolt rajzokat, a gyantával és a takarmányozással kapcsolatos információkat, az üzemi feljegyzéseket, az azonosított hibákat és a rendelkezésre álló csavar-/hordóméreteket. Adja meg a szükséges gyártási kört és a termékminőség-ellenőrzéseket. Legyen egyértelmű a rajz felülvizsgálata és a próbafeltételek, hogy a geometria, a mechanikai illeszkedés és a folyamat elfogadása külön-külön ellenőrizhető legyen.