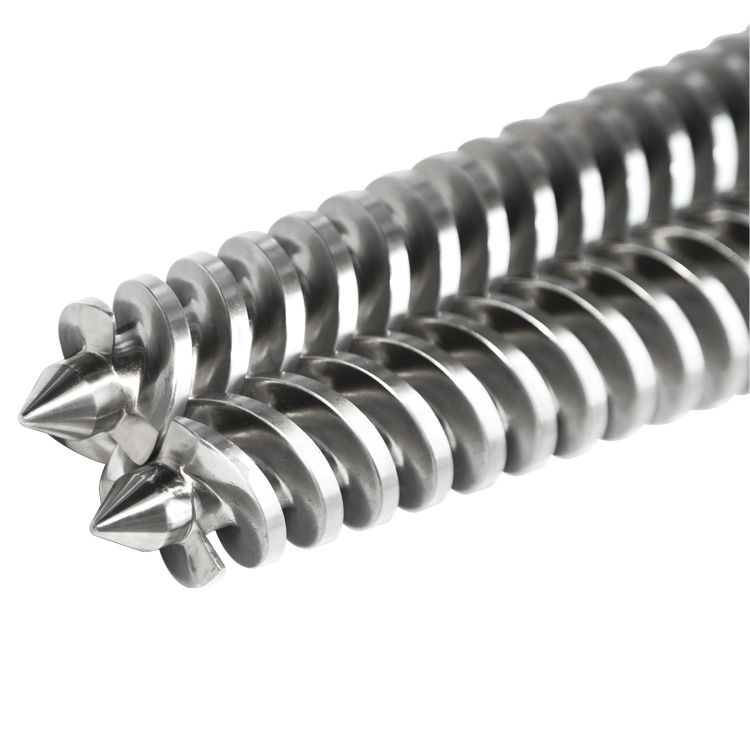
A kúpos ikercsavaros henger két kúpos, egymásba illeszkedő csavart egyesít a hozzáillő kúpos furatokkal. A geometria azonosítja a rendszert; a gyanta, a töltőanyag, az ötvözet és a kopóréteg mélysége határozza meg, hogy meddig tartja meg ezt a geometriát.

Ez a meghatározás egészen egyszerűen hangzik mindaddig, amíg a vevőnek ki kell cserélnie egy telepített készletet. Előfordulhat, hogy a fénykép elkeskenyedik, de elrejti a spline-t. A névtábla megadhat egy modellt, de nem a rajz változatát. Egy régi csavar megőrizheti a meghajtó csatlakozást, miközben annak üzemi átmérője már elkopott. A cserevizsgálatnak el kell döntenie, hogy melyik bizonyíték írja le még az eredeti alkatrészt.
Mit ír le a kúpos?
A kúpos a feldolgozó pár geometriáját írja le. Mindegyik csavar nagyobb lesz a meghajtó vége felé, és a két illeszkedő hengerfurat ugyanezt teszi. Ez eltér a párhuzamos ikercsavarkészlettől, ahol a névleges átmérő és a tengelytávolság állandó marad a munkaszakaszon keresztül.
A kúp jobban változik, mint a külső sziluett. A repülési átmérők, a gyökérátmérők, a furatburkolat és a csavar-csavar viszony mind a tengely mentén változik. A csererajzhoz ezért axiális helyekre van szükség. A megadott referenciafelülettől való távolság nélkül felírt átmérő hiányos.
A Conical nem azonosít egyetlen univerzális folyamatot. A Milacron jelenlegi kúpos termékcsaládja a PVC és CPVC cső- és profilmunkákat célozza meg. A KraussMaffei a kúpos gépeket sorolja fel az ellentétes irányban forgó PVC termékcsaládjába. Az EJS kúpos hardveroldalakat is kiad a számáraPVC cső, műanyag profiléspanel vagy táblafelszerelés. Ez az alkalmazási címke segít elindítani a felülvizsgálatot, de nem határozza meg a tényleges csavarprofilt vagy anyagspecifikációt a gépben.
Hogyan lehet találgatás nélkül azonosítani a kúpos hardvert
Kezdje azokkal a megfigyelésekkel, amelyeket egy fénykép vagy meglévő feljegyzés alátámaszthat. Minden megfigyelést tartson külön a következtetéstől. Ez megakadályozza, hogy egy értékesítési címke, modellkód vagy régi vásárlási leírás erősebb bizonyíték legyen, mint amilyen.
| Bizonyítékok vannak | Mit tud támogatni | Amit nem tud rendezni |
|---|---|---|
| Mindkét csavar teljes oldalnézete | Látható kúpos, általános elrendezés, nyilvánvaló bal és jobb különbségek | Eredeti kopás nélküli átmérők, belső hordóméretek, spline illeszkedés |
| Fényképek mindkét csavar végéről | Tippforma, hajtásvégi forma, relatív tájolás | Fogforma, fogazási hossz, koncentrikusság vagy tűrés |
| A gép adattáblája | Gyártó, modell, sorozatszám és néha méretcsalád | Függetlenül attól, hogy a folyamategységet vagy a sebességváltót módosították-e később |
| Régi megrendelés | Korábbi beszállítói terminológia és megrendelt leírás | A leszállított alkatrész megegyezett-e az aktuálisan beszerelt alkatrészrel |
| Jóváhagyott gép- vagy alkatrészrajz | Referencia geometria, méretek, interfészek és revízió | Jelenlegi kopási állapot vagy nem dokumentált mezőváltozások |
| Eltávolított, tisztított alkatrészek | Fizikai felületek, látható kopásminta és mérhető túlélési jellemzők | A kopást, javítást vagy deformációt törölt méretek |
A rekord szétválasztása előtt fényképezze le a párost
Közelképek készítése előtt rendeljen hozzá egyszerű azonosítókat, például A csavart és B csavart. Jelölje be a fotókészletben a meghajtó és a kisülési véget. Adja meg a megtekintési irányt, amikor „balra”, „jobbra”, „óramutató járásával megegyezően” vagy „balra” rögzít. Ezek a szavak kétértelműek nézőpont nélkül.
Egy hasznos fotókészlet tartalmazza a teljes párat együtt, minden egyes meghajtócsatlakozást, minden nyomócsúcsot, az adagolónyílást, a hordónyílásokat, a fűtő- vagy hűtőcsatlakozásokat, a nyomókarimát és a sebességváltó rögzítővégét. Helyezzen egy azonosító kártyát a keretbe a gép modelljével és a fénykép tájolásával. Az egyik képen látható vonalzó méretarányt biztosít, de nem helyettesíti a kalibrált méretvizsgálatot.
Miért alkotnak egy illesztett rendszert a csavarok és a henger?
A két csavar nem elszigetelt tengelyként működik. Repüléseik egy közös, változó burkot foglalnak el a kúpos furatok belsejében. Minden axiális állomáson négy kapcsolat számít: az egyes csavarok geometriája, a csavarok közötti kapcsolat, az egyes csavarok és furatai közötti kapcsolat, valamint a teljes folyamategység és a sebességváltó közötti kapcsolat.

Ez az oka annak, hogy a szállítónak együtt kell felülvizsgálnia a csavarokat, a hengert és a meghajtó interfészt, még akkor is, ha a vevő csak egy alkatrész cseréjét tervezi. A felülvizsgálat nem jelenti automatikusan azt, hogy minden alkatrészt ki kell cserélni. Ez azt jelenti, hogy a hatókör döntésének figyelembe kell vennie azokat a részeket, amelyek szabályozzák az illeszkedést és az interakciót.
Rögzítse a párt párként. Tartsa meg az A és B identitást méréssel, rajz áttekintéssel, csomagolással és telepítéssel. Ha egy meglévő rajz eltérően címkézi a csavarokat, őrizze meg a rajz címkéit, és adja hozzá a mezőcímkéket kereszthivatkozásként, ahelyett, hogy csendesen átnevezze őket.
Milyen anyagokat és kezeléseket sorol fel az EJS?
A jelenlegiEJS ikerkúpos csavaros hordólapnyolc anyagcsaládot sorol fel ehhez a termékhez: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 és SKD11. Három építési utat is felsorol: teljes test nitridálása; bimetál ötvözet az extrudálási szakaszon, majd a teljes test nitridálása; és SKD61 vagy SKD11 bélés.
Ez a lista nem egy választható menü. Az alapacél hordozza a terhelést és biztosítja a megmunkálható testet. A munkafelület a polimerrel, a töltőanyaggal és a korrozív melléktermékekkel foglalkozik. Az anyagkérelemnek ezért meg kell határoznia a szerkezet mindkét részét: alapacélt és nitridálást, keményburkolatot vagy furatbélést.
| EJS listás útvonal | Mi van a munkafelületen | A kiválasztás előtt szükséges információk |
|---|---|---|
| Teljes test nitridált | Diffúz nitrid tok a kiválasztott acélból | Gyanta, töltőanyag, utánköszörülés, stabilizátorcsomag, folyamat hőmérséklete és a meglévő kopástörténet |
| Bimetál csavar plusz nitridálás | PTA-hegesztett ötvözet a csavar munkaterületén, nitridálás a maradék testen | Akár kopás, akár korrózió vagy mindkettő okozza a hibát |
| Bimetall hordó | Centrifugálisan öntött ötvözet bélés a furat felületén | Összetett kémia, töltőanyag betöltés, furatgeometria és rendelkezésre álló falszakasz |
| SKD61 vagy SKD11 bélés | Szerszámacél bélés a hordóban | Rajz, hordófal, illesztési módszer, feldolgozási kötelezettség és javítástörténet |
A kopási réteg mélysége a specifikáció része
Az EJS különböző munkamélységeket tesz közzé nitridált és bimetál szerkezetekhez. Az alábbi ábrák építési adatok, nem élettartam-garancia. Megmutatják, hogy mennyi edzett vagy ötvözött anyag áll rendelkezésre, mielőtt a puhább tartóacél szabaddá válik.
| Építés | Csavar munkaréteg | Hordó munkaréteg | Gyakorlati olvasás |
|---|---|---|---|
| Nitridált | 0,4-0,7 mm diffúz tok | 0,4-0,7 mm diffúz tok | Tisztább, kevésbé koptató jellegű munkákhoz alkalmas, amikor a nitridházat nem vágja le a töltőanyag |
| Bimetall | 1,0-1,5 mm-es PTA keményburkolat | 2,0-3,0 mm centrifugálisan öntött bélés | Több kopóanyag áll rendelkezésre koptató, korrozív, töltött vagy újrahasznosított takarmányokhoz |
EJS csavaros keménykötésű ötvözetek
Az EJS anyagútmutatója kimondja, hogy az alábbi csavarötvözetek szimpla, párhuzamos ikercsavarokra és kúpos ikercsavarokra vonatkoznak. A keménységi érték önmagában nem rangsorolja a kopásállóságot. A Colmonoy 83 volfrám-karbidot tartalmaz, és az EJS legmagasabb kopásgátló besorolásával rendelkezik, annak ellenére, hogy a mátrix keménysége alacsonyabb, mint a Ni60.
| Csavar ötvözet | Megjelent kompozíció | Kopásgátló | Korróziógátló | Keménység |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Nagyon jó | Kiváló | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Nagyon jó | Kiváló | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Kiváló | Kiváló | HRC 50-55 |
EJS hordóöntő ötvözetek
Az EJS külön ötvözetcsaládot használ a hordófurathoz. Ez számít az ajánlatkérésben: ha a "Colmonoy"-t kéri anélkül, hogy mondanánk csavart vagy hordót, két különböző konstrukciós rendszer keveredik. A jelenlegi EJS anyagútmutató egy 2,0-3,0 mm-es hordóötvözet réteget és a következő minőségi adatokat közöl.
| Hordó ötvözet | Megjelent kompozíció | Kopásgátló | Korróziógátló | Keménység | Max. hőmérséklet |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Nagyon jó | Jó | HRC 58-62 | 400 fok C vagy az alatt |
| EJS02 | Ni + Cr + Co + B | Jó | Nagyon jó | HRC 50-58 | 450°C vagy az alatti hőmérsékleten |
| EJS03 | Ni + Cr + Co + V + B | Nagyon jó | Nagyon jó | HRC 55-60 | 450°C vagy az alatti hőmérsékleten |
| EJS04 | Ni + WC + Cr + B | Kiváló | Nagyon jó | HRC 55-60 | 600 fok C vagy az alatt |
PVC esetén ne csak a keménységből válasszunk. A kalcium-karbonát növeli a koptató terhelést, míg a PVC lebomlási kémiája korróziót okozhat. Az EJS02 és EJS03 erősebb korróziós besorolással rendelkezik; Az EJS04 rendelkezik a legmagasabb kopási besorolással. A csavar és a henger minőségét együtt kell kiválasztani a tényleges összetétel, a töltőanyag töltés és a folyamat hőmérséklete alapján.
Mennyi ideig tart egy kúpos ikercsavaros henger?
Az EJS egy élet-összehasonlítást tesz közzé. AzBimetall hordócsavar oldalkijelenti, hogy a bimetál konstrukció körülbelül 1,5-2-szer annyiba kerül, mint a nitridálás, és körülbelül 2-3-szorosára növeli az élettartamot. Ez hasznos beszerzési adat, de nem minden kúpos extrudernél univerzális eredmény.
Az újabb EJSélettartam útmutatómagyarázza a határt. A tiszta, töltetlen gyantán egyik felület sem éri erős támadást, így az élettartam rés kicsi lehet. Ásványi anyaggal töltött PVC-n, szennyezett újracsiszoláson vagy más csiszoló vagy korrozív anyagon a vastagabb és megfelelően illeszkedő bimetál rétegnek több vesztenivalója van, mielőtt a tartóacél szabaddá válik. Ebben a kötelességben a közzétett 2-3-szoros összehasonlításnak fizikai oka van.
| Életvezető | Miért változtatja meg a kopást | Amit a vevőnek rögzítenie kell |
|---|---|---|
| Összetett | Üvegszál, kalcium-karbonát, talkum és szennyezett újraköszörülés koptatja a munkafelületet; a lebomlott PVC kémiai támadást okozhat | Gyanta, töltőanyag típusa, töltés, stabilizátorcsomag és utánőrlési százalék |
| Anyag átment | A kopás a teljesítményt és az üzemidőt követi, nem a naptárt | Gépórák, teljesítmény és teljes feldolgozott anyag |
| A rétegmélység és az ötvözet illeszkedik | A vastagabb réteg csak akkor segít, ha az ötvözete kezeli a tényleges kopást vagy korróziót | Minőség, rétegmélység, keménység és anyagtanúsítvány |
| Igazítás és hézag | Az eltolódásból vagy a helytelen párosított hézagból eredő oldalsó érintkezés korán tönkreteheti a jó ötvözetet | Az alaphézag, a sebességváltó állapota és a kopás helye |
| Folyamatfegyelem | A tartós hullámzás, a túlmelegedés, a rossz szűrés és a káros tisztítási módszerek felgyorsítják a veszteséget | Hőmérséklet, nyomás, hajtásterhelés, képernyőváltási gyakorlat és hibatörténet |
Változtassa az élettartamot kopási sebességgé
Telepítés előtt mérjen meg egy új készletet, majd ismételje meg ugyanezeket a méréseket rögzített axiális állomásokon a tervezett leállás során. Minden állomáson számítsa ki a sugárirányú hézagot (a hordó furatának belső átmérője mínusz a csavarmenet külső átmérője) osztva kettővel. Vonja ki az alapvonali távolságot az aktuális távolságból, ossza el az eltelt üzemórákkal, majd szorozza meg 1000-rel. Az eredmény a kopás milliméterben 1000 üzemóránként az adott gépen.
Kúpos csavarok esetén minden mérést rögzítsen az axiális állomással. Az átmérő a kúp mentén változik, így a hely nélküli leolvasást a következő leállításkor nem lehet megbízhatóan összehasonlítani. Kövesse nyomon a teljesítményt, a meghajtó áramot, az olvadékhőmérsékletet és a fejnyomást ugyanazon a referenciafeltételen. Előfordulhat, hogy egy készlet gyártási büntetést mutat, mielőtt egy kényelmes haszonleolvasás riasztónak tűnik.
Mit árul el egy kúpos méretkód
A 65/132-hez hasonló kódok általában a kisebb elülső átmérőt és a nagyobb hátsó átmérőt jelölik milliméterben. A Milacron jelenlegi dokumentációja például a kúpos csavarok adatait elülső és hátsó átmérőként jelöli meg. Az EJS a közös párok szélesebb listáját teszi közzékúpos ikercsavaros hordó kategória oldala.
A kód hasznos lehet egy méretcsalád megtalálásához. Ez nem egy csereszabvány. Nem határozza meg teljes mértékben a csavar hosszát, kúposságát, axiális profilját, hajtótengelyét, csúcsát, forgását, hordónyílásait, karimamintáját, hőmérséklet-szabályozó csatlakozásait vagy a sebességváltó interfészét. Még ugyanaz a névleges pár is tartozhat különböző gépplatformokhoz vagy változatokhoz.
Ha a fő kérdés az 55/110, 65/132, 80/156 és a kapcsolódó kódok olvasása, akkor ezt külön méretkód-ellenőrzésként kezelje. Ezen az oldalon az a fontos, hogy a kód nem tudja rekonstruálni a hiányzó geometriát.
Készítsen kúpos referencia rekordot egy nullapontból
Válasszon egy stabil referenciafelületet, és használja axiális helyekhez. A sebességváltó oldali hordó rögzítési felülete gyakran könnyen azonosítható, de a jóváhagyott rajznak kell szabályoznia a végső alaprajzot. Kerülje el a rövid mérések láncolatát, amelyeket jellemzőről jellemzőre kell végrehajtani. Minden hivatkozás újabb lehetőséget ad a felhalmozott hibákra.
| Rekordcsoport | Mit kell megörökíteni | Miért változtatja meg a cserét |
|---|---|---|
| A gép azonossága | Gyártmány, modell, sorozatszám, sorkimenet, sebességváltó lemez és módosítástörténet | Elválasztja a hasonló méretű családokat, és feltárja a lehetséges mezőváltozásokat |
| Referencia séma | Nevezett alaplap, tengelyirány, nézési irány, csavar A és csavar B címkék | Minden méretet és fényképet ugyanabban a koordinátarendszerben tart |
| Meghajtó csatlakozások | Spline vagy tengelykapcsoló forma, fogszám, nagyobb és kisebb átmérők, kapcsolódási hossz, vállak és rögzítési jellemzők | Azt szabályozza, hogy a csavarok csatlakozzanak-e a meglévő meghajtóhoz |
| Csavartestek | Teljes hossz, munkahossz, átmérők meghatározott állomásokon, repülési adatok, csúcsforma és kézfogás | Meghatározza a kúpos munkakörnyezetet és a páros interakciót |
| Hordótest | Teljes hossz, furat geometriája, rögzítési felületek, adagolónyílás, szellőző és érzékelő portok | A vezérlőelemek illeszkednek a csavarokhoz és a folyamategység többi részéhez |
| Közüzemi csatlakozások | Fűtőberendezés elrendezése, hűtőcsatornák vagy szerelvények, érzékelők elhelyezkedése és menetszabványok | Megakadályozza, hogy a mechanikusan illeszkedő henger vezetékcsatlakozásai hiányoznak |
| Kisütés interfész | A karima átmérője, a vezető, a csavarminta, a tömítőfelület és az adapter részletei | Szabályozza a csatlakozást a fejhez vagy az alsó szerszámokhoz |
| Szolgáltatási feltételek | Gyanta vagy száraz keverék, töltőanyag és adalékok, termék, működési tünetek és kopási hely | Kontextust biztosít a geometria áttekintéséhez és az anyagválasztáshoz |
Hozzon létre egy axiális állomástérképet
Adja meg a főbb jellemzők állomásnevét egy megjelölt fényképen vagy vázlaton. Egy egyszerű feljegyzés hívhatja a meghajtó rögzítési felületét a 0. állomásnak, majd későbbi állomásként azonosíthatja az adagolónyílást, a szellőzőnyílást, a hordótartót, a nyomófelületet és a csavarcsúcsot. Minden állomáson rögzítse a távolságot a 0. állomástól és a mért jellemzőtől. Ne feltételezze, hogy az olvasó arra következtet, hogy egy karima vagy port melyik oldalát használta.
Kúpos csavar esetén az axiális állomás nélküli átmérő különösen gyenge bizonyíték. Két technikus pontosan meg tudja mérni ugyanazt a részt különböző pozíciókban, és különböző értékeket közöl. Mindkét leolvasás helyes lehet, de egyik sem hasznos, amíg a helye nem ismert.
Mit tud és mit nem tud megőrizni egy kopott minta
Az eltávolított minta értékes, mert megőrzi azokat a felületeket, amelyek esetleg hiányoznak a katalógusból. A gép történetét is hordozza. A kopás, a korábbi keményítés, polírozás, korrózió, hajlított csúcsok vagy javított bordák elmozdíthatják a mintát az eredeti kialakítástól.
| Minta állapot | Közvetlen másolás kockázata | Bizonyítékok hozzá |
|---|---|---|
| Repülőcímer láthatóan kopott | A másolt átmérő új geometriaként reprodukálhatja a kopást | Eredeti rajz, kopás nélküli referenciazónák, hozzáillő hordóvizsgálat és kopási térkép |
| Csak egy csavar áll rendelkezésre | A hiányzó kéz, a párkapcsolat és az orientáció továbbra is bizonytalan | Fényképek a beépített párról, a sebességváltó adatairól, a másik csavar rajzáról vagy korábbi feljegyzésekről |
| A hordót megjavították | Előfordulhat, hogy a jelenlegi furat vagy rögzítési felület nem egyezik az eredeti verzióval | Javítási jegyzőkönyv, aktuális vizsgálati jegyzőkönyv és gépoldali interfész mérések |
| A meghajtó végén sérülékeny vagy bordás sérülés van | A visszafejtett csatlakozás megismételheti a sérült illesztést | A sebességváltó tengelyének vagy tengelykapcsolójának ellenőrzése és jóváhagyott illeszkedési specifikáció |
| A hegy töredezett vagy deformálódott | A hegy hossza és formája nem állítható vissza megbízhatóan erről a területről | Korábbi rajz, a kísérőcsavar, sértetlen referencia jellemzők vagy gépgyártó adatok |
AEJS ikerkúpos csavaros hordólapkimondja, hogy az EJS a csatlakozó méretek alapján működhet, és meg tudja szervezni a helyszíni mérést az eltávolított részek megtisztítása után, ha nem áll rendelkezésre rajz. Kezelje a mérést rekonstrukciós projektként, ne pedig minden kopott felület lemásolásának ígéretét. Az így kapott gyártási rajzot még gyártás előtt felül kell vizsgálni és jóváhagyni.
Válasszon háromféle bizonyítékot
- Eredeti tervezési bizonyíték:jóváhagyott rajzok, gépi dokumentáció és átdolgozott alkatrész-nyilvántartások.
- A jelenlegi interfész bizonyítékai:a sebességváltónak, a rögzítési felületeknek, a csatlakozóknak, az adaptereknek és az egyéb alkatrészeknek, amelyeknek a cserének most meg kell felelnie.
- Állapot bizonyíték:kopástérképek, fényképek, működési tünetek, az eltávolított készlet javítása és méretei.
Ne egyesítse ezeket egy címkézetlen táblázatba. A mért kopott átmérő nem az eredeti névleges átmérő. A katalógusdimenzió nem bizonyítja, hogy a módosított gép még mindig rendelkezik a katalógus felülettel.
Készítsen kúpos cserekérdést
Elegendő információ küldése a platform azonosításához, a meglévő interfészek megértéséhez és az eredeti geometriának az aktuális kopástól való elkülönítéséhez. Az EJS ezután meg tudja erősíteni, hogy mi idézhető a rendelkezésre álló bizonyítékokból, és mely részleteket kell még mérni.
Minimális melléklet-ellenőrző lista
- A gép és a sebességváltó adattáblái
- Jóváhagyott rajz felülvizsgálattal
- Teljes csavarpár fotó
- Mindkét drive-end fotó
- Mindkét ürítőcsúcs fotó
- Hordó betáplálási és szellőzőhelyei
- Szerelési és ürítési felületek
- Jelzett axiális állomás vázlat
- Méretezési jelentés dátumokkal
- Kopástérkép és javítási előzmények
- Anyag és adalék leírása
- A cél alkatrész hatóköre és rendeltetési helye
Gyakran ismételt kérdések
Honnan tudhatom meg, hogy az ikercsavarom kúpos-e?
Tekintse meg a teljes munkahosszt. A kúpos pár kisebb átmérőjű a nyomóvég felé, és nagyobb átmérőjű a meghajtó vége felé, hozzáillő kúpos hengerfuratokkal. Erősítse meg az azonosítást a gép modelljével, a rajzzal és a végnézettel, mert a részleges fénykép elrejti a kúpot.
Minden kúpos ikercsigás extruder ellentétes irányban forog?
Ne feltételezze a forgást kizárólag a kúpos címkéről. A KraussMaffei jelenleg a kúpos gépeket sorolja fel az ellentétesen forgó PVC termékcsaládjába, míg a Milacron kúpos termékcsaládja a PVC és CPVC feldolgozást is célozza. A forgás meghatározása előtt ellenőrizze a gép kézikönyvét, a sebességváltó adatait és a rögzített nézési irányt.
Elég egy 65/132-es kód a csere megrendeléséhez?
Nem. A kód általában azonosítja a kisebb és nagyobb névleges csavarátmérőket, de nem határozza meg a hosszt, a kúposságot, a meghajtó csatlakozást, a repülési profilt, a forgást, a hordónyílásokat vagy a gépi interfészt. Használja a méretcsalád azonosítására, majd erősítse meg a jóváhagyott geometriát.
Milyen anyagokat sorol fel az EJS a kúpos ikercsavaros hordókhoz?
Az EJS felsorolja a 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 és SKD11 kúpos hardvereket. A közzétett felületi útvonalak közé tartozik a teljes test nitridálása, bimetál ötvözet a csavar munkarészén, majd nitridelés, centrifugálisan öntött hordóötvözetek és SKD61 vagy SKD11 bélés.
Mennyi ideig bírja tovább egy EJS bimetál csavaros hordó, mint egy nitridált?
Az EJS bimetallic hordócsavar oldala általános összehasonlítást tesz közzé körülbelül 2-3-szoros élettartamról és körülbelül 1,5-2-szeres nitridálási költségről. A kúpos extruder tényleges élettartama továbbra is függ a vegyülettől, a töltőanyag-töltéstől, az áteresztőképességtől, az igazítástól, a folyamatvezérléstől és attól, hogy a kiválasztott ötvözet megfelel-e a kopási mechanizmusnak.
Kicserélhető egy kúpos csavar önmagában?
Ez a döntés megköveteli a kísérőcsavar, a henger és a meghajtó interfészeinek ellenőrzését. Egyetlen komponens lehet a kért hatókör, de a rajzát és állapotát továbbra is felül kell vizsgálni azokkal a részekkel, amelyekkel futni fog.
Készíthet-e az EJS kúpos ikercsavaros hengert eredeti rajz nélkül?
Az EJS kijelenti, hogy tud működni az összekötő méretektől, és meg tudja szervezni a mérési támogatást az eltávolított, megtisztított alkatrészekhez, ha nem állnak rendelkezésre rajzok. A mintaállapot, a hely és a rendelkezésre álló géprekordok határozzák meg, hogy mit lehet rekonstruálni. A gyártási rajz még jóváhagyásra szorul.
Miért kell az átmérőmérésnek tartalmaznia egy tengelyirányú helyet?
A csavar átmérője egy kúpos munkaszakasz mentén változik. Két különböző pozícióban végzett helyes mérés eltérő értékeket eredményezhet. Kössön minden átmérőt egy meghatározott nullponthoz és axiális állomáshoz, hogy a szállító pontosan tudja, hol alkalmazza.