Mit árulnak el az 55/110, 65/132, 80/156 és hasonló számok – és mit hagynak ki, ha cserecsavart és hordókészletet rendel.

A kúpos ikercsavar vásárlói gyakran a gép adattábláján, a beszerzési nyilvántartáson vagy a pótalkatrészek listáján szereplő rövid kóddal kezdődnek. Ez a kód hasznos, de ez csak a specifikáció első sora. Két hasonló számot hordozó készlet továbbra is eltérhet a spline, a teljes hossz, a középtávolság, a repülési profil és a csőcsatlakozás tekintetében.
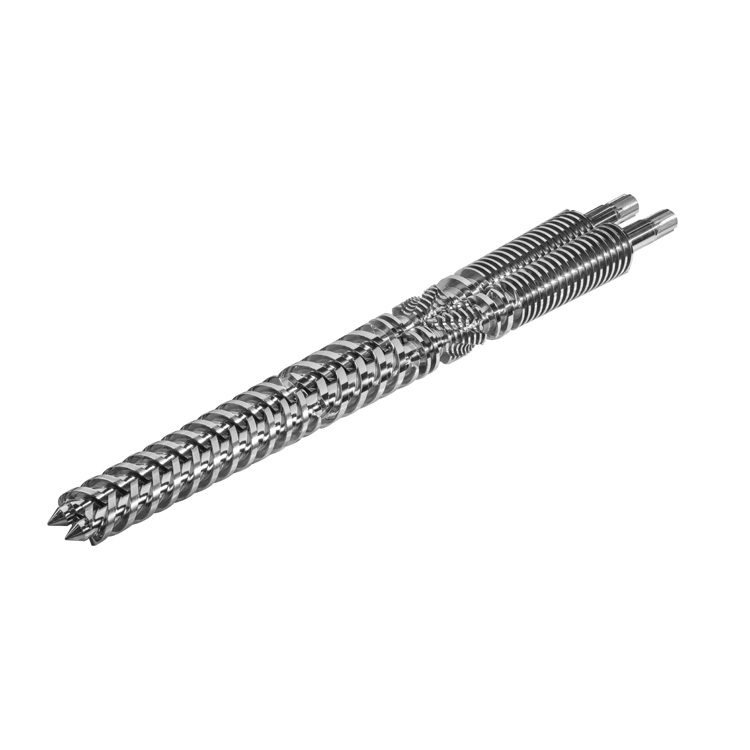
Az EJS kúpos ikercsavar méreteket tesz közzé a kompakt készletektől a nagy csererendszerekig. A mi jelenlegikúpos ikercsavaros hordó kategóriaolyan gyakori párokat sorol fel, mint az 55/110, 65/132, 80/156 és 92/188. Ennek az útmutatónak az a célja, hogy segítsen elolvasni ezeket a számokat, majd összegyűjtse azokat a részleteket, amelyek meghatározzák, hogy a csere megfelel-e.
Mit jelent a 65/132 kúpos ikercsavar kód?
A két szám általában a névleges csavarátmérőre vonatkozik milliméterben. Egy 65/132-es készletben a kisebb első átmérő körülbelül 65 mm, a nagyobb hátsó átmérő körülbelül 132 mm. A kúp az, ami megkülönbözteti a geometriát a párhuzamos ikercsavartól, amely állandó névleges átmérőt tart a munkahossza mentén.
Ezt az olvasatot a jelenlegi berendezés dokumentációja támogatja. A Milacron 2025-ös extrudálási brosúrája a TC65-öt címkével látja el"Csavar átmérője (elöl / hátul) (mm) 65 / 132". Ugyanez a táblázat a TC80-at 80/156-ként azonosítja. Korábbi műszaki adatlapja számos kúpos modell első/hátsó csavarátmérőjét is felsorolja.
| Példa kód | Szokásos olvasmány | Amit nem árul el |
|---|---|---|
| 55/110 | Körülbelül 55 mm elülső és 110 mm hátsó átmérő | Hossz, bordás, középtávolság, csavarprofil és henger interfész |
| 65/132 | Körülbelül 65 mm első átmérő és 132 mm hátsó átmérő | Gépplatform, forgás, termikus elrendezés és folyamatspecifikus geometria |
| 80/156 | Körülbelül 80 mm első átmérőjű és 156 mm hátsó átmérő | Hogy egy alkatrész megfelel-e minden 80-as osztálynéven forgalmazott gépnek |
Miért nem a méretkód a teljes cserespecifikáció?
Egy méretcsalád írja le a feldolgozóegység méretét. Nem ír le minden olyan felületet, amelynek csatlakoznia kell a sebességváltóhoz, a hengerhez, a fűtőtestekhez, a hűtőkörökhöz és az alsó berendezéshez. A cserének meg kell egyeznie az eredeti géppel minden egyes interfészen.
AEJS ikerkúpos csavaros hordólapGyártási oldalról ugyanezt a gyakorlati szempontot fogalmazza meg: a csavar-csavar hézagot és a csavar-hordó hézagot egymáshoz illesztett rendszerként kell szabályozni. Az EJS az egyedi gyártáshoz is elfogadja a csatlakozási méreteket, és helyszíni mérést kínál, ha a rajz nem áll rendelkezésre, és az eltávolított alkatrészeket megtisztítják.
A kód nem tudja azonosítani ezeket a részleteket
- Teljes és munkahossz:A kúpos átmérők nem határozzák meg a tengelyirányú méreteket.
- Középtávolság:A sebességváltó rögzíti a két tengely közötti kapcsolatot.
- Spline csatlakozás:A fogszámnak, a formának, a külső átmérőnek és a kapcsolódási hossznak meg kell egyeznie a meghajtással.
- Repülési geometria:A hangmagasság, a tömörítés, a keverési jellemzők és a hegy részletei az eredeti kialakítástól és alkalmazástól függenek.
- Hordó interfészek:A karimák, a csavarok körei, az adagolónyílások, a szellőzőnyílások helyzete, a hőelem furatai és a fűtési vagy hűtési csatlakozások mind számítanak.
- Anyag- és felületkezelés:A folyamat összetétele és a kopási mechanizmus határozza meg a megfelelő konstrukciót.
Az a vásárló, aki csak „65/132”-et küld, méretcsaládot azonosított, nem pedig rendelésre kész alkatrészt. Ez elég egy műszaki beszélgetés megkezdéséhez, de nem elég ahhoz, hogy egy rajzot kiadjon a gyártáshoz.
Kúpos ikercsavaros hordóméretek Kiadó: EJS
Az EJS jelenleg a következő fő méretpárokat teszi közzé a kúpos ikercsavaros hordó kategória oldalán. A részletes termékoldalon egy szélesebb, Ø30/70-től Ø188/330-ig terjedő furattartomány is szerepel. Kezelje ezt a listát képesség- és azonosítási útmutatóként; ellenőrizze a pontos geometriát a gépen vagy a jóváhagyott rajzon.
| Méretcsoport | EJS által kiadott méretpárok | RFQ prioritás |
|---|---|---|
| Kompakt | 24/52, 45/90, 45/100, 50/105, 51/105, 55/110, 55/120, 58/124 | Erősítse meg a pontos párt; több családnak hasonló az első átmérője. |
| Közepes | 60/125, 65/120, 65/132, 68/143, 68/147, 70/135, 70/140, 75/150 | Ne rendeljen csak az első szám alapján. A 65/120 és a 65/132 különböző készletek. |
| Nagy | 80/143, 80/156, 92/188, 105/216, 110/220 | Gyártás előtt erősítse meg a kezelési, interfészek, rajz felülvizsgálati és ellenőrzési dokumentumokat. |
Az EJS a 65/132, 80/156 és 92/188 méreteket azonosítja népszerű méretként, amelyekhez rövidebb gyártási elrendezések is elérhetők. A rendelkezésre állás továbbra is a végső rajztól, az anyagtól, a kezeléstől és az aktuális gyártási ütemtervtől függ, ezért kérjen projektspecifikus megerősítést a raktárkészlet vállalása helyett.
Miért nem ugyanaz az 55/110, 55/114 és 55/120
A méretkonvenciók gépplatformok és tervezési generációk között változnak. Az EJS az 55/110-et és az 55/120-at is a fő méretek között sorolja fel. A Milacron aktuális prospektusa 55/114-et közöl a TC55-höz, míg egy régebbi műszaki lap az 55/109-es és az 55/114-es konfigurációkat is felsorolja. Ezek hasznos példák arra, hogy egy ismerős első szám miért nem bizonyítja a kompatibilitást.
A nagy végátmérő különbsége megváltoztatja a kúposságot, és befolyásolja a teljes illeszkedő geometriát. A sebességváltónak, a tengelyszögnek, a középpont távolságnak, a hengerfuratoknak és a csavarprofilnak meg kell egyeznie ezzel a geometriával. Egy beszállító nem tudja biztonságosan átalakítani az egyik családot a másikba pusztán a marketing kódból.
| Kapott információ | Biztonságos következtetés | Következő ellenőrzés |
|---|---|---|
| A gép címkéje 55-öt ír | Az egység egy 55 osztályos családhoz tartozik. | Keresse meg a teljes átmérőpárt és a gépmodellt. |
| A vásárlási nyilvántartás szerint 55/110 | A névleges átmérőpár azonosítva van. | Ellenőrizze a rajz revízióját, a spline-t, a hosszt és a csatolókat. |
| A régi csavarok mérete a névleges alatt van | Az alkatrész kopott lehet; a legkisebb mért érték nem automatikusan az eredeti méret. | Hasonlítson össze több pozíciót, és használja a géprekordot vagy egy jóváhagyott referenciát. |
| Hasonló készlet raktárról elérhető | Csak akkor rövidítheti le a gyártást, ha a félkész geometriája megfelel a jóváhagyott rajznak. | Az elfogadás előtt fejezze be a méretellenőrzést. |
Hogyan lehet azonosítani a cserekúpos ikercsavarkészletet
Kezdje a legerősebb bizonyítékokkal. A jóváhagyott OEM-rajz a legjobb, mert a kopás helyett a névleges méreteket rögzíti. Egy korábbi EJS rajz vagy rendelési szám is megalapozhatja a tervet. Ha egyik sem létezik, küldje el a gép gyártmányát és modelljét, a névtábla fényképeit és az eltávolított alkatrészek tiszta képét.
Óvatosan használja a régi részt
Egy elkopott csavar továbbra is megmutathatja a spline-t, a csatlakozást, a teljes hosszt és a fő geometriát. Nem mindig fedi fel az eredeti repülési átmérőt vagy távolságot. Mérés előtt tisztítsa meg az alkatrészeket, jelölje meg a két csavart párként, és ne keverje össze őket ugyanabból az üzemből származó másik készlettel.
Az EJS kijelenti, hogy csapata meg tudja mérni az eltávolított és megtisztított kúpos ikercsavaros hordókat a helyszínen, ha rajzok nem állnak rendelkezésre. Az, hogy a helyszíni mérés praktikus-e, a helyszíntől és a projekt hatókörétől függ, ezért a megkeresés során erősítse meg a megállapodást.
Tartsa együtt a párost
A kúpos ikrek illeszkedő párként működnek az illeszkedő hordófuratok belsejében. Rögzítse a bal/jobb helyzetet, a forgást és a hajtásvég csatlakozását eltávolítás előtt. Ha az egyik csavar helyi sérülést szenvedett, ellenőrizze annak partnerét és a hengert, és ne feltételezze, hogy a többi alkatrész a megfelelő működési távolságon belül marad.

A méretkód nem választja ki az anyagot vagy a felületkezelést
Egy 65/132-es készlet különböző vonalakon különböző készítményeket tud feldolgozni. Az átmérőkód ezért nem tudja eldönteni az alapacélt, a nitridálási specifikációt vagy a kopásvédelmi útvonalat. Küldje el a gyantát, a töltőanyag típusát és a hozzávetőleges terhelést, a korrozív adalékokat, az üzemi hőmérséklet-tartományt, a kimeneti célt és a régi alkatrészeken található kopási mintát.
A kúpos ikercsavaros hordókhoz az EJS jelenleg a 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 és SKD11 alapanyagokat kínálja. A közzétett kezelési lehetőségek közé tartozik a teljes test nitridálása, a bimetál ötvözet védelme az extrudálási szakaszban, ezt követi a nitridálás, valamint az SKD61 vagy SKD11 bélés. A végső kiválasztást a készítményhez és a jóváhagyott árajánlathoz kell kötni, nem másolni egy másik, azonos névleges méretű gépről.
Ugyanez a szabály vonatkozik a PVC cső- és profilmunkákra is. A Milacron jelenlegi TC-sorozat adatai azt mutatják, hogy az alkalmazási teljesítmény változik a nyersanyag minőségével, a térfogatsűrűséggel és egyéb feldolgozási paraméterekkel. Az átmérőkód segít azonosítani a hardvercsaládot, de nem ígér kibocsátást vagy termékminőséget.
Mit küldjön egy pontos kúpos ikercsavaros árajánlatért
A teljes RFQ csökkenti az ismétlődő kérdések számát, és megakadályozza, hogy rossz feltételezések kerüljenek be a rajzba. Akkor is küldje el az alábbi információkat, ha a régi beszerzési rekord már tartalmaz méretkódot.
- A gép gyártója és pontos modellje
- Komplett méretpár, például 65/132
- OEM vagy korábban jóváhagyott rajz
- Teljes és munkahossz
- Középtávolság és tengelykapcsolat
- Spline fogak száma, formája és rögzítési hossza
- Bal/jobb csavar helyzete és forgása
- Hordókarima, csavarkör és adagolónyílás
- Szellőzőnyílások, érzékelők, fűtési és hűtési helyek
- Gyanta, töltőanyag, adalékanyag és újrahasznosított tartalom
- Fényképek a névtábláról és a teljes eltávolított készletről
- Megfigyelt kopás, korrózió, repedés vagy kimeneti probléma
- Szükséges ellenőrzési és anyagi dokumentumok
- A kézbesítés célpontja és a kívánt dátum
Ismételt megrendelés esetén adja meg a korábbi EJS-ajánlatot, rajzot vagy alkatrészszámot. A rajz nélküli első csere esetén adjon meg egy megtisztított mintát, vagy kérdezze meg, hogy elérhető-e mérési támogatás az Ön tartózkodási helyén.
Kezdje a méretkóddal – fejezze be a rajzzal
Küldje el az EJS-nek a teljes kódot, a gép modelljét, a rajzokat vagy az egyértelmű fényképeket és az anyagösszetételt. A csapat áttekintheti az információkat, és elmondhatja, mi hiányzik még, mielőtt a cserekészlet gyártásba kerülne.
Gyakran Ismételt Kérdések
Mit jelent a 65/132 egy kúpos ikercsavarnál?
Általában milliméterben jelzi a névleges csavarátmérőket: körülbelül 65 mm a kisebb elülső végén és 132 mm a nagyobb hátsó végén. Ez egy méret-család kód, nem egy teljes cserespecifikáció.
A második szám a csavar hosszát jelenti?
Sz. Az általános kúpos ikercsavar jelöléseknél a második szám a nagyobb névleges csavarátmérőt jelöli. A teljes hosszt és a munkahosszt külön kell feltüntetni a rajzon.
Minden 65/132 kúpos ikercsavaros henger cserélhető?
Nem. A készletek eltérhetnek hosszúságban, középtávolságban, spline-ban, forgásban, repülési geometriában, hordóportokban és gépi interfészekben. Rendelés előtt erősítse meg a gép modelljét és a jóváhagyott méreteket.
Egy 55/110-es készlet helyettesítheti az 55/114-es készletet?
Ne hidd, hogy lehet. A különböző nagy végátmérő megváltoztatja a kúposságot és az illeszkedő geometriát. A sebességváltót, a tengelyeket, a hengerfuratokat és a csatlakozási méreteket teljes rendszerként kell felülvizsgálni.
Milyen információkra van szüksége az EJS-nek a csereajánlathoz?
Küldje el a gép gyártmányát és modelljét, a teljes méretpárt, a rajzot vagy a megtisztított mintát, a hosszokat, a hornyok és a csatlakozás részleteit, a összetételt, a kopási állapotot, a szükséges dokumentumokat és a szállítási rendeltetési helyet.
Készíthet az EJS kúpos ikercsavaros hengert rajz nélkül?
Az EJS kijelenti, hogy a csatlakozási méretekből is működik, és mérési támogatást nyújthat az eltávolított, megtisztított alkatrészekhez, ha nem állnak rendelkezésre rajzok. Győződjön meg arról, hogy a helyszíni mérés praktikus-e az Ön helyszínén és projektjein.
A kúpos ikercsavar mérete határozza meg az anyagot?
Nem. Az anyag- és felületkezelés a gyantától, a töltőanyagtól, az adalékanyagoktól, a hőmérséklettől, a kopásmintától és a szükséges üzemi feltételektől függ. Két azonos méretkóddal rendelkező gépnek eltérő anyagspecifikációra lehet szüksége.