A „profil-extrudáláshoz használt” nem helyettesítő specifikáció. Az alkalmazás megmondja a beszállítónak, hogy mit kell tennie a folyamatnak, míg a gépi nyilvántartások és rajzok azt mondják el, hogy milyen alkatrészeknek kell lenniük.
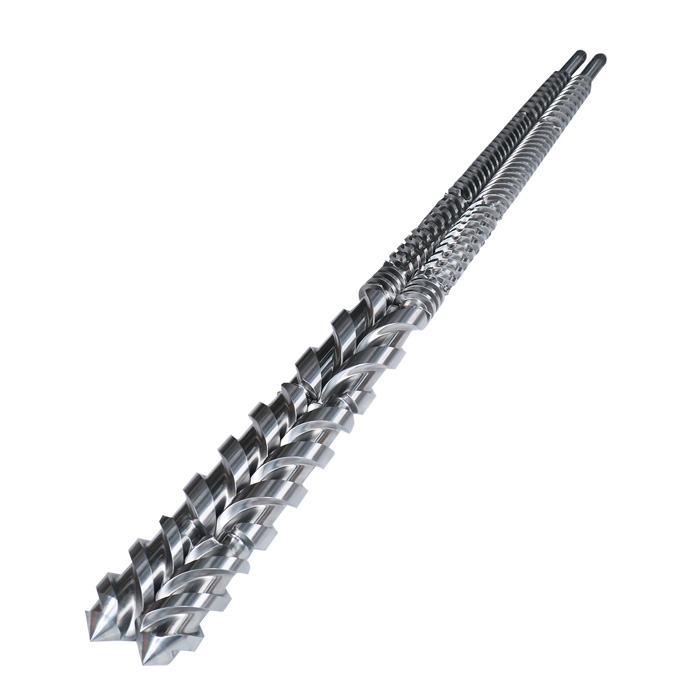
Az EJS jelenleg ikercsavaros termékeit mind geometria, mind alkalmazás szerint rendezi. Az oldalon külön oldalak találhatókműanyag kompaundálás, pelletizálás, mesterkeverék szegmens rendszerek, műanyag profilok, panelek és táblák, éshab extrudálás.
Ez a termékstruktúra gyakorlati leckét tartalmaz. A késztermék megnevezése segít meghatározni a feldolgozási feladatot, de nem fedi fel a csavartengelyeket, a forgási viszonyokat, a középtávolságot, a meghajtó csatlakozást, az elemsorrendet vagy a hordónyílásokat. Ezek az adatok továbbra is a telepített gépről származnak.
Kezdje egy alkalmazási térképpel, majd ellenőrizze a gépet
| Alkalmazáscsalád | Feladat feldolgozása | Hardverminta gyakran előfordul | Csere bizonyíték, ami számít |
|---|---|---|---|
| Összetétel | Tápláld be, olvaszd fel, oszd szét vagy szórd szét az összetevőket, légtelenítsd, majd növeld a nyomónyomást | Párhuzamos, gyakran együtt forgó; gyakoriak a kivehető elemek és a hordórészek | Elemek sorrendje, tengelycsatlakozás, hordószelvény-térkép, betáplálási és szellőzőhelyek |
| Masterbatch | Pelletizálás előtt keverje össze a hordozógyantát pigmenttel, töltőanyaggal vagy funkcionális adalékokkal | Gyakori a szegmentált párhuzamos folyamatszakasz | Főkeverék típusa, terhelés, hozzáadási pontok, elemtérkép és kopás axiális pozíció szerint |
| Pelletizálás | Készítsen homogén olvadékot a szálas, vízgyűrűs vagy víz alatti vágóberendezésekhez | Gyakran egy együtt forgó kompaundálási folyamatszakasz, amelyet egy pelletáló rendszer követ | Kiszerelés, folyamatszakasz elrendezés, kisülési interfész és megfigyelt kopási zónák |
| PVC cső és profil | Lágyítson egy száraz keveréket, és adja meg a szerszámot egy formázott folytonos termékhez | Gyakoriak az ellentétesen forgó kúpos vagy párhuzamos ikercsavaros rendszerek | Pontos gépkonfiguráció, hozzáillő csavarpár, hordófurat, meghajtóvégek és szerszámoldali interfész |
| Panel és tábla | Készítsen anyagot egy széles formázó szerszámhoz, beleértve a WPC-t és a habosított lemez alkalmazásokat is, ha vannak | Gépspecifikus kúpos vagy párhuzamos rendszer | Recept, csavargeometria, hengeres csatlakozások, munkahossz és alsó adapter |
| Hab extrudálás | A habzó készítményt lappá, táblává, csővé vagy profillá dolgozza fel | Léteznek egy- és ikercsigás gépek is; a terméknév nem azonosítja a folyamatszakaszt | A gép típusa, polimer és összetétel, befecskendező vagy szellőzőnyílások, hőmérsékletek és teljes rajzok |
A párhuzamos hardver alapvető magyarázatához az EJS már rendelkezik egy élő útmutatóvalhogyan működik egy párhuzamos ikercsavaros henger. Az alábbi szakaszok a következő beszerzési kérdéssel foglalkoznak: milyen alkalmazásinformációk változtatják meg az alkatrész specifikációját?
A kompaundálás és a pelletizálás a folyamatszakasz sorrendjétől függ
Az EJS kompaundálási oldala folyamatfunkcióként azonosítja az adagolást, az olvasztást, a keverést, a légtelenítést és a helyi nyomásfejlesztést. A Thermo Fisher Scientific összeállítási megjegyzése hasonló sorrendet mutat be: betáplálás, lágyítás, szállítás, keverés, légtelenítés és extrudálás. Példája azt is mutatja, hogy a szegmentált csavarok kombinálhatják a szállító, keverő, extrudáló és speciális elosztó-keverő elemeket.
Ez azt jelenti, hogy a csavar átmérője és hossza nem írja le megfelelően. Két azonos külső méretű tengely különböző elemsorokat hordozhat, és különböző feldolgozási feladatokat hajthat végre. Eltávolítás előtt számozzon meg minden elemet egy rögzített hajtásoldali nullapontból. Rögzítse a bal és jobb tengelyt, az elem tájolását, szélességét és axiális helyzetét. Fényképezze le az egyes átmeneteket, mielőtt az elemeket lecsúsztaná a tengelyről.
Mit változtat a készítmény
Az EJS pelletizáló oldala megnevezi a töltött műanyagokat, az erősítőszálakat, a hőérzékeny adalékokat és a nyírásra érzékeny adalékokat az általa tárgyalt alkalmazások között. Ezeknek a leírásoknak kérdéseket kell felvetniük, nem pedig automatikus anyagválasztást. Küldje el a polimert, minden jelentős töltőanyagot vagy adalékanyagot, a terhelést, a normál hőmérséklet-tartományt, a csavar sebességét és az esetleges ismétlődő kopások vagy felhalmozódások helyét.
A nagy töltőanyag-terhelés megváltoztathatja a kopási kötelezettséget. A hőérzékeny recept korlátozhatja, hogy a folyamat mekkora mechanikai és hőterhelést kapjon. A csereszállítónak szüksége van a tényleges összetételi környezetre az elemek geometriájának és a munkafelület-opciók áttekintéséhez. Az „Általános műanyag pellet” túl széles.
Amit a pelletező neve nem árul el
A vágó lehet szálas, vízgyűrűs vagy víz alatti, de ez az alsó választás önmagában nem határozza meg a csavarokat. A csavar és a henger cseréjéhez dokumentálja a folyamatszakasz elrendezését és a csatlakozást a nyomóvégén. Figyelje meg azt is, hogy a vonal nyers összetevőket kever-e össze, vagy csak egy bevált összetételt olvaszt át vágás előtt.
A mesterkeverékhez pozíciónkénti rekordra van szükség
Az EJS kijelenti, hogy gyártszegmenses ikercsavaros hordók mesterkeverék-extruderekhez. Azcsavaros elem oldalfelsorolja a szállítóelemeket, keverőelemeket, dagasztóblokkokat, átmeneti elemeket és számos speciális profilt. Ugyanez az oldal ezeket az alkatrészeket szín-, adalékanyag- és töltőanyag-keverékkel társítja.
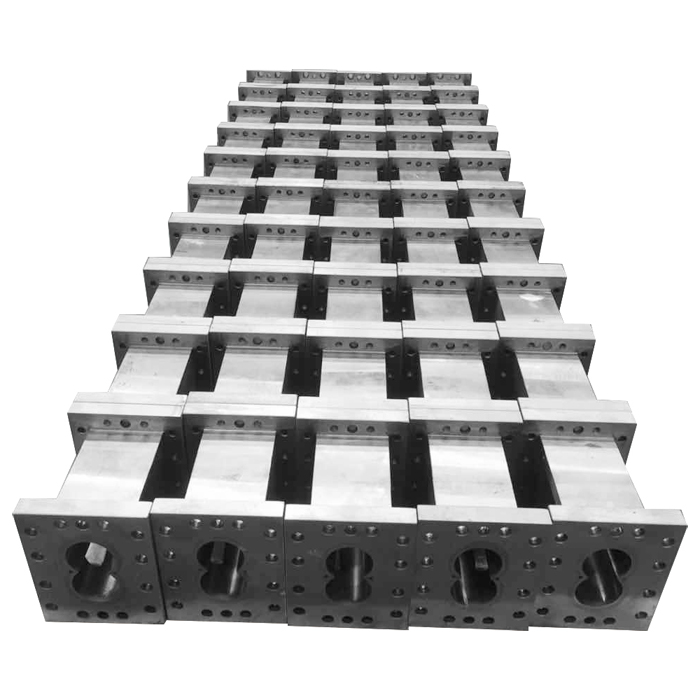
Ne küldjön laza elemekből álló dobozt összeszerelési jegyzőkönyv nélkül. A mesterkeverék-sor különböző helyeken adhatja hozzá a hordozógyantát, pigmentet, töltőanyagot vagy folyadékot. Egy elem vagy hordórész mozgatása megváltoztathatja, hogy melyik elem legyen az adagolónyílás vagy szellőző mellett. Az ajánlatcsomagnak tartalmaznia kell:
- Egy tengelyenkénti elemtérkép egy deklarált referenciafelülettől mérve.
- Egy hordómetszeti térkép, amely az adagolónyílásokat, az oldalsó adagolónyílásokat, a folyadéknyílásokat, a szellőzőnyílásokat és a zárt részeket mutatja.
- A mesterkeverék típusa és a hordozó gyanta, pigment, töltőanyag vagy adalékanyag a kopás- és korrózióvizsgálat szempontjából releváns információ.
- Fényképek és mérések, amelyek a kopást elemszám és hordószelvényszám alapján határozzák meg.
- A tengelybordás vagy hajtásprofil és a furatoldali csatlakozás minden megrendelt alkatrészhez.
Az EJS különszegmens hordó oldalarra kéri a vásárlókat, hogy az elülső, középső vagy hátsó szakaszt azonosítsák, mert a csatlakozások eltérőek. A számozott pozíciótérkép pontosabb, és a címkét kísérnie kell.
A PVC cső, profil és panel eltérő cserelogikát alkalmaz
A jelenlegi EJS telephely-architektúra a profilos és paneles ikercsavaros termékeit a kúpos ikercsavar kategóriába sorolja. Az EJS felsorolja a panelek, táblák és WPC panelek kihúzását a panel termékoldalán. Profiloldala profil- és PVC csőberendezéseket takar, bár az oldal címe szűkebb, mint a törzsszöveg.
Ezt a helyszíni bizonyítékot nem szabad arra az állításra fordítani, hogy minden profil-, cső- vagy panelextruder kúpos. A KraussMaffei jelenlegi ellentétesen forgó termékpalettája egyaránt tartalmaz kúpos és párhuzamos sorozatokat PVC-feldolgozáshoz, és csövek, profilok, lemezek, fóliák, kompakt termékek és habosított termékek listája. A biztonságos következtetés szűkebb: a formázott PVC termékek nem elegendőek a kúpos versus párhuzamos geometria meghatározásához.

A hosszan illeszkedő csavarok és a beépített kétfuratú henger szintén megváltoztatja a munka mérési módját. A szállítónak szüksége van mindkét csavarprofilra, a kúpos vagy párhuzamos középvonal elrendezésére, a teljes és munkahosszra, a hordó furat geometriájára, a betáplálási nyílásra, a szellőzőre, a fűtési és hűtési jellemzőkre, a hajtásvégi csatlakozásokra és a szerszámoldali karimára.
A megfogalmazás továbbra is számít. Adja meg, hogy a vonal lágyítatlan PVC-t, módosított PVC-t, WPC-t, habkészítményt vagy más bejelentett vegyületet tartalmaz-e. Adja meg a töltőanyagra és az adalékanyagra vonatkozó információkat, amelyek befolyásolják a kopást vagy a korróziót. Ne cserélje ki a késztermék címkéjére, például „ablakprofil” vagy „elvezető cső”.
A „habextruder” egy alkalmazás, nem pedig a gép specifikációja
Az EJS habszivacs termékoldalán PE hablap, EPE, XPE, hablap, PS hablap, PP hab, habprofil, valamint PE vagy PP habcsövek és profilalkalmazások találhatók. Ugyanezen az oldalon kifejezetten arra kérik a vásárlókat, hogy tisztázzák, hogy egycsavaros vagy kétcsavaros habextrudert használnak-e.
Ennek a tisztázásnak kell először lennie. Ha a gép ikercsavaros, ellenőrizze, hogy párhuzamos vagy kúpos, és hogy együtt forog-e vagy ellentétesen forog-e. Jegyezzen fel minden befecskendezést, légtelenítést, hűtést és hőmérséklet-szabályozó csatlakozást a hengeren. Küldje el a polimer és a habképző készítmény adatait, amelyeket a szállító áttekinthet, valamint a normál üzemi hőmérsékletet és a kopás, korrózió vagy lerakódások helyét.
Ezeket a tulajdonságokat a szállító nem tudja levezetni önmagában a „hablapból”. Különböző gépek készíthetnek hasonló termékkategóriákat, miközben eltérő csavargeometriát és hengeres csatlakozásokat használnak. A fotók segítik az összeállítás azonosítását, de a gyártáshoz továbbra is szükség van ellenőrzött rajzra vagy mérési jegyzőkönyvre.
Építsen fel egy négyrétegű pályázati dokumentációt
A hasznos helyettesítési kérelem szétválasztja a gyakran keveredő tényeket. Építse fel a fájlt a következő sorrendben:
- A gép azonossága.Jegyezze fel a gépgyártót, a teljes modellt, a sorozatszámot, a sebességváltó lemezét, a csavartengelyeket, a forgási viszonyokat és a hajtás referenciaértékét.
- Hardver meghatározása.Adja meg a jóváhagyott rajzot vagy ellenőrzött méreteket a csavarokhoz, tengelycsatlakozásokhoz, hordófuratokhoz, szakaszokhoz, csatlakozókhoz, karimákhoz, fűtőtestekhez és hűtőberendezésekhez.
- A folyamat meghatározása.Adja meg, hogy a vonal összekever, mesterkeveréket készít, pelletizál, PVC-t formál, kartonlapot gyárt vagy habkészítményt futtat. Ha a rendszer moduláris, vegye fel az elem- vagy hordószekvenciát.
- Szolgáltatási bizonyíték.Adja meg a tényleges gyantát, a releváns töltőanyagot és adalékanyagot, a működési ablakot, a gyártási változásokat, a kopási térképet, a karbantartási méréseket és a meghibásodási fényképeket.
Ez a formátum megakadályozza a gyakori hibát: egy alkalmazásleírást a hiányzó gépdimenzió kitöltésére. Megakadályozza a fordított hibát is, a régi geometria másolását anélkül, hogy közölné a szállítóval, hogy egy új töltőanyag vagy készítmény megváltoztatta a kopási kötelezettséget.
| Ha csak ezt biztosítod | A szállító továbbra sem tudja megerősíteni | Add hozzá ezt a bizonyítékot |
|---|---|---|
| „Masterbatch extruder” | Az elemek sorrendje, portok, tengelycsatlakozás és axiális kopás helye | Szerelési térképek, rajzok, jelölt alkatrészek és összetételi részletek |
| Gép modell | Sorozatspecifikus revíziók vagy korábbi módosítások | Névtáblák, aktuális összeszerelési fotók és mért interfészek |
| Régi csavarpár | Eredeti, kopás nélküli címer, szárny, horony és furat kapcsolat | Kiindulási feljegyzések, kopás nélküli minta vagy megállapodás szerinti kopáskorrekció |
| Névleges átmérő | Középtávolság, forgás, csavar kéz, munkahossz és meghajtó illeszkedés | Teljes geometria és csatlakozási rajz |
| „Magas üvegszál” vagy „magas CaCO3” | A tényleges terhelés, a hordozógyanta, az adalékanyagok és a sérülés helye | Konkrét megfogalmazási kontextus és pozícióalapú vizsgálati adatok |
| Késztermék fotó | Legyen szó egy-, párhuzamos ikercsavarról vagy kúpos ikercsavarról | A gép és a sebességváltó azonosítása, valamint a folyamatrészlet fotók |
Alkalmazásalapú ikercsavaros RFQ küldése
Az EJS felhasználhatja a csomagot a hiányzó információk azonosítására a csererajz jóváhagyása előtt. A geometriai, feldolgozási és kopási nyilvántartásokat egy gépreferencia alatt tárolja.
- Gép, sebességváltó és sorozatlemezek
- Párhuzamos vagy kúpos csavargeometria
- Együtt vagy ellentétesen forgó hivatkozás
- Eredeti rajz vagy jelzett minta
- Elem- és hordómetszeti térképek
- Előtolás, szellőzőnyílás, nyílás és karima pozíciók
- Gyanta, töltőanyag és adalék részletek
- Normál működési feltételek
- Viseljen mérési pozíciót
- Szükséges ellenőrzési dokumentumok
Gyakran ismételt kérdések
A késztermék azonosítja a szükséges ikercsavaros hengert?
Nem. A termék leszűkíti az alkalmazást, de hasonló termékek különböző gépkonfigurációkon készíthetők. Erősítse meg a gépet, a csavar geometriáját, a forgást, a meghajtó csatlakozását és a henger interfészeit.
A kompaundálás és a pelletálás ugyanaz az alkalmazás?
Összeköthetők, de a munka különböző részeit írják le. A kompaundálás előkészíti és összekeveri a készítményt. A pelletizálás azt írja le, hogy a feldolgozott olvadékot hogyan vágják pelletekké.
Miért van szüksége egy mesterkeverék RFQ-hoz elemsorozatra?
A szekvencia azonosítja, hogy hol helyezkednek el a szállítási, keverési, dagasztási és átmeneti funkciók a betáplálási pontokhoz, szellőzőnyílásokhoz és hordórészekhez képest. Az átmérő és a hossz nem őrzi meg a folyamat elrendezését.
Minden PVC-profil- és csőextruder kúpos ikercsavaros gép?
Nem. Az ellentétesen forgó PVC extruderek kúpos és párhuzamos konfigurációkban is kaphatók. A cserének követnie kell a beépített sebességváltó és a henger geometriáját.
Szükséges-e a habtermékhez ikercsigás extruder?
Nem feltétlenül. Az EJS habszivacs termékoldala az egycsavaros és kétcsigás habextrudereket is tárgyalja. A cserealkatrészek meghatározása előtt azonosítsa a telepített gépet.
Mely pályázati adatok a leghasznosabbak az anyagok áttekintésénél?
Adja meg a gyantát, a töltőanyagot vagy az erősítést és annak terhelését, a megfelelő adalékokat, a normál üzemi hőmérsékletet, a csavar sebességét, valamint a kopás vagy korrózió mért helyét és formáját.
Ellenőrzött források
- EJS műanyag keverő ikercsavaros hordóésEJS pelletizáló ikercsavaros hordó, ellenőrizve: 2026. augusztus 31.
- EJS szegmens ikercsavaros hordó, EJS csavaros elemekésEJS szegmens hordók, ellenőrizve: 2026. augusztus 31.
- EJS műanyag profilú extruder ikercsavaros hengerésEJS műanyag paneles extruder ikercsavaros hordó, ellenőrizve: 2026. augusztus 31.
- EJS hab extruder ikercsavaros hordó, ellenőrizve: 2026. augusztus 31.
- Thermo Fisher Scientific, releváns folyamatparaméterek ikercsavaros keveréshez, Hozzáférés dátuma: 2026. augusztus 31.
- A KraussMaffei ellentétes irányban forgó ikercsigás extruder dokumentációja, ellenőrizve: 2026. augusztus 31.