Az olyan kódok, mint a 92/32, 90/22, CM80 vagy 40KK, hasznos keresőbillentyűk. Ez nem gyártási rajz. Segítségével megtalálja a megfelelő gépcsaládot, majd ellenőrizze a méreteket és az interfészeket, amelyek eldöntik, hogy a csere megfelel-e.
A jelenlegi EJS webhely a párhuzamos ikercsavaros hengeres munkákat olyan kódok alatt sorolja fel, amelyek nagyon eltérőek egymástól. Némelyik sima átmérőre utal, van, amelyik betűket és számokat kombinál, néhány pedig perjelet használ. Ez a vegyes lista értékes, mert tükrözi azokat az azonosítókat, amelyeket a vevők ténylegesen behoznak a cserekérdés során. Felfedi a központi kockázatot is: a hasonló megjelenésű kódok nem feltétlenül követnek egyetlen elnevezési szabályt.
Ez az útmutató nem egy univerzális dekódert talál ki. Megmutatja, hogy a közzétett EJS kódlista mit tud megállapítani, mit nem, és milyen bizonyítékok zárják be az űrt az acélvágás előtt.
Kezdje az aktuális EJS kódleltárral
AEJS párhuzamos ikercsavaros kategóriajelenleg a következő példákat nevezi meg:40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17ésØ250. AEJS extruder hordók oldalaugyanazt a nevű készletet adja, és átmérő stílusú tartományt is bemutat, mintØ45/2-től Ø250/2-ig.
A kategóriaoldal ismétlődik114/32. Az alábbi táblázat csak az ismétlődést távolítja el, hogy olvasható legyen a keresési lista. Nem változtat meg vagy értelmez át semmilyen mérnöki megjelölést.
| Megjelent formátum | EJS példák | Biztonságos használat a vizsgálati szakaszban | Ne következtess bizonyítékok nélkül |
|---|---|---|---|
| Átmérő-stílusú | Ø45, Ø250és a hordóoldal jelöléseØ45/2-től Ø250/2-ig | Használja első szűrőként a névleges termékmérethez és az ikerfuratú környezethez. | Pontos furatgeometria, középpont távolság, csavar külső átmérője, munkahézag vagy teljes hossz. |
| Betű-szám család | 40KK, CM58, CM80 | A betűket és a számokat egy azonosítóként őrizze meg. Párosítsa a gyártóval, a modellel és a dokumentumokkal. | Hogy a szám önmagában egyenlő egy mért átmérővel, vagy hogy két márka ugyanúgy használja a betűket. |
| Slash stílusú család | 67/22, 68/25, 75/32, 81/17, 90/16, 90/22, 92/28, 92/32, 114/32 | A teljes pár segítségével keresse meg a valószínű sorozatot és a feldolgozóegység-rekordot. | Hogy az első szám mindig egy pontos átmérő, a második pedig mindig egy univerzális arány. |

Miért fog kudarcot vallani egyetlen univerzális dekódolási szabály?
A vásárló gyakran lát olyan kódot, mint pl90/32és az első számot csavarátmérőként, a másodikat pedig L/D-ként olvassa be. Ez a leolvasás helyes lehet egy dokumentált gépsorozaton belül. Általános szabályként nem biztonságos a vegyes cserelistán szereplő összes kódhoz.
A jelenlegi OEM-irodalom szemlélteti, miért számít a forrás. A KraussMaffei ellentétes irányban forgó KMD-portfólióját 36D, 32D és 26D folyamathosszúságú sorozatokkal írja le. A profil-extrudálás oldala egy párhuzamos, 90 mm-es, 32 L/D-s egység konfigurációját mutatja be. Egy hivatalos KraussMaffei brosúra a teljesebb megnevezést használjaKMD 90-32/P. Battenfeld-cincinnati ezzel szemben atwinEXcsaládi név és hivatalos eset írja le atwinEX 93-34párhuzamos ikercsavaros extruder.
Ezek a példák azt mutatják, hogy egy számpár csak akkor válik értelmessé, ha az alkotójához és a sorozatához kapcsolódik. Az írásjelek is változnak a rekordok között: az egyik forrás perjelet, egy másik kötőjelet, a másik pedig D betűvel nyomtathatja az arányt. A helyettesítő lekérdezésnek meg kell őriznie az eredeti formát, és hozzá kell adnia a forrásdokumentumot, nem pedig a kódot a memóriából normalizálni.
Az EJS azt állítja, hogy a párhuzamos cserehardver a KraussMaffei, a Battenfeld-cincinnati és a Theysohn extrudereket szolgálja ki. Az EJS itt független cseregyártóként jelenik meg, nem pedig az eredeti berendezés gyártójaként vagy a márkák hivatalos leányvállalataként. A pontos kompatibilitás továbbra is alkatrész-specifikus műszaki ellenőrzés.
Az alapos kódok figyelmeztetés, nem pedig a felcserélhetőség bizonyítéka
Az EJS-lista két olyan párt tartalmaz, amelyek láthatóvá teszik a kockázatot:90/16és90/22, plusz92/28és92/32. Ha az első szám elég lenne egy alkatrész megrendeléséhez, a második számnak nem lenne oka létezni. Őrizze meg a teljes kódot, és minden párt külön rekordként kezeljen, amíg a rajzok ennek ellenkezőjét nem bizonyítják.
| Összehasonlítás | Amit a weboldal létrehoz | Mit kell ellenőrizni idézés előtt |
|---|---|---|
| 90/16vs90/22 | Az EJS külön sorolja fel őket. | OEM, teljes modell, folyamathossz, csavargeometria, hordózóna, hajtásvég és karima interfészek. |
| 92/28vs92/32 | Az EJS mindkettőt párhuzamos ikercsavaros példaként sorolja fel. | Az utótag jelöli-e a folyamat hosszát az adott forrásban, plusz minden gyártott méretet. |
| CM58vsCM80 | Mindkettő betű-szám azonosítóként jelenik meg. | A CM mögötti gépcsalád, névleges méretegyezmény, generáció, sorozattartomány és rajz felülvizsgálata. |
| Ø45vsØ45/2 | Mindkét űrlap megjelenik az EJS oldalain. | Függetlenül attól, hogy a rekord leírja a csavar méretét, az egyes hordók furatait, a kétfuratú szerelvényt vagy a katalógus csoportosítását. |
Ne alakítsa át az írásjeleket az első csere során. Egy fényképKMD 90-32/Pnem szabad beírni az ajánlatkérésbe, mivel csak90/32. A hiányzó KMD és P hordozhatja azt a kontextust, amely megakadályozza a rossz archív rajz kiválasztását.
Olvassa el a közzétett mérettartományokat oldal hatóköreként, nem részígéretként
A jelenlegi EJSTwin Parallel Screw Barrel termékoldal25 és 220 közötti rendelkezésre álló furatátmérőt tesz közzé. A párhuzamos kategória is megneveziØ250, míg az extruder hordó oldala párhuzamos ikerhengeres tartományát úgy írjaØ45/2-től Ø250/2-ig.
Ezek az állítások eltérő terjedelmű és jelölésű oldalakon helyezkednek el. A gondos olvasás az, hogy ne a legnagyobb választékot válasszuk, és minden konstrukciót ebben ígérjünk. A gondos olvasás azt jelenti, hogy az EJS párhuzamos ikercsavaros hengeres tapasztalatokat tesz közzé széles mérettartományban, míg egy csavar, egy henger vagy egy teljes szerelvény gyárthatóságát igazolni kell a rajz, az anyag, a kezelés és a hossz alapján.
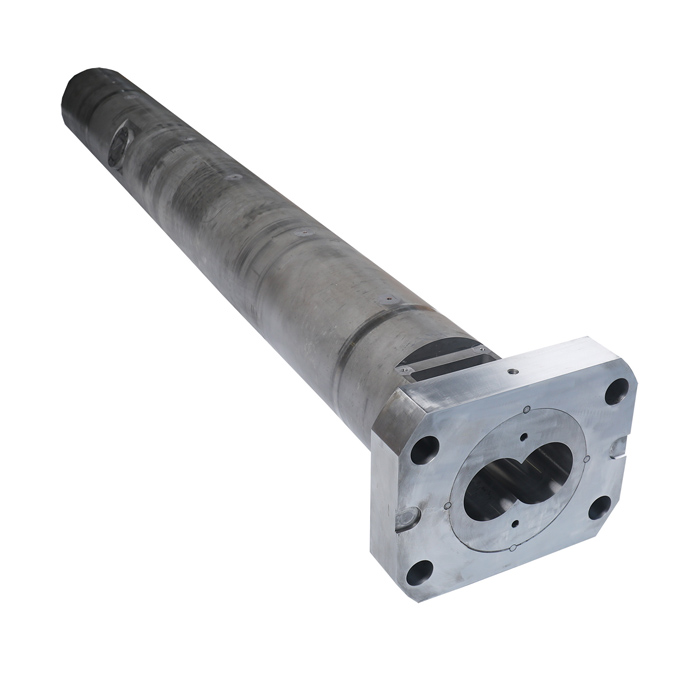
A hatókör az is változik, hogy a vevő mit cserél le. A csavarpár, a csupasz hordó, a bélelt hordó, az adagoló torok és a karima szerelvény megoszthat egy gépi kódot, de eltérő gyártási bemeneteket igényel. Az EJS kijelenti az extruderhordók oldalán, hogy szerelvényként képes adagolótorkokat és karimákat gyártani, és szivárgási tesztet végezni ezen az egységen. Ez csak akkor releváns, ha az árajánlat egyértelműen tartalmazza ezeket az összetevőket és a szükséges tesztet.
Alakítsa át a kódot rajzszintű ellenőrzéssé
Egy hasznos azonosítási folyamatnak két kapuja van. Az első kapu megtalálja a valószínű gépcsaládot. A kettes kapu megerősíti a tényleges részt. Ne engedje el a termelést az első kapu után.
| Ellenőrző mező | A legjobb bizonyíték | Miért nem helyettesítheti a kód? |
|---|---|---|
| A gép azonossága | A névtábla fényképe, a teljes modell, a sorozatszám, az évszám és az eredeti kézikönyv oldala. | Egy kód generációkon át fennmaradhat, vagy bemásolható egy hiányos karbantartási nyilvántartásba. |
| Csavarpár | Teljes és munkahossz, külső átmérő, középtávolság, csavarvonal és metszet geometria, forgás, időzítési jelek és hajtásvégek. | A kód nem reprodukálja a munkaprofilt vagy a sebességváltó csatlakozását. |
| Hordó furatok | Mindkét furatátmérő, középtávolság, egyenesség, kopási térkép és mérési pozíciók. | A névleges méret nem a kész furat geometriája vagy a megengedett munkahézag. |
| Hordó interfészek | Karima körvonala, regiszter, csavarminta, bemenet, kimenet, szellőzőnyílás, érzékelő, fűtési és hűtési pozíciók. | A kapcsolódó feldolgozási méretű gépek különböző házakat és csatlakozási elrendezéseket használhatnak. |
| Anyagrendszer | Alapacél, hőkezelés, munkafelület anyaga, keménységi követelmény és tanúsítványok. | Az anyag és a kezelés vásárlási döntések, amelyek nincsenek megbízhatóan kódolva a méretnévben. |
| Eljárási kötelesség | Polimer, készítmény, töltőanyag, utánköszörülés, kimenet, csavarfordulatszám, nyomaték, hőmérséklet és kopástörténet. | Ugyanaz a gépcsalád különböző kopás-, korrózió- és termikus terhelésekkel tud dolgozni. |
| Elfogadás | Jóváhagyott rajz, kritikus méretek listája, ellenőrzési módszer, jelentésformátum és dokumentumkövetelmények. | A megfelelő címke nem bizonyítja, hogy a szállított alkatrész megfelel a vásárlási specifikációnak. |
Ha az eredeti rajz nem áll rendelkezésre, ne változtasson egy elhasználódott csavart vagy hordót megkérdőjelezhetetlen mesterré. Jelölje meg a kopott zónákat, mérjen több tengelyirányú pozícióban, és azonosítsa azokat a felületeket, amelyek valószínűleg még mindig az eredeti geometriát képviselik. Az EJSegyedi csavarhordó gyártási útmutatóteljesebb terepi mérési munkafolyamatot biztosít. A minta segít, de a gép azonossága és a párosítási alkatrész rekordja továbbra is számít.

Az anyag és a kopásvédelem kívül esik a méretkódon
A jelenlegi EJS Twin Parallel Screw Barrel oldalon a 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 és SKD61 szerepel a népszerű anyaglehetőségek között. Felsorolja a teljes test nitridálását, a kétfémes keményfém bélést a párhuzamos ikerhengerekhez, a bimetál ötvözet bevonatot a párhuzamos ikercsavarokhoz és az SKD61 bélést kezelési vagy bélési útvonalként.
Ez a lista nem ígéret arra, hogy minden fokozat és kezelés kombinálható minden kóddal. Ez szintén nem egy élettartam-rangsor. Az árajánlatnak össze kell kapcsolnia a választott konstrukciót a tényleges polimerrel, töltőanyaggal, újrahasznosított tartalommal, üzemi hőmérséklettel, korróziótörténettel, kopási helyzettel és illeszkedő komponenssel.
| Weboldalon felsorolt útvonal | Mit kell megadni az ajánlatkérésben | Mit ne írjunk |
|---|---|---|
| Teljes test nitridálása | Nevezett alapacél, szükséges nitridált ház, keménységi módszer, rajzfelületek és ellenőrzési bizonyítékok. | "Nitridált a hosszú élettartamért" mérhető elfogadási követelmény nélkül. |
| Bimetall keményfém hordóbélés | Bélés vagy ötvözet jelölése, fedett furat hossza, rétegigény, kötés vagy integritás ellenőrzése és a hozzáillő csavarfelület. | Gyártott élettartam-szorzó vagy állítás, hogy minden bimetál ötvözet ugyanazt teljesíti. |
| Bimetall ötvözet bevonat a csavarokon | Bevonat vagy keményburkolat megjelölése, fedett repülési zónák, rétegigény, felületi méretek és az illeszkedő hordó állapota. | Anyagválasztás kizárólag a méretkód alapján. |
| SKD61 bélés | Bélelt terület, konstrukciós részlet, hőkezelés, keménységi követelmény és rajzfelületek. | Feltételezés, hogy az évfolyam neve határozza meg a teljes konstrukciót. |
Ugyanez az óvatosság vonatkozik a régebbi webhelytáblázatokban található számokra is. Ha az EJS katalógusa, terméktáblázata és az aktuális műszaki árajánlat eltér, a megrendelésben az adott alkatrészre visszaigazolt és a jóváhagyott rajzon vagy árajánlaton feltüntetett értéket kell használni. A méretkódos cikk nem tehet egy általános anyagtáblázatot alkatrészspecifikus garanciává.
Készítsen csereazonosító csomagot hat mozdulattal
- Fényképezze le a gép azonosítóját.Fókuszban rögzítse a teljes adattáblát. Adjon hozzá külön közeli fényképeket, ha a modell, a sorozatszám vagy az elektromos adatok nem olvashatók egy keretben.
- Pontosan másolja ki a kódot.Tartsa meg a betűket, nullákat, perjeleket, kötőjeleket és utótagokat. Írja rá, honnan származik a kód: adattábla, kézikönyv, rajz, vásárlási jegyzőkönyv vagy jelölés az alkatrészen.
- Gyűjtsd össze az eredeti dokumentumokat.Küldje el a feldolgozóegység rajzát, csavarrajzát, hordórajzát, anyagjegyzékét vagy eredeti cikkszámát. Minden lapon szerepeltesse a változatot és az egységeket.
- Rögzítse mindkét párosodási oldalt.Csavarok esetén rögzítse mindkét meghajtó- és nyomóvéget. Hordókhoz rögzítő bemenet, kimenet, karima, regiszter, csavarminta, csatlakozók és fűtési vagy hűtési csatlakozások.
- Mérés nullapontokkal.Adja meg a műszert, a nullapontot és a mérési pozíciót. Ikerfuratok esetén rögzítse mind a furatokat, mind a középpont távolságát több axiális állomáson, ne egy kényelmes leolvasást.
- Adja hozzá az eljárási kötelezettséget.Adja meg a polimert és a készítményt, a töltőanyagokat vagy a szálakat, az újrahasznosított tartalmat, a teljesítményt, a csavar fordulatszámát, a nyomatékot vagy a terhelést, a hőmérsékletet, a megfigyelt kopást és azt a problémát, amelyet a csere várhatóan megold.
Szállítás előtt ellenőrizze a jóváhagyott rajz alapján, nem pedig a modellkóddal. Az EJS kijelenti, hogy a személyre szabott párhuzamos ikercsavaros hengereket a gyártás során legalább ötször ellenőrzik a rajzok alapján, és egy végső vizsgálati jelentést is rendelkezésre bocsátanak. A termékoldalán az is szerepel, hogy a mellékelt csavarhordókhoz ellenőrzési jegyzőkönyv és anyagtanúsítvány is tartozik. Az ajánlatban és a beszerzési rendelésben pontosan a szükséges dokumentumokat és kritikusan mért mezőket írja be, hogy a zárójelentés hasznos legyen. Az élőEJS csavarhenger minőségellenőrzési útmutatóelmagyarázza, hogyan lehet ezeket a dokumentumokat átvételi jegyzőkönyvké alakítani.
Készítsen elő egy kódalapú helyettesítő ajánlatkérést
Használja a kódot a kérés elindításához, majd csatolja a legyártható bizonyítékot. Ne csak átmérőt vagy levágott címkét küldjön be. A jóváhagyott árajánlatban és rajzban meg kell erősíteni a végleges méreteket, anyagokat, kezeléseket és ellenőrzési pontokat.
Gyakran ismételt kérdések
Mit jelent a 92/32 egy párhuzamos ikercsigás extruderen?
Csak a kódból ne rendeljen univerzális jelentést. Egyes dokumentált gépcsaládokban egy számpár utalhat a névleges csavarméretre és a folyamathosszra, de a konvenciót a pontos OEM-modellből, kézikönyvből vagy rajzból kell ellenőrizni. Küldje el a 92/32-es számot a gyártóval, a teljes modellel, a sorozatszámmal és a feldolgozóegység dokumentumaival.
A 92/28 és 92/32 ikercsavaros hengerek felcserélhetők?
Nem szabad felcserélhetőséget feltételezni. Az EJS külön listázza a 92/28-at és a 92/32-t. Ellenőrizze a teljes gépjelölést, a folyamat hosszát, a csavar geometriáját, a hordó zónáját, a meghajtó csatlakozást, a karimát, a csatlakozókat, a furatméreteket és a középtávolságot, mielőtt bármelyiket csereként kezelné.
A CM80 azt jelenti, hogy a hordó furata pontosan 80 mm?
Nem csak a kódból. Kezelje a CM80-at teljes családazonosítóként mindaddig, amíg jelentését meg nem erősítik az eredeti gépdokumentumok. Mérje meg a furatokat és a középpont távolságát, és adja meg a gép gyártóját, a modellt és a sorozatszámot a kérdőívben.
Elég egy párhuzamos ikercsavar méretkódja a csere gyártásához?
Nem. A kód segíthet a gépcsalád vagy az archivált rekordok megtalálásában. A gyártáshoz továbbra is jóváhagyott specifikációra van szükség, amely magában foglalja a csavarok és a henger geometriáját, a hajtásvégeket, a furatközép távolságát, a karimát és a rögzítőt, a csavarmintát, a nyílásokat, az anyagokat, a kezelési és ellenőrzési követelményeket.
Mely párhuzamos ikercsavaros hordókódokat sorolja fel az EJS?
Az aktuális EJS oldalak listája: 40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17 és Ø250. Az extruder hordóinak oldala egy átmérőjű ikerhengeres tartományt is biztosít Ø45/2 és Ø250/2 között. Minden megkereséshez még pontos gép- és alkatrészadatokra van szükség.
Milyen anyagokat és kezeléseket sorol fel az EJS a párhuzamos ikercsavaros hordókhoz?
Az EJS aktuális termékoldala a 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 és SKD61 anyagokat tartalmazza az anyaglehetőségek között. Felsorolja a teljes test nitridálását, a kétfémes keményfém bélést a párhuzamos ikerhengerekhez, a bimetál ötvözet bevonatot a párhuzamos ikercsavarokhoz és az SKD61 bélést. A végső kiválasztást meg kell erősíteni a folyamathoz és a részhez.
Mit küldjek, ha az eredeti rajz hiányzik?
Küldjön egy olvasható gép adattáblát, a pontos kódot és annak forrását, a teljes modell- és sorozatszámot, minden interfész fényképét, kalibrált méréseket a megadott nullpontokhoz kötve, mindkét furat mérését, középponti távolságát, megjelölt kopott mintát, ha van, anyagnyilvántartást, gyártási kötelezettséget és kopástörténetet. A kopott mintát nem szabad el nem viselt mesterként kezelni.