A kúpos és párhuzamos ikercsavaros rendszerek ugyanazokat a termékeket képesek feldolgozni, de ez az átfedés nem teszi felcserélhetővé a csavarokat, a hengereket vagy a meghajtó interfészeket. A csererendeléshez kezdje a telepített gépgeometriával és rajzzal. A jelentkezés később érkezik.
A kúpos ikercsavar átmérőjét a munkahossza mentén változtatja, a hozzáillő henger pedig ezt a kúpos ikerfuratú geometriát követi. Egy párhuzamos ikercsavar ugyanazt a névleges átmérőt tartja a munkaszakaszon keresztül, két párhuzamos furattal, rögzített távolságban. Az egyik architektúra másikra cserélése nem egy szokásos csavaros-hordós megrendelés. A hajtómű kimenetei, a tengelypozíciók, a furat geometriája, a hajtásvég csatlakozása, a hengerkarima és az alsó nullapont mind az eredeti gépelrendezéshez tartoznak. Először igazítsa össze a telepített architektúrát, majd ellenőrizze az összes interfészt a rajzból vagy a mért részből.
A geometriai különbség túlmutat a csavarmeneteken
A legkönnyebb vizuális megkülönböztetés az átmérőprofil. Az EJS kúpos termékképen egy pár látható nagyobb meghajtóvégekkel és kisebb nyomóvégekkel. A párhuzamos pár a munkahosszon keresztül hengeres marad. Ez a különbség a hordó furatában és a két meghajtó csatlakozás helyében folytatódik.


| Összehasonlítási pont | Kúpos ikerrendszer | Párhuzamos ikerrendszer | Amire a csereszállítónak szüksége van |
|---|---|---|---|
| Csavar átmérője | Változások a nagyobb és a kisebb vége között. | Névlegesen állandó marad a munkarészen keresztül. | Átmérő meghatározott axiális állomásokon, nem egy elszigetelt leolvasás. |
| Hordó furat | A párosított furat a kúpos csavarburkot követi. | A párosított furat két párhuzamos hengeres burkot követ. | Furatprofil, középtávolság adatok és mérési adatok. |
| Meghajtóvégi elrendezés | Meg kell egyeznie a gép kúpos hajtóművével és a tengelykapcsolókkal. | Meg kell egyeznie a párhuzamos gép sebességváltójával és tengelykapcsolóival. | Spline vagy kulcs geometria, tengely kiemelkedés, váll és rögzítési jellemzők. |
| Méret jelölés | Az EJS páros számokat tesz közzé, például 65/132 és 80/156. | Az EJS átmérő-stílusú, betű-szám és perjel stílusú kódokat tesz közzé. | A teljes gyártó, modell, sorozatszám és kód pontosan a jelölésnek megfelelő. |
A jelenlegiEJS ikerkúpos csavaros hordólapegy furattartományt tesz közzé páros átmérőben, 30/70-től 188/330-ig. A jelenlegiEJS ikerpárhuzamos csavaros hordólap25-220 furatátmérő tartományt tesz közzé. Ezek termékoldalak hatókörei, nem pedig annak ígérete, hogy a termékcsalád bármely alkatrésze illeszkedik egy meglévő géphez.
A cserére vonatkozó döntés különbözik az új extrudálósor kiválasztásától
A gépvásárló komplett kúpos és párhuzamos extrudereket hasonlíthat össze a gépgyártóval. Az OEM a sebességváltót, a hajtást, a folyamatszakaszt, a fűtést és a hűtést, a csatlakozást és a vezérlőket egy rendszerként tudja méretezni. A cserevásárlónak szűkebb dolga van: reprodukálja a telepített gép által már rögzített geometriát és interfészeket.
Csak a csavarok és a henger cseréje nem alakítja át a környező gépet. Az új alkatrészeknek továbbra is meg kell felelniük a sebességváltó eredeti teljesítményének, a tengelyhelyzeteknek, a tengelykapcsoló részleteknek, a hordótartónak, a betáplálási nyílásnak, a szellőzőnyílásoknak vagy a nyílásoknak, a fűtőelemeknek, a hűtőcsatornáknak, a karimának és a szerszám középvonalának. Ha a kért geometria megváltoztatja ezeket a feltételeket, kezelje a projektet tervezett gépátalakításként, és vonja be a berendezés OEM-jét vagy egy képzett rendszertervezőt.
A normál cseremunkákhoz tartsa meg a telepített kúpos vagy párhuzamos architektúrát. Ha az aktuális személyazonosság nem egyértelmű, álljon meg az azonosításnál. Ne válasszon geometriát a gyantából, a késztermékből vagy egy ismerős méretkódból.
A termékalkalmazás nem azonosítja az architektúrát
Az aktuális EJS termékoldalakon található alkalmazáslisták átfedik egymást. Az EJS mind a kúpos, mind a párhuzamos termékeihez listázza a panel-, profil-, lemez-, cső-, deszka- és összetett extrudálást. A párhuzamos oldal a habextrudálást is felsorolja, míg a kúpos oldal a granulálást. Ezek az oldallisták az EJS terméklefedettségét írják le. Nem hoznak létre minden extruderhez kizárólagos építészeti szabályt.
| A pályázatot az EJS tette közzé | Kúpos oldal | Párhuzamos oldal | Biztonságos következtetés |
|---|---|---|---|
| Panel, profil, lemez, cső és tábla | Felsorolt | Felsorolt | A késztermék önmagában nem tudja azonosítani a telepített geometriát. |
| Összetett extrudálás | Felsorolt | Felsorolt | A "vegyület" szó nem bizonyítéka a párhuzamos helyettesítő halmaznak. |
| Hab extrudálás | Nem szerepel ezen a termékoldalon | Felsorolt | Az oldal kihagyása nem általános technikai tilalom. |
| Granulálás | Felsorolt | Nem szerepel ezen a termékoldalon | Erősítse meg az aktuális gépmodellt és folyamatszakaszt. |
A berendezés jelenlegi dokumentációja ugyanezt az óvatosságot támasztja alá.A KraussMaffei kúpos és párhuzamos sorozatokat sorol felellentétes forgású ikercsigás extruder termékcsaládjában a PVC-feldolgozáshoz. Egy árambattenfeld-cincinnati PVC lapvezetőbemutatja a párhuzamos twinEX és kúpos conex gépeket is PVC lemezsorokban. A konfigurációt a gépmodell, a csavar kialakítása és a teljes vonali munka határozza meg. A termék neve önmagában nem.
A kimeneti állításokhoz ugyanilyen fegyelemre van szükség. A Milacron a TC-vonalat rugalmasnak, a TP-vonalat pedig nagyobb teljesítményre tervezettnek írja le, de ez a kijelentés a Milacron jelenlegi gépcsaládjaira vonatkozik. Ez nem egy univerzális számítás minden kúpos és párhuzamos párra. A komplett gépek összehasonlításakor használja az extruder eredeti specifikációját, összetételét és működési pontját.
Hét ellenőrzőpont biztosítja a cserekompatibilitást
A „65/132”, „CM80” vagy „párhuzamos 90” címke segít megtalálni a gépcsaládot. Nem zárja le a cserespecifikációt. Az anyagválasztás vagy az árképzés előtt végezze el a következő ellenőrző pontokat.
| Ellenőrző pont | Rekord | Miért számít |
|---|---|---|
| 1. Építészet | Kúpos vagy párhuzamos; adott esetben integrált vagy szegmentált. | Meghatározza az átmérőt és a furatprofilt, amelyet minden későbbi méret követ. |
| 2. Párosított geometria | Mindkét csavarprofil, kezesség, forgásirány és relatív időzítés. | Az ikercsavarok párként működnek egy párosított furatban. |
| 3. Axiális méretek | Teljes hossz, munkahossz, előtolás helye, csúcskiemelkedés és vállpozíciók egy nullapontból. | Megakadályozza a méretek keveredését a különböző referenciafelületek között. |
| 4. Meghajtó interfész | Spline vagy kulcsforma, fogszám, nagyobb és kisebb átmérők, kapcsolódási hossz, vállak, menetek és rögzítők. | Csatlakoztatja a cserepárt a telepített sebességváltó kimenetekhez. |
| 5. Hordó interfész | Szerelőkarima, csavarminta, regiszter, támasztópontok, előtoló torok és nyomócsatlakozás. | Megkeresi a hengert a gépben és a lefelé irányuló szerszámoknál. |
| 6. Szolgáltatások és nyitva tartás | Fűtők, hőelemek, hűtőpályák, szellőzőnyílások, vákuumnyílások és befecskendező nyílások. | A megfelelő furat rosszul elhelyezett szolgáltatásokkal továbbra is rossz hordó. |
| 7. Állapot és engedély | Furatleolvasások, csavarok külső átmérői, kopott zónák, repedések, spline állapot és páros hézagok a megnevezett állomásokon. | Meghatározza, hogy a csavarokat, a hengert vagy a megfelelő készletet kell-e cserélni. |
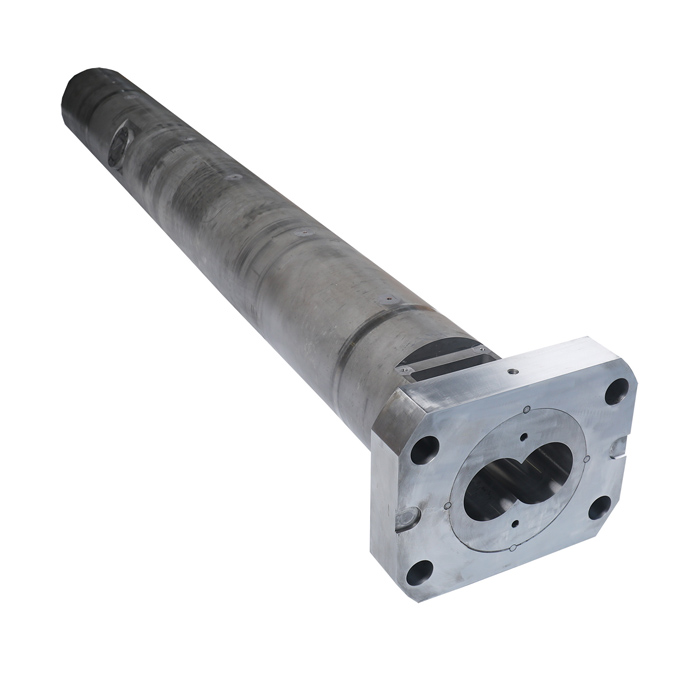
AEJS ikercsavaros hengeres probléma útmutatómegmagyarázza, hogy az ellentétes csavar, a szomszédos szárnyak, a hordófurat és a meghajtó bordája miért tartozik ugyanabba az ellenőrzésbe. A láthatóan sérült alkatrész lehet az első tünet, nem a teljes cserehatár.
Azonosítsa a telepített készletet anélkül, hogy a kódból tippelne
- Pontosan másolja le a névtáblát.Jegyezze fel a gyártót, a gép modelljét, a sorozatszámot és minden utótagot. Őrizze meg a perjeleket, szóközöket és betűket.
- Gyűjtsük össze az összeállítási és alkatrész-rajzokat.Jegyezze fel a rajzszámot, a felülvizsgálatot, az egységeket, a nullapontokat és azt, hogy a méretek új alkatrészt vagy kopási határt írnak-e le.
- Fotózd le a teljes párost.Tartalmazza a meghajtóvéget, a munkarészt, a hegyeket, a hordó mindkét végét, az adagolónyílást, a csatlakozókat és a karimát. Helyezzen el egy címkét minden keretbe.
- Állítsa be a betáplálási és ürítési irányt.Az "elülső" és a "hátsó" könnyen felcserélhető az üzemek és a szállítók között. Kössön minden helyet egy fizikai adatponthoz.
- Mérje meg mindkét csavart és a hengert állomásonként.Ugyanazokat az axiális állomásokat használja a két csavar külső átmérőjéhez és a párosított furat leolvasásához.
- A névleges méreteket különítse el a kopási értékektől.A kopott minta reprodukálhatja a meglévő kopást, ha a rajz nem állítja vissza az eredeti geometriát.

Az EJS a kúpos termékoldalán kijelenti, hogy a gépspecifikus munkákhoz csatlakozási méretek szükségesek, és a megtisztított, eltávolított alkatrészek mérhetők, ha rajzok nem állnak rendelkezésre. A minta segíthet, de a beszállítónak továbbra is szüksége van az eredeti tervezési szándékra, az ismert kopási területekre és az elfogadási kritériumokra. Aegyedi ikercsavaros hordó gyártási útmutatóbemutatja, hogy a rajzoknak, az ellenőrző pontoknak és az ellenőrzési jegyzőkönyveknek hogyan kell összekapcsolódniuk.
Az anyag- és kopáskezelés nem változtatja meg az architektúrát
A jelenlegi EJS oldalakon sok azonos alapanyag található a kúpos és párhuzamos termékekhez: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 és SKD61. A kúpos oldalon az SKD11 is szerepel. Ezek a nevek az EJS által közzétett anyaglehetőségeket írják le. Nem tesznek kompatibilissé egy kúpos részt egy párhuzamos géppel vagy fordítva.
| Jelenlegi EJS oldal | Közzétett kezelési útvonalak | Ami még megerősítésre szorul |
|---|---|---|
| Két kúpos csavaros hordó | Teljes test nitridálása; bimetál ötvözet bevonat az extrudálási szakaszon, majd nitridálás; SKD61 vagy SKD11 bélés. | Pontos kezelt zóna, alapanyag, keménységi specifikáció, végső méretek és eljárási alkalmasság. |
| Kettős párhuzamos csavaros henger | Teljes test nitridálása; bimetál keményfém bélés a hordóhoz; bimetál ötvözet bevonat a csavarokhoz; SKD61 bélés. | Függetlenül attól, hogy a kért útvonal integrált vagy szegmentált hordóra vonatkozik, a pontos ötvözetspecifikáció és rajzi követelmények. |
Válassza ki az anyagot a polimer, a töltőanyagok, az újrahasznosított tartalom, az adalékok, a korrozív anyagok, a tisztítási módszer, a hőmérsékleti profil, a csavarsebesség, a teljesítmény, a nyomás és a megfigyelt kopás helyének dokumentálása után. Kérje meg az EJS-t, hogy az árajánlaton vagy rajzon adja meg a javasolt alapacélt, kezelést, kezelt zónát és ellenőrzési bizonyítékokat. Ne helyettesítse az anyagnevet a méretkompatibilitás miatt.
Használja a vásárlási helyzetnek megfelelő kérdést
| Vásárlási helyzet | Helyes kérdés | Akinek jóvá kell hagynia | Bizonyítékot küldeni |
|---|---|---|---|
| Közvetlen csere | Az új illesztett készlet képes reprodukálni a telepített architektúrát és az összes gép interfészt? | Csere szállító és vevő jóváhagyott rajz alapján. | Adattábla, rajzok, mért részek, folyamatfeladatok és ellenőrzési követelmények. |
| Ismeretlen gépazonosító | Milyen bizonyítékok támasztják alá, hogy a halmaz kúpos vagy párhuzamos? | Vevő és szállító a mérés áttekintése után. | Teljes fotók, hajtásvég-elrendezés, átmérőprofil, hordóvégek és állomásmérések. |
| Az építészet változása | Milyen géprendszereket kell megváltoztatni a folyamatszakasszal? | Berendezés OEM vagy képzett rendszermérnök. | Teljes géprajzok, hajtás- és sebességváltó adatok, vezérlők, szerszámok és teljesítményspecifikációk. |
| Új extrudáló sor | Melyik komplett gépkonfiguráció felel meg az anyag-, termék-, kimeneti és sorkövetelményeknek? | Gépgyártó és vevő. | Formuláció, termékgeometria, kimeneti cél, segédprogramok, downstream berendezések és átvételi tesztterv. |
Ezzel a szétválasztással két gyakori hiba elkerülhető. Az első az, hogy a pótalkatrészek iránti kérelmet engedélyként kezelik a gép újratervezésére. A második a komplett gépcsaládok összehasonlítása úgy, mintha egyetlen elszigetelt csavar- és hengerjellemző határozná meg a teljesítményt, a kopást vagy a termék minőségét.
Készítsen egy kúpos vagy párhuzamos csere-RFQ-t
Elegendő információ küldése a telepített architektúra és az összes kapcsolódó interfész azonosításához. Az EJS ezután áttekintheti a cserehatárt, és megállapíthatja, hogy mely hiányzó méreteket kell feloldani a gyártás előtt.
Gyakran ismételt kérdések
Kicserélhetem a kúpos ikercsavaros hengert egy párhuzamosra?
Nem normál csererendelésként. A két architektúra eltérő csavar- és furatgeometriát használ, és meg kell egyeznie a gépük sebességváltó-kimeneteivel, tengelyhelyzeteivel, hajtáscsatlakozásaival, hordórögzítésével és lefelé irányuló nullpontjával. Az architektúraváltást gépi átalakításként kell kezelni, amely berendezésszintű tervezést igényel.
Honnan tudhatom meg, hogy az ikercsavaros hengerem kúpos vagy párhuzamos?
Először ellenőrizze a gép rajzát és az alkatrészek kézikönyvét. A kúpos készlet a munkahossz mentén változtatja az átmérőt, míg a párhuzamos készlet állandó névleges átmérőt tart. Erősítse meg a teljes rész fényképekkel és mérésekkel, mert a védőburkolatok, a fűtőtestek és a részleges nézetek elrejthetik az alakot.
Egy olyan kód, mint a 65/132, bizonyítja, hogy a csavar kúpos?
A párosított számok összhangban vannak az EJS által közzétett kúpos méretjelöléssel, de a kód önmagában nem számít gyártási specifikációnak. Másolja ki a teljes kódot, és ellenőrizze a gyártót, a modellt, a sorozatszámot, a rajzot, az átmérőket, a hosszokat és az interfészeket.
A párhuzamos ikercsavaros henger mindig nagyobb teljesítményt biztosít?
Csak az architektúra nevéből nem szabad általános kimeneti következtetést levonni. A teljesítmény az adott gépcsaládtól, a mérettől, a folyamat hosszától, a csavar kialakításától, a összetételtől, a működési ponttól és a mellékvonaltól függ. Hasonlítsa össze a berendezés gyártójától származó teljes gépspecifikációt.
Mind a kúpos, mind a párhuzamos ikercsigás extruderek képesek PVC profilokat vagy lemezeket feldolgozni?
Igen, a jelenlegi EJS-alkalmazáslisták átfedésben vannak, és a jelenlegi berendezésgyártók mindkét architektúrát PVC-profil- vagy lemezsorokban jelenítik meg. A telepített gépmodell és a teljes folyamatspecifikáció továbbra is meghatározza, hogy melyik cseregeometriára van szükség.
Különböző anyagokat használnak a kúpos és párhuzamos ikercsavaros hengerek?
A jelenlegi EJS oldalakon több azonos alapanyag szerepel mindkét termékcsoporthoz, bár a közzétett kezelési módok nem azonosak. Az anyagválasztás nem változtatja meg az architektúrát. Erősítse meg az adott alkatrész pontos minőségét, kezelését, kezelt zónáját és méreteit.
Mit kell küldeni az EJS-nek csereajánlatért?
Küldje el a gép adattábláját, modell- és sorozatszámát, összeállítási és alkatrész-rajzokat felülvizsgálatokkal, teljes fényképeket, előtolási irányt, csavar- és hengerméreteket, a hajtásvég részleteit, a karimák és a nyílások helyét, a kopási értékeket, a feldolgozási kötelezettséget, a kért anyagdokumentumokat és a javasolt csere terjedelmét.