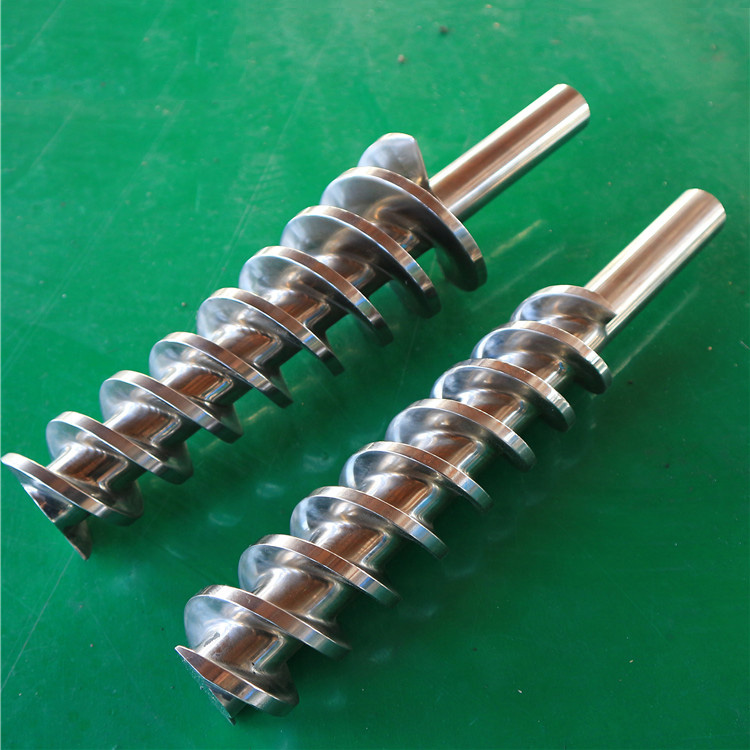
A hideg és meleg előtolású gumicsavarok azért különböznek egymástól, mert eltérő körülmények között kapják a keveréket. Egy melegen előtoló csavar kezeli a felmelegített gumit; egy hidegtápcsavarnak is működnie kell, és fel kell melegítenie a beérkező készletet. Ez megváltoztatja a munkahosszt, a csatorna geometriáját, a keverési követelményeket és a hőmérséklet-szabályozás elrendezését. Csere esetén kövesse a telepített gép adagolórendszerét és rajzát, mielőtt az anyagbővítést választaná. A csavar átmérőjének megfeleltetése önmagában nem jelenti azt, hogy a csavar-cső készlet illeszkedik vagy megfelelően működik.
1. Mi változik a hideg és meleg takarmány között?
A megkülönböztetés azelőtt kezdődik, hogy a vegyület elérné a csavart. A melegen adagolt gumit már felmelegítették és feldolgozták egy upstream műveletben. A hidegen betáplált alapanyag közel környezeti hőmérséklethez kerül, így a melegítési és homogenizálási feladat nagyobb része a gumiextruderben történik. Egyik név sem ír le egy univerzális hordó hőmérsékletet vagy egy adott készterméket.Schmidt és Schöppner gumiextrudálási tanulmányamegmagyarázza ezt a különbséget a két takarmányfogalom között.
| Vásárlási kérdés | Meleg előtolás csavar és hordó | Hideg előtolás csavar és hordó |
|---|---|---|
| Mi kerül be az adagolónyílásba? | A vegyületet előkészítjük és felmelegítjük | Környezeti hőmérsékletű, előkevert alapanyag |
| Mit kell elérnie a csavarnak? | Szállítsa, homogenizálja és növelje nyomását az előkészített takarmányból | Vegyük bele az alaplevet, dolgozzuk fel és melegítsük fel, homogenizáljuk és növeljük a nyomást |
| Milyen hosszúság van feltüntetve az EJS vonatkozó termékoldalán? | L/D 4:1-től 6:1-ig | Az L/D 15D és 20D között szerepel |
| Mit kell megőrizni a csere során? | A tényleges előtolás, csavar, henger és csatlakozás geometriája | Ezek az interfészek, valamint a telepített keverő- és hőmérséklet-szabályozás |
| Miből kell azonosítani a megrendelt alkatrészt? | Jóváhagyott rajz a géphez kötve | Egy jóváhagyott rajz a géphez kötve, beleértve az esetleges tűkonfigurációt |
A fenti L/D bejegyzések az EJS-től származnakmeleg adagolású gumicsavaros-hordós oldaléshidegtakarmányos termékoldal. Leírják az ezeken az oldalakon közzétett lehetőségeket, nem pedig kötelező iparági tartományokat vagy cserélhető szabványméreteket.
A hideg betáplálás szintén nem jelenti azt, hogy keveretlen receptúrát kell beadni, és azt várni, hogy a csavart minden felfelé irányuló keverési műveletet ki kell cserélni. Ismertesse a szállított készletet: összetételét, fizikai formáját és állapotát az adagolónyílásnál. Az előre kompaundált gumiból készült lap, egy szabálytalan szalag és egy felmelegített betáplálás különböző specifikációs bemenetek, még akkor is, ha ugyanaz a polimer név.
A termékcsaládokról bővebb információért lásd agumicsavaros vevői útmutató. A szűkebb feladat itt a gépedhez tartozó hardver meghatározása.
2. Olvassa el a csavar kialakítását az L/D arányon túl
A gumi extrudáló csavar kialakítása több részletet igényel, mint az átmérő és az egy arány. Két csavar megoszthat egy L/D értéket, miközben különbözik a menetemelkedés, a csatornamélység, a magátmérő, a repülés elrendezése és a keverési jellemzők. Rögzítse a profilt a munkaszakasz mentén, ahelyett, hogy egyetlen címkére csökkentse, például "hideg adagolású csavar".
A munkahossz és a teljes hossz különböző méretű
A L/D kiszámításakor használja a rajzban meghatározott munkahosszt. Jegyezze fel külön a teljes hosszt, a hajtószárral, a vállakdal és a hegy részleteivel együtt. A beszállítónak szüksége van mind a feldolgozási geometriára, mind azokra a jellemzőkre, amelyek az alkatrészt megtalálják és meghajtják.
Csak szemléltetésképpen vegye fel a 60 mm-es állandó csavarátmérőt, és adja meg az L-t munkahosszként. L/D = 5 esetén L 300 mm. L/D = 18 esetén L 1080 mm. Ezek aritmetikai példák, nem EJS-modelldimenziók. Megmutatják, hogy egy arány mennyi információt rejthet; nem bizonyítják, hogy egyik csavar sem illeszkedik egy adott hordóhoz, vagy meghatározott teljesítményt ad.
Az előtolás állapota megváltoztatja a csavar feladatát
Fogalmak összehasonlítása. Adja meg a tényleges munkaprofilt és a gépi interfészt.
HOT FEED
Előmelegített keverék
Szállítás + homogenizálás + nyomás növelése.
Az upstream előkészítés a takarmányozási feltétel része.
HIDEG TAKALMAZÁS
Ambient, előre kompaundált alapanyag
Szedd be + dolgozd fel és melegítsd + homogenizáld.
Ezután szállítsa a vegyületet a downstream ellenállás ellen.
A munkahossz nem a teljes hossz
Csak szemléltető számtan. Tegyük fel, hogy állandó D = 60 mm átmérő, és definiálja L-t munkahosszként.
L/D = 5
L = 5 × 60 = 300 mm
A narancssárga szegmens a munkahosszt jelenti.
L/D = 18
L = 18 × 60 = 1080 mm
A narancssárga szegmens a munkahosszt jelenti.
A szürke hajtószár szimbólum különálló, és nem szerepel a munkahosszban.
Egyszerűsített illusztráció, nem termékrajz. Ezek az arányok nem bizonyítják az illeszkedést, a teljesítményt vagy a felcserélhetőséget.
Ismertesse a csatornákat és a hozzáillő hordót
Adja meg a tengelyirányú pozíciókat, ahol a profil változik. A rajzon tüntesse fel a repülési emelkedést, a mag átmérőjét, a csatornamélységet és a vonatkozó repülési részleteket. Ha a régi extrudercsavar elhasználódott, különböztesse meg a mért fennmaradó méreteket az új alkatrész tervezett méretétől. A kopás csererajzba másolása megőrzi a rossz alapvonalat.
Az EJS külön is felsoroljacsap típusú gumi csavaros és hordós termékek. Ne feltételezze, hogy minden hidegadagoló kialakítás ugyanazt az elrendezést használja. TROESTERgumi-extrudáló termékcsaládide tartozik a sima és tűs kivitel is. Ahol csapok vannak felszerelve, a hengerpozícióknak és a megfelelő csavargeometriának megfelelő meghatározást kell adni. Ezek eltávolítása vagy egy sima csavar cseréje tervezési felülvizsgálatot igényel, nem pedig a rendelési leírás módosítását.

3. A hőmérséklet-szabályozás az alkatrészspecifikációhoz tartozik
A „hidegtáplálásos extrudálás” kifejezés a bejövő készlet állapotát jelöli. Ez nem jelenti azt, hogy a vegyület hideg marad. A mechanikai megmunkálás hőt vezet be, míg a hőmérséklet-szabályozó rendszer hőt ad hozzá vagy távolít el a hardveren keresztül. Az előtolási hőmérsékletet, a szabályozó alapértékeit és a mért keverékhőmérsékletet külön rekordként kezelje.
Ez a különbségtétel akkor számít, ha egy régi extrudáló csavart egy javasolt cserével hasonlítunk össze. A vezérlő kijelzője leír egy ellenőrzött helyet vagy áramkört. Ez önmagában nem határozza meg a hőmérsékletet a gumiban a kisüléskor. Kerülje az azonos vezérlőbeállításokon alapuló teljesítménykövetelés elfogadását.
A TROESTER vízfűtő/hűtő egységeket azonosít beGS gumikábel extruder dokumentációja. Az EJS tűs termékleírása a melegvíz cirkulációt is tárgyalja. Ezek a példák bemutatják, hogy a hőmérséklet-szabályozó csatlakozások miért tartoznak a specifikációba; ezek nem azt jelentik, hogy minden csavarnak és hordónak azonos belső járatai vagy vízigénye van.
| Rögzítendő elem | A csere felülvizsgálatához szükséges információk |
|---|---|
| Készlet az adagolónyílásnál | Fizikai forma és mért bemeneti állapot, beleértve a felmelegedést is |
| Hordó hőmérséklet szabályozás | Zónahatárok, áramkör azonosítás, csatlakozási pozíciók és jóváhagyott működési követelmények |
| Csavar hőmérséklet-szabályozó, ha van | Belső átjáró elrendezése, csatlakozás/forgócsatlakozó interfész és az eredeti rajz |
| Vegyület hőmérséklete | Mérési hely, módszer és stabil üzemállapot |
| Termikus korlátozás | A vegyület meghatározott feldolgozási határértékei és az azt támogató szállítói vagy laboratóriumi információk |
A termikus egyenletesség és az anyag egyenletessége különböző kérdések. APaderborn kutatáskülön értékeli azokat, és tárgyalja a helyi fűtést és perzselést. Eredményei támogatják az átlagos hőmérsékletnél több ellenőrzést; nem biztosítanak univerzális működési korlátot az EPDM, NBR vagy minden SBR készítmény esetében.
A megrendelt hardver esetében őrizze meg a jóváhagyott hűtési elrendezést, hacsak a dokumentált újratervezés nem módosítja azt. Ne következtessen belső átjáróra külső fényképről. A hőmérséklet-beállításoknak és a biztonságos működési határértékeknek a tényleges vegyület- és gépeljárásból kell származniuk, nem pedig összehasonlító cikkből.
4. Mindig gyorsabb vagy energiatakarékosabb a hidegetetés?
A takarmánycímke nem garancia a teljesítményre. Ítélje meg a csavaros-hordós ajánlatot a tényleges keverékből és szerszámokból származó minősített gyártáshoz képest. A magasabb kibocsátási érték csak akkor hasznos, ha az anyag a feldolgozási határain belül marad, és a termék ugyanazoknak a méret-, felület- és egyéb átvételi követelményeknek felel meg.
Kezdje a folyamat összehasonlítandó részével. A melegtápláló elrendezés magában foglalja az extruder előtti előkészítést. Egy hidegtáplálásos összehasonlítás, amely csak a főhajtást számolja, nem hasonlítható össze közvetlenül a melegen előtolásos összességgel, amely egy melegítő malmot is számol, vagy fordítva. Hasonlóképpen, a meghajtó adattábláján szereplő teljesítmény a kapacitás névleges értéke, nem pedig az elfogadható kilogrammonként felhasznált energia mértéke.
Használjon általános összehasonlítási rekordot:
- Ugyanaz az összetett azonosítás, takarmányforma és elkészítési előzmény.
- Ugyanaz a termék, a szerszámelrendezés és a megegyezett minőségi kritériumok.
- Stabil működési periódus, csavarsebesség, nyomás és hőmérséklet rekordokkal.
- Mért energia egy kifejezetten meghatározott berendezéshez.
- Elfogadott terméktömeg, a visszautasított gyártás külön rögzítve.
Gyakorlati energiamérték azmért energia a megállapodás szerinti határon belül (kWh) osztva a termék elfogadott tömegével (kg). Adja meg, hogy a határ magában foglalja-e a felmelegedést, az extrudert és a hőmérséklet-szabályozó segédberendezéseket. Hasonlítsa össze a hasonlót a hasonlóval; ne vegyen fel vagy távolítson el berendezéseket csendben a két rekord közé. Ez egy összehasonlítási módszer, nem pedig az EJS energiatakarékossági állítása.
A cserevásárlók esetében először döntse el, hogy a feladat egy bevált specifikáció visszaállítása vagy a feldolgozási viselkedés megváltoztatása. A kopott geometria helyreállítása és a csavarok újratervezése különböző projektek. A másodikhoz egyeztetett próbaalapra és elfogadási határokra van szükség, nem pedig a "hidegtakarmány" szavakhoz fűződő ígéretre.
5. Válassza ki a vegyületet és a telepített sort
A gumi extruderének meghatározásakor kezdje az adagolási feltételekkel és a szükséges feldolgozási feladattal. A csavar és a henger megrendelésekor adja hozzá a telepített gép mechanikai korlátait. Az olyan alkalmazások, mint a tömlő-, profil- vagy gumiabroncs-alkatrészek gyártása, hasznos háttér, de nem azonosítják egyértelműen a szükséges hardvert.
Az EJS meleg- és hidegtáplálásos termékoldalain egyaránt megtalálhatók a gumitermékek alkalmazásai. Ez az átfedés ok arra, hogy elküldjük a tényleges összetétel- és gépinformációkat, ahelyett, hogy pusztán a késztermék nevéből válasszunk egy csavart.
| A helyzeted | Kezdő döntés | Bizonyítékot küldeni |
|---|---|---|
| Alkatrészek cseréje bevált meleg előtolás elrendezésben | Tartsa meg a dokumentált feed-koncepciót és felületeket, hacsak egy műszaki felülvizsgálat nem hagy jóvá egy változtatást | Eredeti rajz, előtolási állapot, kopásnapló és csereobjektív |
| Hidegelőtoló csavar és hordó cseréje | Azonosítsa a telepített csatornát, a keverést és a hőmérséklet-szabályozás konfigurációját | Munkaprofil, hordórajz, takarmányelrendezés és összetétel-nyilvántartás |
| Tűs típusú hordó rendelése | Határozza meg a csavart és a hengert megfelelő alkotóelemként | Csapok elrendezése, megfelelő csavarjellemzők, szakaszazonosító és jóváhagyott hézagok |
| A keverék vagy a töltőanyag betöltésének megváltoztatása | Nyissa meg újra a geometria és a munkafelület áttekintését | Régi és új formulázási információk, feldolgozási határok és megfigyelt kopás |
| A takarmánykoncepció megváltoztatásának mérlegelése | Tekintse át az érintett interfészek és feldolgozási követelmények teljes készletét | A gép képességeivel kapcsolatos információk és jóváhagyott tervjavaslat, nem csak egy hosszabb csavar |
Az anyagválasztás a munka ezen meghatározását követi. Külön adja meg a csavar és a henger alapanyagát és munkafelületét, szem előtt tartva a megfelelő keveréket és kopási mechanizmust. A keményebb felület nem javítja a nem megfelelő adagolónyílást vagy hűtőcsatlakozást. Acsavaros-hordós anyagok útmutatójakifejti azt a külön anyagáttekintést.
A lekérdezés bizonytalanságát tartsa specifikusan: azonosítatlan szál, hiányzó rajz-revízió vagy ismeretlen hűtőjárat vizsgálható. A „gumihoz megfelelő” kifejezés túl tág ahhoz, hogy megválaszolja ezeket a kérdéseket.
6. Felcserélhetők-e a meleg- és hidegetetős készletek?
Ne tekintse az azonos csavarátmérőket a készletek cseréjének jóváhagyásaként. A munkahossz csak egy kompatibilitási ellenőrzés. A hajtáscsatlakozásnak, a hordórögzítésnek, az adagolónyílásnak és a hőmérséklet-szabályozásnak is meg kell egyeznie a telepített géppel. Ha a projekt megváltoztatja a takarmányozási koncepciót, a felülvizsgálat túlmutat a megvásárolt alkatrészeken.
Az alábbi ellenőrző lista egy módja annak, hogy megszervezze ezt az áttekintést. Nem helyettesíti a gép gyártójának rajzait vagy a jóváhagyott beszerelési eljárást.
| Interfész vagy funkció | Mit kell meghatározni | Miért számít a rekord? |
|---|---|---|
| Hajtás vége | A szár méretei, horony vagy kulcshorony, vállak, kapcsolódási és forgási konvenció | Meghatározza, hogy az alkatrész hogyan találja meg és hogyan fogadja a nyomatékot |
| Hordós rögzítés | Pilot/regiszter, karima, csavarminta, nullapont és axiális helyzet | A csere a gép szerkezetéhez kapcsolódik |
| Működő szakasz | Átmérő meghatározása, munkahossz, profilátmenetek és megfelelő hézagok | Egy külső dimenzió helyett a feldolgozópárt határozza meg |
| Etetőnyílás | Nyitás alakja, helyzete és viszonya bármely adagolóhengerhez | Megőrzi a beépített takarmányelrendezést |
| Hőmérséklet-szabályozó csatlakozások | Portok, áramkör-azonosító és csavaros csatlakozás, ha vannak | Megakadályozza, hogy egy feltételezett külső egyezés elrejtse a belső különbséget |
| Csapok, ahol fel vannak szerelve | Pozíció, tájolás, beépített geometria és a megfelelő csavar jellemzői | Egyező elrendezést rögzít, nem csupán egy lyukszámot |
| Kiürítés vége | Tipp, illeszkedő felület, karima vagy más eredeti csatlakozási részletek | Meghatározza a kapcsolatot a későbbi szerelvényhez |
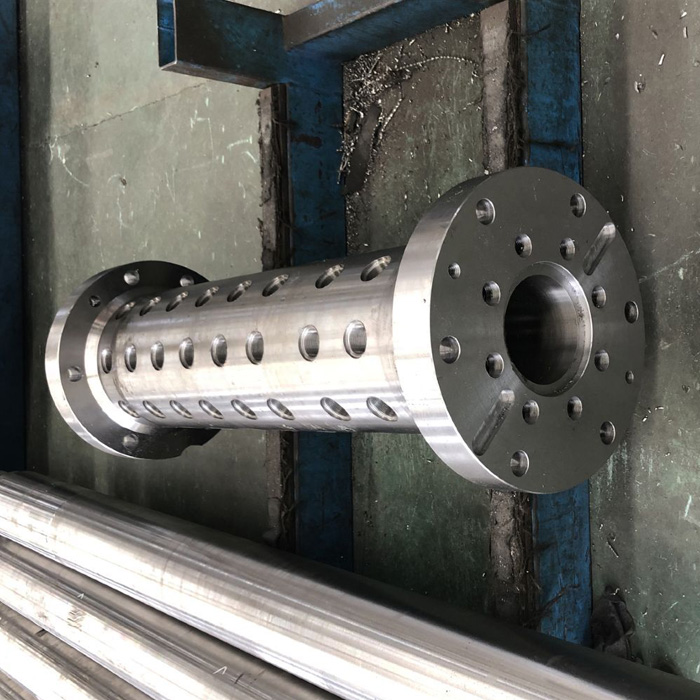
Tűcső esetén jegyezze fel az egyes szakaszokat és azok tájolását, mielőtt összeállítaná a specifikációs csomagot. A fénykép segíthet azonosítani az elrendezést, de nem tudja megerősíteni a beépített csap behatolását, a megfelelő csavarburkot vagy a működési távolságot. Ezeket a meghatározásokat külön kérje. Az eredeti jóváhagyott geometriának az ismétlési sorrendet kell szabályoznia; láthatóan kopott minta ne cserélje ki csendben.
7. Az EJS gyári perspektívája: határozza meg a párt az anyagfrissítés előtt
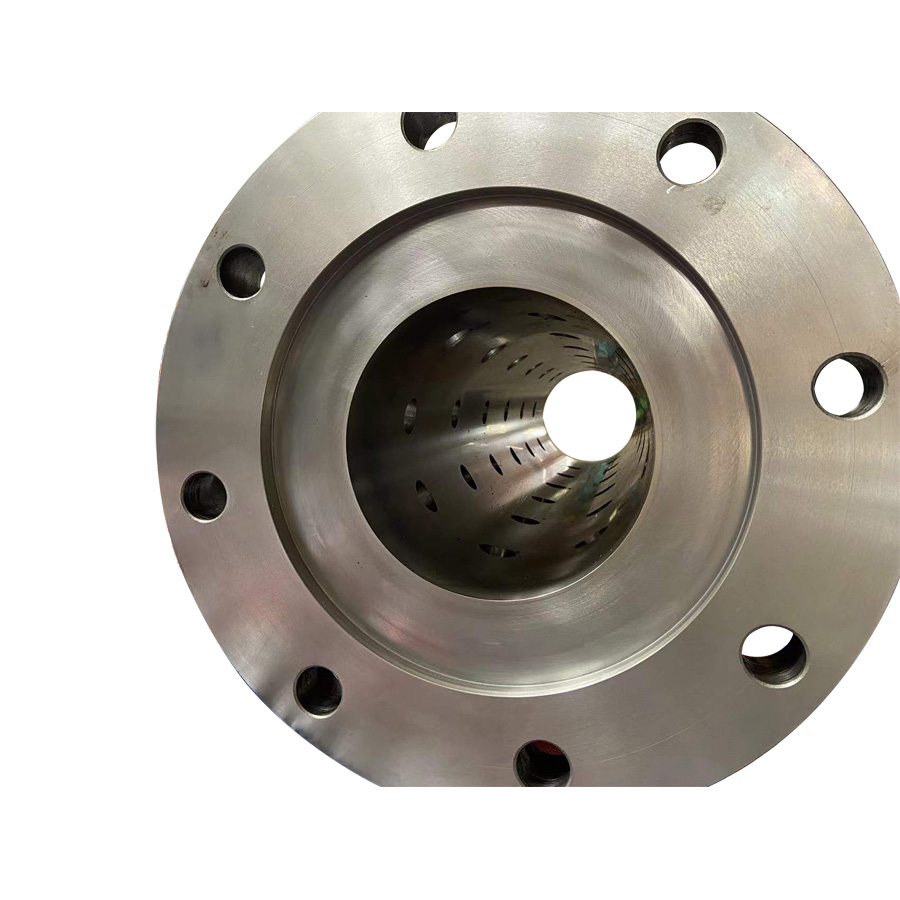
Cserekérdés esetén javasoljuk, hogy azonosítsa az eredeti előtolási koncepciót és a hozzáillő felületeket, mielőtt más acél- vagy felületkezelést kérne. Egy fénykép segít leírni az alkatrészt, és egy terméknév segít a megkeresés megirányításában. Egyik sem helyettesíti a csavar és a hozzá tartozó henger méretezett meghatározását.
Javasoljuk, hogy a tervrajzot és a régi alkatrészek állapotát külön nyilvántartásba vegyék. A rajz meghatározza a tervezett cserét. Mérések és fényképek mutatják, mi történt a régi garnitúrával. Ha ezek a rekordok nem értenek egyet, ahelyett, hogy a gyárat kérné meg egy megmagyarázhatatlan méret reprodukálására, adja meg a helyet és a rajz átdolgozását.
EJS-ekgumicsavaros és hordós termékinformációleírja a vevői rajzokhoz való testreszabást, valamint az ellenőrzési jegyzőkönyvek és anyagtanúsítványok biztosítását. Az adott megrendelésnél állapodjon meg arról, hogy ezeknek a nyilvántartásoknak milyen méreteket és anyagkövetelményeket kell bemutatniuk.
Készítse el a kérdőívet a következő sorrendben:
- Azonosítsa a gépet és a tényleges meleg- vagy hidegadagolási elrendezést. Tartalmazza az eredeti cikkszámokat és a rendelkezésre álló rajzváltozatokat.
- Adja meg a csavar- és hordórajzokat együtt. Határozza meg a munkahosszt a teljes hossztól külön-külön, és mutassa be a meghajtó-, rögzítési-, elő- és nyomócsatlakozásokat.
- Adja meg a csapok elrendezését és a hőmérséklet-szabályozás részleteit, ahol lehetséges. Jelölje meg az ismeretlen elemeket a méretük kitalálása helyett.
- Ismertesse a keveréket, a takarmányformát, a töltőanyag-információkat és a feldolgozási határértékeket. Adja meg, hogy változott-e a készítmény az eredeti alkatrészek kiválasztása óta.
- Csatolja a régi alkatrész állapot rekordját. Jelölje fel a mérési pozíciókat, és különböztesse meg a kopott értékeket a névleges tervezési értékektől.
- Határozza meg a célt és az elfogadási alapot: ismételje meg a cserét vagy az újratervezést, a szükséges méretellenőrzést, az anyagdokumentációt és az egyeztetett feltételek mellett értékelt próbatételt.
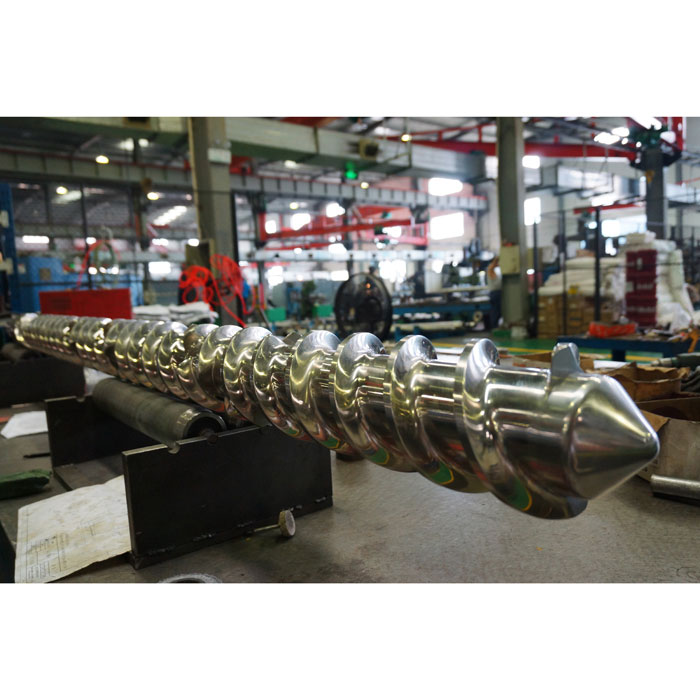
Küldje el ezt a csomagot érdeklődésével egyEJS hideg előtolású gumicsavar és hengervagymeleg előtolás szerelvény. Ez egy meghatározott alkatrészt és üzemeltetési feladatot ad a gyártónak az áttekintésre, nem pedig arra, hogy két általános címke közül válasszon.
8. Gyakran ismételt kérdések
A hideg betáplálás azt jelenti, hogy a gumi hideg marad az extrudálás során?
Nem. Leírja a gépbe belépő készletet. A csavar működik és felmelegíti a keveréket, míg a hőmérséklet-szabályozó berendezés kezeli a hőátadást. Külön jegyezze fel a bemeneti állapotot, a szabályozó beállításait és a mért keverékhőmérsékletet. A vegyület jóváhagyott feldolgozási korlátai továbbra is érvényesek.
Minden hidegen előtolásos gumicsavarhoz kell egy tűcső?
Nem. Sima és tűs típusú gumiextrudálási konfiguráció egyaránt létezik. Megrendelés előtt azonosítsa a beépített kialakítást. Ha vannak csapok, akkor azok helyzetének és beépített geometriájának meg kell egyeznie a megfelelő csavar jellemzőivel; egy általános hidegtáplálási leírás nem elegendő ennek az illeszkedésnek a megállapításához.
A hosszabb L/D arány mindig jobb gumifeldolgozáshoz?
Az L/D szám az átmérőhöz viszonyított hosszúságot írja le, nem pedig az általános alkalmasságot. A szükséges feladat, csatornaprofil, hőmérsékletszabályozás és gépi interfészek is számítanak. A különböző L/D bejegyzések az EJS meleg- és hidegadagoló oldalain ezeket a terméklehetőségeket írják le, nem pedig egy meglévő csavar meghosszabbítására vonatkozó utasítást.
Kiválthatja-e hidegtápcsavar az azonos átmérőjű melegtápcsavart?
Az egyenlő átmérő önmagában nem elegendő. Ellenőrizze a csavarok és hengerek teljes meghatározását, a meghajtó- és szerelési interfészeket, a betáplálás elrendezését és a hőmérséklet-szabályozó csatlakozásokat. A takarmányozási koncepció bármely javasolt változtatása megköveteli az érintett rendszer műszaki felülvizsgálatát, mielőtt a csere vagy az átalakítás jóváhagyható.
Mit kell tartalmaznia a cserekérdésnek, ha az eredeti rajz hiányzik?
Küldje el a gép azonosító adatait, az alkatrészjelöléseket, a feliratozott fényképeket, a hozzáférhető méreteket, az adagolási és hűtési adatokat, valamint az összetett információkat. Különítse el a megerősített méréseket az ismeretlen jellemzőktől és a kopott felületektől. A gyártó ezután meghatározhatja, hogy milyen további meghatározásra van szükség; a minta nem válhat automatikusan a névleges új alkatrész rajzává.